Dekódování svařovacích elektrod
Tyčové elektrody se používají při svařování MMA a TIG. U MMA ochranu před atmosférou zajišťuje samotná elektroda, která v podstatě plní roli svařovací přísady. Jeho povlak obsahuje strusku nebo ochranný plyn, který zabraňuje přístupu kyslíku, vodíku a dusíku do svarové lázně. TIG používá výplňový drát a inertní plyn, obvykle argon, k izolaci lázně od atmosféry.
Druhy elektrod z hlediska způsobu svařování
Na základě technologie svařování a vlastností elektrod jsou rozděleny do dvou hlavních skupin.
Pro TIG se používají nekonzumovatelné wolframové elektrody. Zavádějí hořící oblouk do svarového spoje, ale neroztaví se. Šev je vyplněna kovovým drátem přiváděným ze strany.
V MMA se používají spotřební elektrody. Během svařování se taví a plní šev kovem.
Typy a označení nekonzumovatelných elektrod
Nekonzumovatelné elektrody pro TIG jsou vyrobeny z wolframu. Jsou buď čisté, nebo dopované oxidy vzácných zemin. Oblast použití závisí na chemickém složení – druhu proudu použitého pro svařování a svařovaných slitinách.
Alfanumerické a barevné značení wolframových svařovacích elektrod udává obsah přísady a oxidu v %.
- W – wolfram
- T – thorium
- Z – zirkonium
- L – lanthan
- C – cer
značkování
Legující prvek
Obsah v %
Barevné kódování
Typ proudu
Svařitelné oceli a slitiny
WP
hliník, hořčík a slitiny
WT-4
nízkolegované a vysoce legované oceli
WT-10
WT-20
WT-30
WT-40
WZ-3
WZ-8
WL-10
AC/DC, nízko a vysokoproudé svařování
nelegované a vysoce legované oceli, nikl, měď, titan, slitiny hořčíku
WL-15
WL-20
WC-20
Svařování AC/DC, nízký a střední proud
nelegované a vysoce legované oceli, nikl, měď, titan, slitiny hořčíku
Značení potažených tavicích tyčí
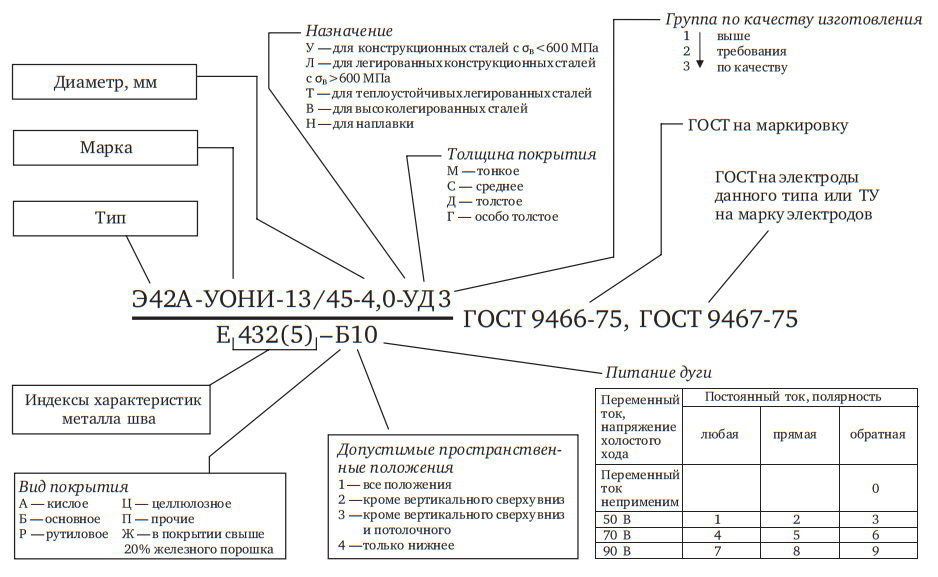
Požadavky na označování takových elektrod jsou diktovány GOST 9466. Skládá se ze skupin abecedních a digitálních indexů, z nichž každá obsahuje specifické informace.
Typy elektrod a označení povlaků
Elektrody jsou klasifikovány podle typu povlaku nebo povlaku. Charakteristiky tavení a přenosu kapek kovu, svařovací charakteristiky a účel elektrody, ukazatele kvality naneseného kovu a přijatelné polohy při svařování závisí na jeho chemickém složení.
Značení typů spotřebních elektrod podle typu povlaku
Písmenné označení evropské/ruské
Pokrytí
A/A
W/B
R/P a RR
rutil a hustý rutil
S/C
RB/RB
RC/RS
RA/RA
S/P
Elektrody pro nelegované oceli mají takové různé povlaky:
- Pro vysokopevnostní oceli a zvláště kritické konstrukce se elektrody vyrábějí pouze se základním povlakem.
- Pro nerezovou ocel – rutilovou, základní a smíšenou:
- rutilová kyselina pro kovové výrobky pracující v agresivním prostředí,
- rutil-basic pro žáruvzdorné slitiny.
Při označování podle GOST se bere v úvahu účel. K tomu použijte písmenné indexy:
- U – nízkouhlíkové, uhlíkové, nízkolegované slitiny;
- L – legované oceli;
- T – žáruvzdorné nebo žáruvzdorné slitiny;
- B – vysoce legované nerezové oceli;
- N – kalení, obnovovací navařování.
Indexy tloušťky povlaku
Ruské značky také označují tloušťku povlaku a označují jej písmenovými indexy M, S, D a G – tenký, střední, tlustý a velmi silný. Evropští výrobci zavedli samostatné označení pouze pro elektrody se silným rutilovým povlakem RR. Používají se, když je potřeba získat švy s vysokou pevností.
Průměr obalených elektrod
Síla svařovacího proudu je přímo úměrná tloušťce obrobku. Přípustné proudové zatížení je omezené a závisí na průměru elektrody. Protože se jedná o důležitý parametr, musí být uveden při označování.
Svařovací polohy, jejich označení a výklad
Svařování se provádí v různých prostorových polohách. Působením gravitace se mění charakter přenosu a chování roztaveného kovu. To je potřeba vzít v úvahu. Kromě toho vzhled svaru a charakteristiky strusky závisí na typu povlaku elektrody. To je důvod, proč některé typy elektrod mají omezení v jejich použití a nejsou vhodné pro všechny polohy.
Existuje několik označení ustanovení přijatých GOST, ISO, NAKS, AWS. Například pro svařování polotovarů plechů:
Pozice/dopis
GOST
ISO
NAKS
AWS
dno
Typy a značky svařovacích elektrod

Svařování kovů pomocí voltaického oblouku se objevilo v 19. století a stalo se technologií, která umožnila vyrábět předměty obrovských rozměrů – od zaoceánských lodí po mrakodrapy. Svařované spoje zůstávají dnes nejběžnějším typem trvalých spojů.
Svařovací práce však vyžadují speciální nástroje – především elektrody, které musí zajistit spolehlivé upevnění kovů „pevně“. Protože průmysl používá velké množství druhů oceli a slitin neželezných kovů, vyžaduje svařování velké množství různých typů elektrod přizpůsobených pro různé materiály a typy svařování.
Svářečské práce jsou rozděleny do několika hlavních typů:
— elektrody pro svařování konstrukčních ocelí;
— elektrody pro svařování legované oceli;
— elektrody pro svařování vysoce legovaných ocelí se speciálními vlastnostmi;
— elektrody pro svařování litiny;
— elektrody pro navařování kovů;
— elektrody pro svařování neželezných kovů;
Obecně existuje mnoho možností svařování a výběr elektrod nezbytných pro svářečské práce je zodpovědnou záležitostí, se kterou je třeba zacházet opatrně. Tak.
Co je potřeba od elektrody?
Při svařování je první věcí, kterou každá elektroda vyžaduje, je:
– stabilní hoření elektrického oblouku,
-rovnoměrné tavení kovu a jeho stabilní přenos do svarové lázně;
-ochrana svařovaných kovů před působením vzduchu;
-získání odolného švu s požadovaným chemickým složením a mechanickými vlastnostmi;
-minimální ztráty kovu při svařování v důsledku odpadu a rozstřiku; – aby struska mohla být snadno odstraněna z povrchu švu;
-minimální toxicita plynů uvolňovaných při svařování.
Tyto požadavky jsou splněny výběrem komponent pro povlak elektrod.
Konstrukce elektrody
Nejběžnější jsou spotřební elektrody pro obloukové svařování. Takovou elektrodou je tyč vyrobená ze svařovacího drátu se speciálním povlakem naneseným na její povrch. Jeho obsluha je jednoduchá – drát se vlivem vysoké teploty roztaví v galvanickém oblouku a tvoří „tělo“ svaru. Proč potřebujete povlak elektrod?
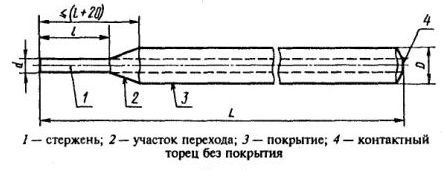
Za prvé, aby byla zajištěna plynová ochrana svařovací zóny před okolním vzduchem. Při zahřátí se povlak elektrody rozkládá a uvolňuje plyny, které vytlačují vzduch.
Kromě toho při svařování povlak elektrody uvolňuje chemikálie, které vstupují do chemických reakcí s roztaveným svarovým kovem, což mu dodává zvláštní vlastnosti nebo vytváří na povrchu svaru struskovou krustu.
Z čeho je povlak elektrody vyroben?
Proto lze podle účelu rozlišit povlak elektrody:
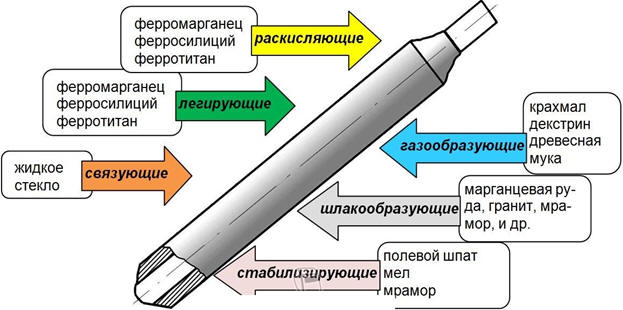
Komponenty tvořící plyn, které se při zahřátí rozkládají na plyny, které vytlačují vzduch. Patří sem některé minerály (mramor, magnezit) nebo organické látky (mouka, škrob, dextrin).
-struskotvorné komponenty, které chrání krystalizující kov před účinky kyslíku ze vzduchu. Při vysokých teplotách tvoří strusku, která plave na povrch svaru. Patří sem oxidy křemíku, titanu, hliníku, vápníku, manganu atd. Nacházejí se v mramoru, žule, hematitu, křemenném písku, rudách, ilmenitu a rutilovém koncentrátu.
-Deoxidační složky, který může obnovit některé oxidy na plný kov. Mezi deoxidanty patří sloučeniny obsahující železo – feromangan, ferrotitan a ferosilicium.
-Stabilizační komponenty, které usnadňují hoření galvanického oblouku. Nacházejí se v mramoru, křídě, živci, sodě a potaši.
– Legující komponenty, které dodávají švu dodatečnou pevnost a odolnost proti korozi. V povlaku elektrody jsou přítomny ve formě slitin – ferochrom, ferotitan, ferovanad.
Všechny tyto prvky jsou rozdrceny na prášek a spojeny do homogenní hmoty pomocí sodného nebo draselného tekutého skla.
Některé nátěrové hmoty plní více funkcí. Například mramor je plynotvorný, struskotvorný a stabilizující minerál.
Proto se typy svařovacích elektrod rozlišují podle tloušťky povlaku:
Poměr průměru povlaku (D)
na průměr elektrody
nepotažené (d)
Písmenné označení podle GOST 9466-75
Mezinárodní označení
Tenký povlak
Střední pokrytí
Silný povlak
Extra silný povlak
Značení povlaku svařovací elektrody
V některých povlakech elektrod mohou převládat prvky tvořící plyn, zatímco v jiných mohou převládat prvky tvořící strusku. V tomto případě lze pro tvorbu plynu použít minerály nebo organické sloučeniny uhlovodíků. Různé přísady mohou vyčistit kov švu od cizích látek – fosforu a síry.
V závislosti na tom se povlaky elektrod dělí na
Vznikají na bázi fluoridových sloučenin (kazivec) a uhličitanů vápenatých a hořečnatých (mramor, magnezit a dolomit). Ochranu plynů zajišťuje oxid uhličitý, který se uvolňuje při jejich rozkladu. Pomocí vápníku se svarový kov čistí od síry a fosforu.
Elektrody s tímto typem povlaku se používají pro svařování legovaných ocelí a pro práci na kritických strukturách vystavených velkému zatížení a negativním teplotám až do -70°C.
Vznikají na bázi přírodních rud. Jako struskotvorné složky se používají oxidy a jako plynotvorné složky organické složky. Při tavení povlaku se v roztaveném kovu a v zóně hoření oblouku uvolňuje velké množství kyslíku. Do nátěru se proto přidává spousta dezoxidantů – mangan a křemík.
Tento povlak má určité toxické vlastnosti.
Oblastí použití kysele obalených elektrod je svařování nekritických konstrukcí z nízkouhlíkových ocelí.
Složení takových povlaků zahrnuje feroslitiny, organickou pryskyřici, celulózu a další látky, které poskytují ochranu proti plynům. Na svaru se vytvoří tenká vrstva strusky.
Chemické složení svarového kovu odpovídá polotiché nebo klidné oceli.
Elektrody pro svařování tohoto typu se snadno používají, ale šev se vyznačuje nízkou tažností.
Vznikají na bázi rutilového koncentrátu, dále hlinitokřemičitanů (živec, slída, kaolin) a uhličitanů (mramor, magnezit). Ochranu plynu zajišťují uhličitany a ochranu proti strusce hlinitokřemičitany. Feromangan se používá jako legující složka a do některých povlaků se přidává železný prášek (označený podle GOST 9466-75 písmeny „RZh“). Vápník přítomný v uhličitanu odstraňuje síru a fosfor ze svarového kovu.
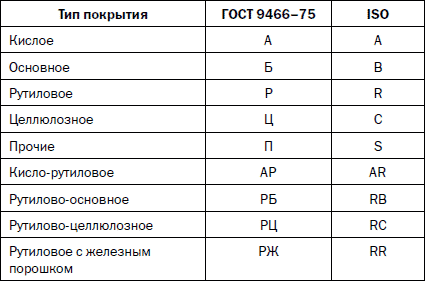
Pro svařování se používají i směsné povlaky: kyselino-rutilové (označované písmeny „AR“), rutil-zásadité („RB“), rutil-celulózové („RC“), rutilové s železným práškem („RZh“) a další („P“).
Značení elektrodových tyčí
Povlak elektrody je však právě takový: povlak. Dokáže ochránit nebo zpevnit povrch svaru, ale jeho hlavní vlastnosti bude stejně určovat samotný kov, ze kterého je tento šev vyroben – tedy z elektrodové tyče.
U konstrukčních ocelí jsou hlavními vlastnostmi svarů především jejich mechanické vlastnosti (tj. pevnost v tahu, rázová houževnatost, tažnost atd.).
Tyto vlastnosti jsou upraveny v označeních definovaných v GOST 9467-75 a GOST 10052-75. Označení typu elektrody v nich obsahuje písmeno „E“, za nímž následuje indikátor pevnosti švu v tahu.
Například označení „E46A“ znamená, že kov nanesený těmito elektrodami má pevnost 46 kg/mm460 (70 MPa) a zlepšené (označuje to písmeno „A“) plastické vlastnosti. Pro svařování legovaných konstrukčních ocelí zvýšené a vysoké pevnosti může být typ elektrody E85, E100, E125, E150, EXNUMX.
Zároveň je u legovaných ocelí důležité také chemické složení kovu. Podle GOST bude obsah těchto prvků v elektrodové tyči označen takto:
„E 09 X2 M“ znamená, že svarový kov bude obsahovat 0,09 % uhlíku, 2 % chrómu, 1 % molybdenu
„E 10 X25 N13 G2 B“ – to znamená, že svarový kov bude obsahovat přibližně 0,1 % uhlíku, 25 % chrómu, 13 % niklu, 2 % manganu, 1 % niobu.
Také elektrodové tyče jsou označeny v závislosti na tom, jaký materiál mají být použity pro svařování, označeny písmeny:
У — svařování uhlíkové a nízkolegované oceli
Т — svařování legovaných žáruvzdorných ocelí
Л— svařování legovaných konstrukčních ocelí
В— svařování vysoce legované oceli
Н — povrchová úprava povrchových vrstev
Typy a značky elektrod – jak jim porozumět?
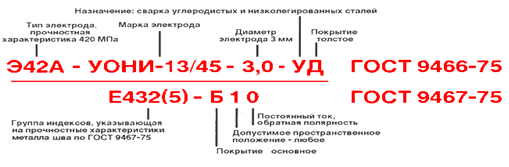
Obecná pravidla pro označování elektrod obecně neexistují. Proto je značka elektrody (například ANO-3, OZS-6, UONI 13/45 atd.) doprovázena řadou číselných a písmenných indexů, které by měly určovat jejich kvality a účel.
Tyto indexy budou určovat nejen značku a typ elektrody, ale také řadu dalších ukazatelů, včetně tloušťky středové tyče, svařovacího proudu a orientace elektrody při svařování.
Ten lze určit čísly od 1 do 4, což znamená:
1 – všechny možné pozice jsou přijatelné;
2 – všechny polohy jsou přijatelné kromě svislé shora dolů;
3 – přípustné jsou spodní, horizontální a vertikální shora dolů;
4 – pouze spodní poloha;
V důsledku toho bude kompletní označení elektrody UONI 13/45 vypadat takto:
To je také velmi důležité si zapamatovat, protože pokud svaříte výrobek se špatným typem elektrod, pak vám nikdo nezaručí, že přežije do zítřka. S výběrem správných elektrod vám pomohou i ceníky našich výrobních závodů.
Video na téma:
- https://www.svarcka.ru/poleznye-materialy/markirovka-elektrodov-dlya-svarki.html?srsltid=AfmBOor5EHfael__q-eRdDWpYC8wYINKS186-SNgoYvSKfI-rYJv8bFF
- https://stvybor.ru/staty/184-tipy-i-marki-svarochnykh-elektrodov/