Jak zvolit režim svařování na svařovacím stroji?
Kvalita svarového spoje je výsledkem úspěšné kombinace správné volby elektrody, dodržení podmínek, zručnosti a schopností svářeče a také volby správného svařovacího režimu na svářečce. Mimochodem, u poslední složky tohoto řetězce se v tomto článku podrobněji zastavíme.
Faktem je, že téměř 50% celého výsledku závisí na volbě svařovacího režimu na svařovacím stroji, takže každý svářeč musí vědět, jak jej správně vybrat, bez ohledu na to, zda se rozhodnete svařovat trubky na vaší chatě jednou za 5 let, nebo to řešíte každý den.
Obloukové svařování je řízeno řadou parametrů, konkrétněji takovými hodnotami, jako jsou: svařovací proud a napětí oblouku, rychlost svařovacího procesu, ale i druh a polarita proudu, prostorová poloha švu a typ elektrody (včetně jejího průměru). Než tedy začnete svařovat, věnujte pozornost těmto parametrům a ve výsledku získáte vysoce kvalitní svar.
Hodnota svařovacího proudu
Jedním z hlavních parametrů při ručním obloukovém svařování je velikost svařovacího proudu. Právě od toho se odvíjí kvalita výsledného svaru a také rychlost a produktivita celého procesu svařování.
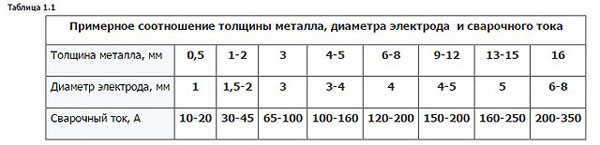
Všechna doporučení týkající se výběru hodnoty svařovacího proudu jsou zpravidla uvedena v návodu pro uživatele, který je dodáván se zařízením. Pokud se však tato instrukce ztratila nebo původně neexistovala, lze hodnotu svařovacího proudu určit na základě velikosti průměru elektrody.
Průměr elektrody a hodnota svařovacího proudu jsou tedy vzájemně závislé. Průměr zase závisí na tloušťce produktu, který bude svařován. Proto bude hodnota svařovacího proudu záviset na tloušťce produktu.
Je důležité si uvědomit, že zvětšení průměru elektrody vede ke snížení hustoty svařovacího proudu. To zase způsobí, že se svařovací oblouk toulá, osciluje a mění délku oblouku. V tomto případě se zvětšuje šířka svarového švu a snižuje se hloubka průvaru, jinými slovy kvalita svaru se znatelně zhoršuje.
Také svařovací proud závisí na prostorové poloze svarového švu. Pokud je šev během svařování v horní nebo vertikální poloze, doporučuje se použít elektrody o průměru alespoň 4 mm a současně snížit svařovací proud o 10-20% ze standardních hodnot přijatých pro horizontální polohu.
Hodnota napětí oblouku (včetně délky svařovacího oblouku)
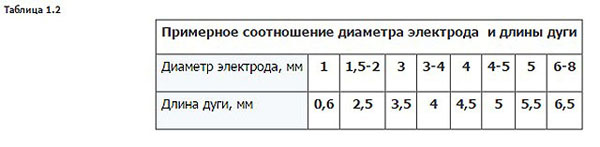
Jakmile určíte svařovací proud, měli byste přistoupit k výpočtu délky svařovacího oblouku. V tomto případě se délka mezi koncem elektrody a povrchem svařovaného materiálu nazývá délka svařovacího oblouku. Stabilita délky oblouku při svařování je velmi důležitým ukazatelem, který v konečném důsledku vážně ovlivňuje kvalitu svaru.
Nejlépe se pracuje s krátkým obloukem, jehož délka není delší než délka elektrody. V praxi je však dosažení těchto podmínek obtížné i s rozsáhlými zkušenostmi. Proto je zvykem uvažovat délku oblouku takovou, aby byla uprostřed mezi minimální hodnotou krátkého oblouku a maximálním dlouhým obloukem. Pro přehlednost se podívejte do níže uvedené tabulky.
Určujeme rychlost svařování
Rychlost svařování závisí na tloušťce svařovaného dílu a také na tloušťce svarového švu. Rychlost by měla být stanovena tak, aby svarová lázeň byla naplněna roztaveným kovem z elektrody a mohla stoupat nad povrch hrany, s plynulým přechodem do svařované části, s minimálními přesahy nebo podříznutími. Ideální rychlost bude hodnota, při které je šířka svarového švu 1,5-2x větší než průměr elektrody.
Pokud se elektroda pohybuje po spoji příliš pomalu, vytvoří se velké množství tekutého kovu, který se naopak začne šířit před svařovacím obloukem a zabrání tak jeho působení na hrany. Výsledkem bude nedostatek svaru nebo nekvalitní svar.
Příliš rychlý pohyb ve skutečnosti také způsobuje nedostatek tavení v důsledku nedostatečného tepla ve svařovací zóně. To je také plné deformace švů po ochlazení a také tvorby trhlin.
Pro rychlé určení optimální rychlosti svařování je nejjednodušší se zhruba zaměřit na velikost svarové lázně. Typicky je 8 až 15 mm široký, 6 mm hluboký a 10 až 30 mm dlouhý. Je velmi důležité, aby během procesu svařování byla lázeň naplněna rovnoměrně, což znamená, že hloubka průniku se nemění, což znamená, že je vše v pořádku.
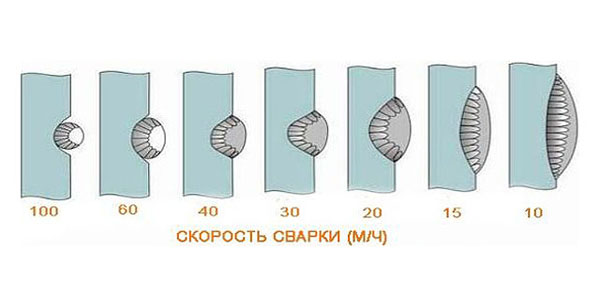
Z obrázku výše můžete vidět vzor, kde se šířka svaru výrazně zmenšuje s rostoucí rychlostí svařování, ale hloubka zůstává konstantní. Nejkvalitnější švy se tedy získají při rychlosti 30 až 40 m/h.
Parametry typu a polarity proudu
Většina domácích obloukových svářeček pracuje na stejnosměrný proud. V tomto případě jsou pravděpodobně pouze 2 možnosti připojení elektrody ke svařované části:
- proud se stejnosměrnou polaritou, ve kterém je část připojena ke svorce „+“ a elektroda ke svorce „-“;
- proud s obrácenou polaritou, ve kterém je naopak součástka připojena na svorku „-“ a elektroda na svorku „+“.
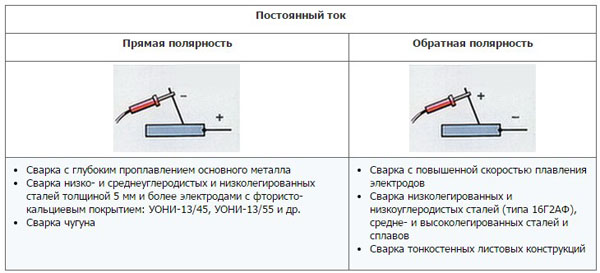
Vezměte prosím na vědomí, že svorka „+“ vždy generuje více tepla než svorka „-„. Proto při svařování tenkých plechových dílů použijte obrácenou polaritu a připojte svorku „+“ k elektrodě, nikoli k součásti. Tím se zabrání propálení dílu a tím se zabrání „zničení“ svařování. Při svařování vysoce legovaných ocelí se také používá obrácená polarita, aby se zabránilo přehřátí. Přímá polarita se nejčastěji používá pro svařování masivních a silných dílů.
Pro ty, kteří nevědí, nízkolegovaná ocel je konstrukční ocel, ve které obsah legujících prvků nepřesahuje práh 2,5 %. Takové oceli jsou široce používány ve stavebnictví, stavbě lodí a válcování trubek. Svařování nízkolegovaných ocelí se provádí ručně i automaticky bez ohledu na polaritu.
Zapálení svařovacího oblouku
Při domácím a profesionálním svařování zpravidla zůstávají nejběžnější způsoby zapálení oblouku „odříznutí“ a „dotyk“.
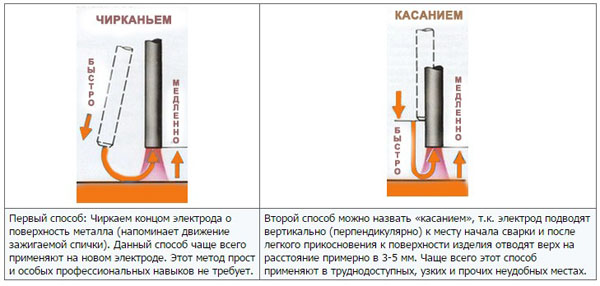
Dále doporučujeme věnovat pozornost náklonu a délce elektrody. Obvykle je elektroda držena ve svislé poloze, nakloněná vzhledem ke směru vedení. Při dodržování těchto pravidel tedy budete moci na svářečce nastavit a vybrat optimální režim svařování.

Můžete opravit jakýkoli rozbitý kovový předmět, nainstalovat plot, altán a vodovodní systém sami, pokud jste měli svářečku. Moderní „svářeče“ se snadno naučíte – řekneme vám, jak si vybrat ten správný.
Jaké typy svařovacích strojů existují?
Svařovací stroje se liší typem svařování, kterého jsou schopny. Ruční obloukové svařování (MMA, Manual Metal Arc) a poloautomatické svařování (MIG-MAG) jsou vhodné pro každodenní úkoly. Jiné druhy svařování – argonovým obloukem (TIG), plynovým plamenem, plazmou, elektrostruskou nebo termitem – jsou složitější a v běžném životě se nepoužívají. Proto se zaměříme na ruční a poloautomatické svařování.
Ruční obloukové svařování MMA
Ruční obloukové svařovací stroje se snadno naučí začátečníky. Mají jednoduchý design a vysokou odolnost proti poruchám. Široká škála vám umožňuje vybrat si možnosti pro jakýkoli rozpočet. A jediným potřebným spotřebním materiálem jsou elektrody s povlakem.

Příprava na ruční svařování trvá méně než minutu. Svařovací stroj je připojen k domácí elektrické zásuvce. Kabel s obrácenou polaritou je připevněn k obrobku a elektroda je vložena do držáku připojeného k přímému kabelu s polaritou. Po přivedení proudu se mezi elektrodou a obrobkem vytvoří oblouk, který spojí kov elektrody a obrobek dohromady. Plyn, který vzniká při spalování elektrodového povlaku, je zodpovědný za ochranu kovu ve svarové lázni – tavné zóně široké 3–6 mm. Proč chránit svarovou lázeň? Roztavený kov rychle vstoupí do chemické reakce se vzdušným kyslíkem, což způsobí, že se zóna tavení doslova vaří: kov se rozstříkne a objeví se v ní póry. Z tohoto důvodu se snižuje kvalita a těsnost švu. Aby se tomu zabránilo, je svarová lázeň izolována od kontaktu se vzduchem. K tomu se ve svařovací zóně vytvoří oblak plynu. Při ručním obloukovém svařování vzniká zplodinami hoření povlaku elektrody. V poloautomatickém svařování – nucené vstřikování různých plynů: argon, helium, oxid uhličitý, dusík a další. Díky tomu nedochází k varu svarové lázně. Svařovací proces je snadněji ovladatelný a šev je hladký a utěsněný.

MMA svařování je vhodné pro železné kovy, litinu a ocel různých jakostí. Je pravda, že tloušťka obrobků by neměla být větší než 10 mm a je nutné často přerušovat, přibližně jednou za dvě až tři minuty, aby se elektroda vyměnila. Kromě toho se na svarovém švu tvoří struska a okuje ze spalování elektrodového povlaku, které je nutné odstranit. Vařit ale můžete v kteroukoli roční dobu, v jakékoli poloze a dostanete se i na těžko dostupná místa. Vhodné pro koho a kdy? Pro začátečníky ve svařování, pro většinu oprav a stavebních prací ve venkovském domě, venkovském domě a dokonce i v bytě.
Poloautomatické svařování MIG-MAG
Pokročilejší metoda svařování, se kterou je snazší získat vysoce kvalitní šev. Místo elektrod je zde použit svařovaný drát. Do hořáku je automaticky přiváděn ze speciální cívky na těle svářečky. A svářeč ručně ovládá hořák. Proto se takové svařování nazývá poloautomatické. Kódování MIG-MAG znamená, že svařování se provádí v ochranné atmosféře plynu. Je zajištěno připojením samostatné plynové láhve. MIG (Manual Inert Gas) využívá inertní plyny argon nebo helium. V MAG (Manual Active Gas) – aktivní plyn, oxid uhličitý nebo dusík. U některých modelů je plyn nahrazen plněným drátem. Svařování s ním je ale dražší než s plynem.

Strukturálně jsou zařízení pro MIG-MAG znatelně složitější než pro MMA. Musíte se je naučit používat. Do stroje je vložena cívka svařovaného drátu. Ke konektoru připojení plynu je připojena láhev. A svářečka je připojena k domácí elektrické zásuvce. Mezi koncem drátu a povrchem svařovaného obrobku se vytvoří elektrický oblouk. Svařovací oblast je chráněna plynem, který je buď přiváděn z tlakové láhve, nebo vznikl spalováním tavidla na drátu.

Poloautomatické svařování je vhodné pro ocel, hliník, měď, titan. Lze svařovat i tenké obrobky o tloušťce menší než 2 mm. Například nerezová nádrž nebo práh auta. Při svařování plynem vzniká málo kouře a na švech není žádná struska – není třeba odstraňovat vodní kámen, švy jsou hladké a kvalitní. A můžete pracovat nepřetržitě po dlouhou dobu, dokud nedojde cívka drátu. Kilogramová role svařovacího drátu se rovná 36 elektrodám o tloušťce 3 mm, což vystačí na hodinu a půl svařování. Pravda, stroje na poloautomatické svařování stojí minimálně dvakrát tolik než svářečky na MMA. A spotřební materiál, svařovací drát a plyn, jsou také poměrně drahé. Vhodné pro koho a kdy? Pro většinu domácích úkolů, pro přesné a kritické svářečské práce, jako jsou opravy automobilů, montáž konstrukcí z tenkostěnného kovu, vytváření dekorativních výrobků.
Hlavní vlastnosti svařovacích strojů
Svařovací stroje mají mnoho různých vlastností, ale pro výběr správného modelu je nemusíte všechny znát. Pokud nejste profesionální svářeč, většina z nich se vám nebude hodit. Stačí pochopit základní parametry.
Rozsah svařovacího proudu
Nejdůležitější parametr svářečky se měří v ampérech (A). Čím širší je rozsah, tím více obrobků různých tlouštěk lze svařit – od tenkých plechů až po silné rohy, kanály a I-nosníky. U strojů pro svařování MMA závisí tloušťka použitelných elektrod také na maximální hodnotě svařovacího proudu. Čím vyšší je proud, tím silnější elektrodu můžete vzít a svařit silnější obrobky dohromady.

Až 160 A. Svařovací stroj základní úrovně. Můžete tak svařit policový díl do dílny a rám na hromadu dřeva nebo záplatovat ocelový sud pro zavlažování. Příkladem modelu je PARMA AS-01-140I. Až 200 A. Univerzální svářečka pro většinu domácích úkolů. Můžete s ním svařit plotové podpěry, sestavit rám brány a dokonce i opravit auto. Karoserie vozu je vyrobena z kovu o tloušťce 0,5 až 1,5 mm a její svařování je choulostivá záležitost. Odolným univerzálem, který to zvládne, je Zubr SA-190. Přes 200 A. Výkonný poloprofesionální přístroj. Nepostradatelné, když potřebujete nainstalovat instalatérské práce a topení v domě, svařit rám altánu a terasy nebo vyrobit kamna pro lázeňský dům. Svářečkou z této kategorie je Fubag IR 220.
Spotřeba energie
Měří se v kilowattech (kW) a závisí na rozsahu svařovacího proudu. Čím je svářečka výkonnější a čím vyšší je její horní proudová hranice, tím vyšší je spotřeba energie. Základní zařízení s proudem do 160 A spotřebují 5–6 kW – jako čtyři rychlovarné konvice. U serióznějších modelů s proudem nad 200 A bude výkon v rozmezí 8–11 kW – již jako 7 varných konvic. Před výběrem modelu je důležité znát možnosti elektrické sítě a porovnat je s obžerstvím svářečky, aby z důvodu překročení povolené zátěže nevylétly svíčky.
Na trvání
Tento parametr ukazuje, jak dlouho může zařízení nepřetržitě pracovat a jak dlouho poté by se mělo ochladit. Měřeno v procentech za 10 minut.

Optimální doba spínání pro většinu domácích úkolů je 40–50 %. To rozhodně stačí k tomu, abyste například uchopili díly k sobě nebo svařili švy dlouhé až 10 cm bez dlouhého přerušení kvůli ochlazení zařízení. Teoreticky můžete pracovat déle. Referenční hodnoty pasu jsou měřeny při maximálním proudu při teplotách do 40°C. Dalo by se říci, to je hranice úsilí, které musí svářeč vynaložit v každodenním životě. Pokud svařujete při nižší hodnotě proudu při pokojové teplotě, stroj vydrží svařování déle, než si udělá přestávku na vychladnutí. Ale stejně je lepší to zbytečně nepřetěžovat.
Stres
Pro svařování existují dva druhy napětí – vstupní a klidové, bez zátěže. Vstupní napětí pro práci na místě nebo v bytě potřebuje jednofázové, 220 V. Průmyslový třífázový standard 380 V se v každodenním životě nepoužívá. Napětí naprázdno určuje, jak snadné je zapálit elektrický oblouk a udržet stabilní oblouk. Čím je vyšší, tím je ovládání oblouku snazší.

Základní zařízení CHAMPION IW-180N produkuje napětí 80 W při volnoběhu
Začátečníci svářeči mohou cílit na 70–90 wattů. Vhodné je například vstupní zařízení CHAMPION IW-180N s napětím naprázdno 80 W. Spotřebuje více elektřiny než modely s nižším napětím, ale snáze zvládne svařování a výsledek bude lepší.
Stejnosměrný nebo střídavý proud
Většina svářecích strojů pro domácí použití svařuje pomocí stejnosměrného proudu. Při svařování stejnosměrným proudem (DC, stejnosměrný proud) vzniká stabilní oblouk, kov méně rozstřikuje a snáze se pracuje v obtížných polohách, například svisle. Příkladem univerzálního DC modelu je EUROLUX IWM220.

Univerzální model EUROLUX IWM220 svařuje stejnosměrným proudem
S přístroji se střídavým proudem (AC, střídavý proud) se pracuje obtížněji: oblouk plave, šev je hrubší. Jsou vhodné pro spojování žáruvzdorných materiálů, dílů se rzí a rychlé svařování kovů. A používají se hlavně v průmyslu, například při stavbě lodí. Modely s podporou stejnosměrného a střídavého svařování jsou mnohonásobně dražší. Kupovat si je pro občasné použití domů se nevyplácí.
Co je třeba věnovat pozornost
- A – 105 °C
- E – 120 °C
- B – 120 °C
- F – 155 °C
- H – 180 °C
Optimální hladina je F nebo H. To znamená, že se svářečka vypne při 155–180°C. I když je samozřejmě lepší nevést k nouzovému vypnutí, svědčí to o zjevných chybách v používání zařízení.
Ochrana před prachem a vlhkostí. Podle normy IEC-952 musí být svářečky chráněny proti vniknutí cizích předmětů a vody do pouzdra. Taková ochrana je označena písmeny IP (Index of Protection) a dvěma číslicemi. První označuje stupeň ochrany před pevnými předměty a druhý – před vlhkostí.
Svařovací stroje musí mít krytí minimálně IP21. To znamená, že do svářečky nepronikne nic delšího než 8 cm, jako jsou prsty, oblázky, hroudy zeminy, kusy betonu a ořechy o průměru větším než 12 mm. A že se zařízení nebojí kapek vody padajících svisle na kryt pouzdra. Tato třída ochrany je k dispozici například u levného základního zařízení Parma AS-01-180I.
Horký start. Usnadňuje zahájení svařování, když je elektrický oblouk právě zapálen. Zařízení automaticky zvýší výkon na zlomek sekundy, když se elektroda nebo hořák přiblíží ke svařovanému obrobku. Oblouk zaručeně svítí a není třeba s ním trpět. Sibrtech IDS-190 má horký start.
Anti-Stick pro MMA svařování. Navzdory názvu, který v překladu znamená proti přilepení, funkce nechrání před přilepením elektrody.
Detekuje dlouhodobé zkraty a snižuje svařovací proud. Elektroda se tak nepřehřívá, neopadává povlak a neutrpí kvalita svaru. Tuto funkci má Resant SAI-160T LUX.
Arc Force. Zvyšuje svařovací proud, když je mezera mezi obloukem příliš malá. To se často stává, když svářeč přiblíží elektrodu příliš blízko povrchu kovu. Díky přídavnému spalování elektrický oblouk nezhasne a elektroda se nepřilepí na kovový povrch. Modely s touto funkcí jsou kombi Zubr SA-220K nebo základní Pobeda AC 180.