Svařované spoje kovových konstrukcí: požadavky | ZMK

Kvalita svarových spojů přímo ovlivňuje pevnost, spolehlivost a životnost kovových konstrukcí, bezpečnost lidí při provozu odpovídajících konstrukcí, zařízení a prefabrikovaných budov. Požadavky na švy jsou uvedeny v příslušných normách a stavebních předpisech a předpisech. Výrobní závody musí provádět vícestupňovou kontrolu kvality, včetně vizuální, nedestruktivní ultrafialové a rentgenové.
Základní požadavky na svarové spoje
- Mechanické vlastnosti se určují podle GOST 6996. V důsledku zkoušek by dočasná pevnost oceli v tahu neměla být nižší než odpovídající odolnost základního kovu. Tvrdost svarového kovu, tepelně ovlivněná zóna v kovových konstrukcích 1. skupiny je do 350 HV, ostatní skupiny – do 400 HV. V tepelně ovlivněné zóně je rázová houževnatost od 24 J/cm2.
- Odchylky od požadovaných velikostí švů musí odpovídat přípustným hodnotám podle GOST 8713, 14771, 11533, 5264 atd.
- Po dokončení svařování jsou švy očištěny od strusky, rozstřiku a kapek. Pokud se provádí posouzení kvality a souladu švů konstrukcí již uvedených do provozu, je nutné čištění od barvy, rzi a nečistot. Kvalita svarových spojů je před lakováním a aplikací antikorozního nátěru kontrolována pomocí nedestruktivních zkušebních metod.
- Osobní razítko svářeče, který provedl svar, je umístěno poblíž švu. Pokud svařování celé kovové konstrukce (montážního prvku) provádí jeden svářeč, pak lze razítko umístit vedle označení značky.
Metody kontroly kvality svarů
Rozlišují se následující metody kontroly kvality spojů:
- Vizuální. Cílem je identifikovat vady, které jsou nepřijatelné pro převzetí a/nebo další provoz konstrukce (trhliny, delaminace, záhyby, promáčkliny, dutiny, trhliny, struskové vměstky atd.). Provádí ji specialista bez použití jakýchkoliv nástrojů nebo zařízení.
- Měření. Účelem je kontrola geometrických rozměrů a také posouzení velikosti povrchových defektů zjištěných během instrumentálního testování. K provádění kontroly měření se používají šablony (univerzální, speciální), pravítko, spároměr, posuvné měřítko a kontrolní stojan.
- Záření. Technologicky se jedná o rentgenové vyšetření švů na vnější, vnitřní vady a vady tvaru spoje, které nebyly zjištěny při vizuální a měřicí kontrole. Existují radiografické, radioskopické a radiometrické metody.
- Akustický. Nedestruktivní testovací metoda založená na schopnosti ultrazvuku proniknout hluboko do kovu a detekovat vnitřní i povrchové vady.
- Kapilární. Metoda testování svarových spojů na vady, které se objevují na povrchu. S pomocí speciálních penetračních kapalin (penetrantů) schopných proniknout do švu i přes mikrotrhlinky a pouhým okem neviditelné póry. Existují 3 metody kapilárního testování v závislosti na vlastnostech použitých kapalin: barevná, luminiscenční, luminiscenční zbarvená.
- Magnetický. Testovací metoda používaná k detekci povrchových a podpovrchových nespojitostí. V závislosti na technologii existují magnetické indukční brány, magnetický prášek a magnetografické. Magnetografická metoda také umožňuje kontrolovat švy na vnitřní nespojitosti.
- Detekce netěsností. Metody zkoušení těsnosti svarových spojů k identifikaci defektů uzavřených konstrukcí a potrubí, ve kterých jsou pracovní média dopravována pod vysokým tlakem. Lze jej provádět pomocí radiačních, hmotnostních spektrometrických, manometrických, halogenových, chemických, plynových analytických, bublinkových a dalších metod.
Konkrétní technologie pro zkoušení svarových švů pro shodu s požadavky musí být specifikována v regulační a technické dokumentaci pro zkoušení.
Hlavní metodou kontroly svarových spojů kovových konstrukcí z hlediska shody s požadavky na přejímku je vizuální. Kontrola kvality zákazníka se provádí na místě montáže kovových konstrukcí. Hodnocení kvality švů pomocí vizuální kontroly se provádí za podmínek dostatečného osvětlení kontrolovaných ploch – minimální hodnota je 500 Lx.
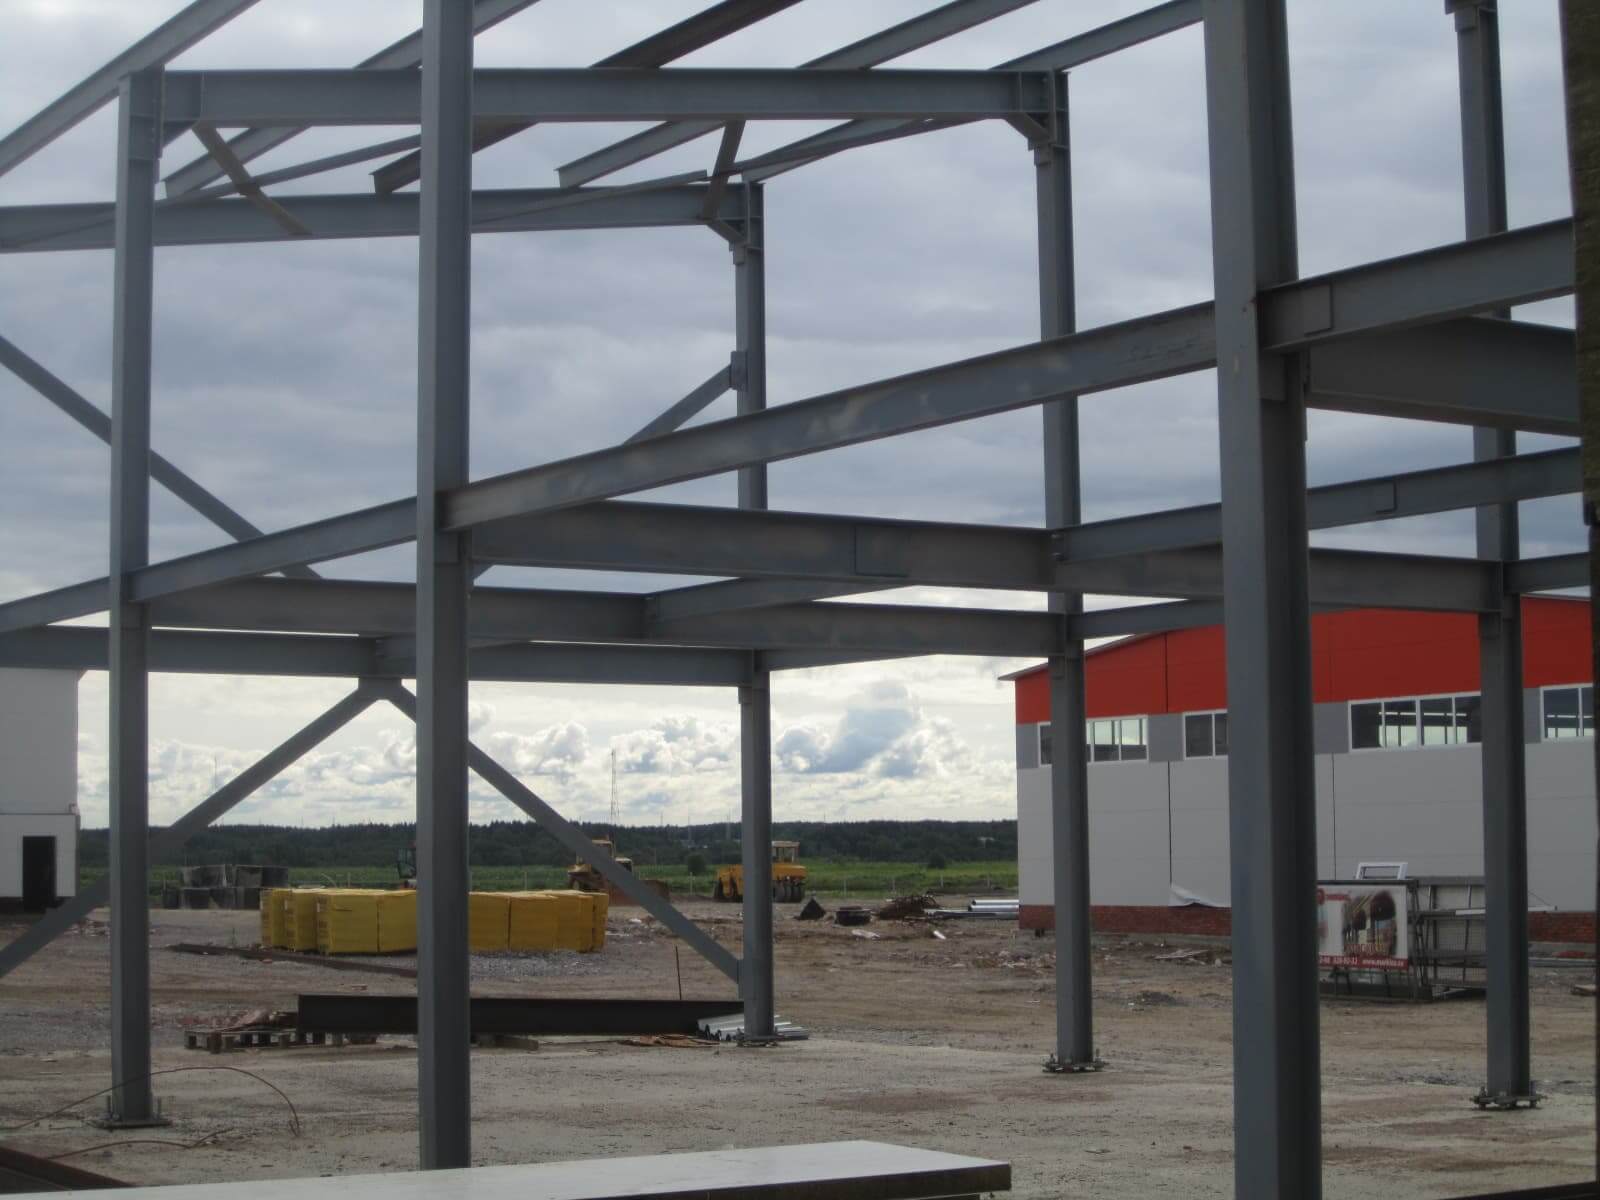
Při vizuální kontrole musí svarové spoje kovových konstrukcí splňovat následující požadavky:
- Povrch – hladký nebo šupinatý.
- Hladký přechod od svaru k základnímu kovu.
- Absence trhlin ve svarovém švu a svarem ovlivněné oblasti.
Další metody kontroly kvality svarových spojů konstrukcí pro různé účely se používají ve výrobním závodě, stejně jako při opravách, provozu a kontrole stavu kovových konstrukcí za účelem zjištění životnosti, potřeby běžných oprav při zjištění kritických vad a deformací.