Svařování nerezových trubek
Při výrobě kovových konstrukcí je důležitým technologickým postupem svařování jednotlivých prvků. Ve srovnání s díly vyrobenými z uhlíkových ocelí je u nerezové oceli tato metoda složitější. To je způsobeno vlastnostmi a vlastnostmi kovu. Proto musí být svařování nerezových trubek prováděno v přísném souladu s technologií. To nám umožňuje získat vysoce kvalitní svary zajišťující pevnost a trvanlivost konstrukce.
V praxi se používají různé způsoby svařování nerezových prvků. Jeho legujícím prvkem je chrom, jehož podíl ve slitině je 12–30 %. Složení obsahuje také nikl, mangan, titan a další složky zlepšující mechanické vlastnosti a odolnost proti korozi. Složení a tepelné zpracování určovalo specifické vlastnosti svařování nerezové oceli.
Jaké jsou vlastnosti procesu svařování ocelových trubek?
Při provádění svářečských prací je třeba vzít v úvahu vlastnosti nerezové oceli a její reakci na tento způsob zpracování:
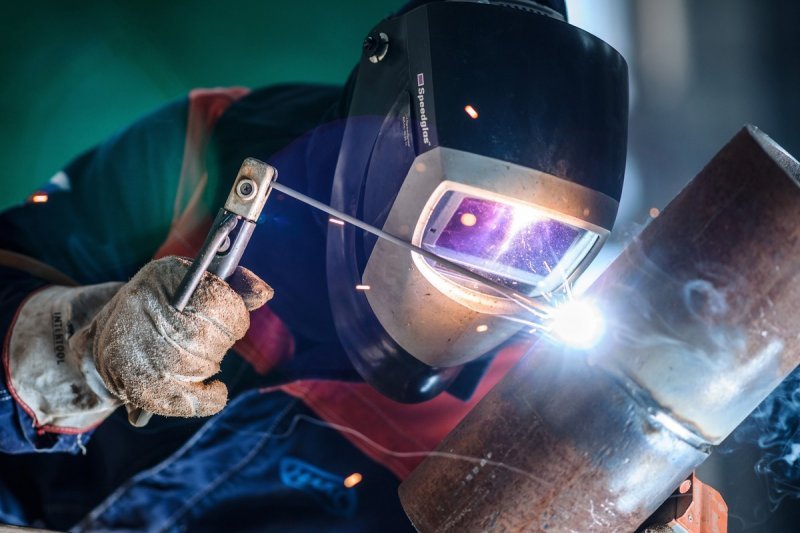
- Koeficient lineární roztažnosti vede k vysokému lineárnímu smrštění kovu. Proces tepelného zpracování těchto dílů způsobuje deformaci, která může pokračovat i po dokončení procesu. Proto při spojování potrubí s tlustými stěnami je nutné ponechat technologickou mezeru. V opačném případě se mohou v oblasti švu vytvořit trhliny, které sníží těsnost.
- V porovnání s nízkouhlíkovými druhy je tepelná vodivost u vysokouhlíkových druhů 2x vyšší. To vede ke zvýšení tepelné energie a roztavení materiálu ve spoji. Proto by měl být proud pro tepelné zpracování nerezových trubek o 20 % nižší než u běžných ocelových trubek.
- Pokud dojde k porušení technologie práce, schopnost slitiny odolávat korozi se výrazně sníží. Když teplota ohřevu překročí +500 stupňů, podél okraje zrn se vytvoří karbid železa a chrómu. Toto se nazývá mezikrystalová koroze. Při zpracování výrobků vyrobených z austenitických chromovaných jakostí se tomu lze vyhnout politím vodou.
- Při použití elektrod s chromniklovými tyčemi může dojít k jejich přehřátí, protože slitina má vysoký elektrický odpor. Východiskem z této situace je použití elektrod o délce až 35 cm.
Metody svařování nerezových trubek
Spojení prvků z vysoce legovaných jakostí se provádí následujícími způsoby:
Tenkostěnné trubky jsou svařovány v inertním plynu pomocí wolframové elektrody technologií TIG.
- Plazmová metoda + Tungset Inert Gas.
- Vysokofrekvenční metoda HF.
- Laserová technologie.
- Technologie elektronového paprsku.
První tři metody se používají v průmyslových odvětvích. Plazmová technologie se také používá pro řezání trubkových výrobků a kovových výrobků libovolného tvaru. Schopnosti laseru se v tomto směru teprve začínají uplatňovat. Zpracování elektronovým paprskem zahrnuje vytvoření vakuového prostoru, proto se pro svou složitost používá jen zřídka.
V evropských zemích se 65,0 % svařovacích prací provádí pomocí TIG, 30,0 % pomocí vysokofrekvenčního HF a 5,0 % pomocí laserového zařízení. Všechny svařovací techniky jsou použitelné pro pokládku potrubí přepravujících kapaliny s nízkou agresivitou a agresivním prostředím.
Velký význam má typ elektrod používaných při obloukovém svařování. Hlavní typ je s rutilovým povlakem. Tyto elektrody se používají při práci s žáruvzdornými a korozivzdornými slitinami; vytvářejí svar odolný vůči mezikrystalické korozi.
Kvalita svařovaného profilu určuje možnost použití válcovaných trubek v potravinářském průmyslu. Proto se při takovém zpracování často používá kyslík a uhlíkový plyn.
Použití wolframové elektrody a argonu má následující výhody:
- oblast spoje je chráněna před oxidací;
- povlaky elektrod se nepoužívají pro svařování;
- stabilní oblouk zajišťuje kontinuitu procesu;
- spoj získává zvýšenou odolnost proti korozi.
Výběr optimální technologie pro svařování nerezových trubek
V praxi se nejčastěji používají dvě technologie spojování nerezových trubek: TIG a HF. Každý z nich má své vlastní nuance, výhody a nevýhody, které zvážíme pomocí srovnávací analýzy.
Metoda TIG (Tungsten Inert Gas).
Tungset Inert Gas – vysoce účinné svařování nerezové oceli. Ohřev spojovaných oblastí se provádí obloukem, který se vytvoří mezi výrobkem a wolframovou elektrodou.
Tavicí zóna je chráněna plynem, který je přiváděn do potrubí a tam uzavřen zátkou a obklopuje vnější povrch.
U této metody působí vysoká teplota pouze na vnější stranu, což umožňuje široký a vysoce odolný svar.
Pokud je přísně dodržován proces svařování TIG, není nutné dodatečně zpracovávat šev, aby se odstranily negativní změny v jeho struktuře. Práce se provádí poměrně pomalu, takže její cena je vyšší než při použití jiných metod.
Mezi výhodné vlastnosti TIG patří:
- zvýšená pevnost, hustota a homogenita švu;
- nepřítomnost dutin, skořápek a jiných defektů;
- pevnost svarového spoje se rovná pevnosti oceli, ze které je válcovaný výrobek vyroben.
Podle evropských norem se pro instalaci potrubí pracujících pod tlakem nad 0,5 bar musí používat pouze metoda svařování Tungset Inert Gas.
Vysokofrekvenční svařování (HF)
Technologie vysokofrekvenčního zpracování kovů má zvláštní vlastnost: neexistuje žádná oblast tepelného podráždění a zóna tavení má jasné hranice. Okraj se zahřívá rovnoměrně, rychlost dosažení teploty tání je 0,01 stupně/s. Vnější i vnitřní švy jsou hladké a pevné.
Vysokofrekvenční tepelné zpracování je široce používáno při výrobě kovových konstrukcí, dekorativních předmětů, ve strojírenství a v dalších případech, které nezahrnují provoz v podmínkách vysokých teplot; není vhodný pro petrochemický a potravinářský průmysl.
To je způsobeno skutečností, že svařovaná část není příliš hustá; pokud dojde k porušení technologie, mohou se tvořit dutiny, které snižují pevnost konstrukce.
Mezi „výhody“ vysokofrekvenčního HF svařování stojí za zmínku:
- vysoká rychlost zpracování a produktivita;
- nízké náklady ve srovnání s jinými metodami;
- jasně definovaná oblast tání.