Technologické vlastnosti svařování argonem – články
Výraz „argonové svařování“ je zásadně nesprávný. Plyn se nepodílí na kombinaci dvou kovových prvků, protože je inertní. Často se používá výraz „svařování v inertní atmosféře“, kdy tento nebo jiný plyn slouží k zamezení negativních procesů. Moderní metody umožňují svařovat různé druhy kovů, a to i neželezné.
Základní informace o svařování argonem

Kovy různých typů a objemů lze spojovat kombinací elektrického a plynového svařování. Používá se, když je potřeba svařovat měď, ocel, litinu atd. Je vhodný pro velké i malé výrobky.
Dobrý specialista musí znát teorii svářečských dovedností. Argonová metoda je klasifikována jako komplexní technika. Při studiu metody argonového svařování je důležité vzít v úvahu fyziku probíhajících procesů. Aby se dva kovové prvky spojily, je nutné některé oblasti roztavit, a k tomu používají metodu ohřevu.
Ke zvýšení teploty je zapotřebí oheň a vyžaduje kyslík, který prochází chemickými oxidačními reakcemi. Čím obtížnější bude svařování, tím více je kov oxidován. Při svařování jde o nežádoucí jev.
Mechanické vlastnosti švu se vyznačují znatelným zhoršením, když se během chemických reakcí tvoří četné bubliny. Hliníkové prvky jednoduše vyhoří a není možné s nimi pracovat klasickým svařováním.
Díky argonu je pracovní prostor izolován od vnějšího prostředí. Kyslík je tím jednoduše vytlačen. Argon nahrazuje atmosférický vzduch kolem svařovacího oblouku, protože tento plyn je těžší než on. Často se používá helium, ale jeho spotřeba a cena jsou znatelně vyšší. Kromě toho je nutná maximální ochrana všech oblastí těla. U měděných prvků se používá svařování dusíkem. Ale protože je argon obzvláště populární, vznikl „lidový výraz“.
Klíčové vlastnosti argonu:
- Tento plyn je těžší než vzduch. To vám umožní vytěsnit kyslík a další sloučeniny ze svařovací nádrže;
- Mezi inertním plynem a jinými prvky nedochází k žádné chemické reakci. Během práce neovlivňujte;
- Charakteristický rys argonu: když je aplikován proud s obrácenou polaritou, získává vlastnosti elektricky vodivého média.
Klasifikace metod
Mechanizace procesu je základem pro různé metody svařování:
- Manuál. Svářeč pohybuje zařízením a drátěnými prvky. Přednost se dává nekonzumovatelným wolframovým elektrodám;
- Poloautomatický. Zařízení napájí drátěný prvek a pracovník řídí činnost hořáku;
- Automatický. Obsluha je odpovědná za sledování provozu stroje, kde jednotka napájí drátěný prvek a hořák. Mnoho moderních zařízení může fungovat bez lidského zásahu. Nejčastěji se to stane, když je třeba svařit trubky.
Komponenty vysoce kvalitního argonového svařování
Při použití inertního plynu lze použít různé kombinace materiálů a zařízení. Mnoho nezkušených svářečů se obává špatného výběru. Není třeba se toho obávat, protože většina moderních zařízení je univerzálními možnostmi.

Existují tři typy argonového obloukového svařování:
- Specializovaný typ zařízení. Vyžadováno v podmínkách podobných úkolů, například vytváření polotovarů;
- Speciální. Používá se pro obrobky jednotných parametrů a typů;
- Universal je považován za něco, co má co nejširší rozsah práce, vhodný pro začátečníky i profesionály.
Je důležité mít speciální vybavení:
- Filtry, které poskytují kontrolu nad tím, jak jsou vydávány vysokonapěťové impulsy;
- Baterie pro stabilizaci obvodů střídavého proudu;
- Ventil dodávající elektrickou energii;
- Ampérmetr pro měření síly proudu;
- Časový spínač se používá, když je potřeba řídit dobu, kdy je pracovní plocha ofukována argonem;
- Usměrňovač převede napětí na stabilních 24V;
- Relé odpovědné za stykač nebo oscilátor;
- Válec s reduktorem;
- Stykač;
- Část wolframového spotřebního materiálu;
- Samotný hořák.
Je nesmírně důležité pečovat o transformátory, pomocné i hlavní. Oscilátor je také připojen současně se zdrojem energie. Umožní zapálení oblouku spojení nekonzumovatelné wolframové tyče a kovových prvků. Frekvence v běžné síti je 50 Hz a napětí 220V, ale oscilátor mění indikátory na 500000 6000 Hz a XNUMX voltů.
Pro práci s prvky větší tloušťky je nutné mít další vybavení. Jde o:
- O zařízení pro předehřívání přídavného drátu;
- Specializovaný hořák, do kterého lze vložit dvě nebo více elektrod současně. Švy jsou na nejvyšší úrovni kvality a estetiky.
Vzhled a vlastnosti se zlepšují vytvořením mikropauz, které taveninu krystalizují.
Svařování inventárním nástrojem
Design se používá jak doma, tak ve firmách. Moderní trh nabízí nepřeberné množství zařízení schopných přeměnit příchozí střídavé napětí na konstantní. Nebojí se přepětí, ke kterému v ruských podmínkách dochází.
Výrobek je lehký, kompaktní a vysoce spolehlivý. Nevyžaduje zvláštní údržbu a lze jej použít na různých místech. Ideální pro začátečníky.
Argonové hořáky
Výrobek funguje takto: vytváří ochranný kryt inertního plynu ve vztahu k pracovní oblasti a také dodává napětí do wolframové tyče. Při výběru je nutné věnovat zvláštní pozornost designu. Mezi hlavní kritéria patří:
- Délka kabelu;
- Všestrannost použití ve vztahu k různým svařovacím agregátům;
- Typ chlazení závisí na parametrech obrobků;
- Tryska vyrobená z keramiky;
- Přítomnost držáku wolframové tyče;
- Další parametry včetně údajů o výkonu a proudu.
Fáze provozu produktu:
- Vše se okamžitě spustí: jednotka se spustí, do hořáku se přivede inertní plyn, aktivuje se chladicí systém;
- Poté se vytvoří ochranná vrstva, oblouk plynu. Je čas roztavit obrobky. Drát typu plnicího typu se přivádí do nádoby;
- Tento drát se poté začne pohybovat směrem ke spoji hlavičky.
Nekonzumovatelné elektrody
Nejběžnější konfigurací je ruční svařování argonovým obloukem a nekonzumovatelné wolframové elektrody. Dávají přednost hořčíku a titanu, nezapomínají na hliník a nerezovou ocel. Elektroda je připevněna k vodivé kleštině na hořáku s keramickou tryskou. Je zodpovědný za dodávku inertních plynů. Použijte vodní chlazení. Na základě tloušťky obrobku se volí průměr elektrody. Plynulý přívod inertního plynu je zajištěn díky síťovému filtru.
Konstrukce mechanizovaného typu je zcela odlišná. Má nejen výše zmíněné prvky, ale také setrvačník, který slouží k pohybovým akcím s wolframovou elektrodou. Vodivá kleština je upevněna pomocí závitového vyrovnání, které je zodpovědné za výměnu tyčí s různými průměry.
Elektrody spotřebního typu
Často existuje sada součástí: poloautomatické a automatické svařování argonovým obloukem, k nim je připojen hořák s elektrodou spotřebního typu. Mezi přídavným drátem a svařovacím povrchem se objeví oblouk. Typ chladicího systému bude vzduchový nebo kapalný v závislosti na výkonu jednotky. Princip činnosti a konstrukce trysky jsou úplné analogy konstrukcí s nekonzumovatelnými tyčemi.
Pravidla pro svařování argonem
Pro nováčky v tomto oboru je nesmírně užitečné seznámit se s hlavními pravidly a posloupností akcí:
- Povrch je očištěn od různých nečistot. Jakákoli nečistota se stane překážkou pro kombinaci kovů. Způsob může být buď chemický nebo mechanický;
- Plyn je dodáván 20 sekund před začátkem svařování. Poté vezměte hořák a drát a umístěte jej pohodlně blízko svařovacího povrchu. Jakmile je přivedeno napájení, vytvoří se oblouk;
- Hořák je veden podél spojovací linie, s vyloučením jakéhokoli bočního pohybu. Je nutné vyloučit rychlé podávání drátu, aby kov nestříkal. To musí být provedeno postupně;
- Čím kratší oblouk, tím lépe. Tato metoda umožňuje vytvořit šev esteticky příjemný, hluboký a úzký. Je důležité věnovat pozornost tomu, pokud jde o nekonzumovatelné elektrody;
- Hořák a drát se nesmí uvolnit za ochranný kryt inertního plynu;
- Snížením napětí je nutné kráter svařit. Oblouk by neměl být přerušen. Vypněte plyn 15 sekund po dokončení akce.
Typy režimů
Typ režimu ovlivňuje konečná výsledná data, je třeba vzít v úvahu všechny počáteční podmínky.
- Ve spotřebě plynu jsou dva faktory – průtok a místo, kde se práce provádí. Spotřeba se zvyšuje, pokud se vaří na otevřeném prostranství s poryvy větru;
- Je důležité věnovat pozornost směru a polaritě proudu. Hlavním kritériem je druh kovu. Většina nerezových a ocelových obrobků vyžaduje dopředný stejnosměrný proud. U neželezných kovů je tomu naopak.
Argonová směs překvapivě obsahuje kyslík, objem není větší než 5%, ale to stačí na to, aby reagovala a tím zničila nečistoty zvenčí.
Vytváření argonového svařování doma
Navzdory složitosti lidoví řemeslníci často vytvářejí skutečné pracovní struktury pomocí jednoduchých dílů. Vyžaduje invertorové svařování. Může být nahrazen instalací retrospektivního transformátoru. Určitě si musíte pořídit převodovku, mít masku a nezapomenout na plynovou láhev.
- Používají se voltmetr, mikrometr, ampérmetry, testery;
- Vhod přijdou kleště a pilky na železo, bez šroubováků a různých druhů klíčů se neobejdete;
- Neobejdou se bez běžné svářečky, používají také brusku a elektrickou vrtačku.
Zdrojem proudu může být svařovací transformátor, usměrňovač a je potřeba i oscilátor. Zpočátku se navíjení provádí drátěným materiálem do 0,8 mm. Druhá vrstva vyžaduje 3,5 mm mědi nebo více.
Nyní musíte pracovat na plynovém hořáku. Vyrobte mosazné tělo, měděnou trysku a tepelně odolnou gumu utěsní mezi prvky.
Napájení bude provedeno měděnou trubkou; musí být vložena do pouzdra a spoje musí být připájeny. Toto vedení umožní vedení proudu k zapálení a udržení oblouku. Je nutné, aby ostrý konec byl u wolframové elektrody. Úhel broušení je 45 stupňů. Délka nepřesáhne 30 cm.
Vytvoření svařování TIG je extrémně obtížné. Pokud se zařízení používá zřídka, náklady se nikdy nevrátí. Nejlepší možností by bylo kontaktovat specialistu nebo koupit jednotku rozpočtové kategorie.
Seznam použitých kovů
Ocel, nerez, litina. Často se vyskytuje použití hliníku a titanu a dalších odrůd.
Zásady práce s hliníkem
Bez použití argonu je téměř nemožné spojit dva hliníkové prvky. Oblíbený kov je extrémně náročný na zpracování. Pokud se dostane do kontaktu s kyslíkem, objeví se oxid hlinitý – ochranný film. Není problémová. Ve srovnání s hliníkem jsou teploty tavení oxidu výrazně vyšší. Pokud použijete argon, dojde k vytěsnění kyslíku a nevytvoří se film. Zde mluvíme o použití střídavého proudu. Výsledné švy jsou hladké a esteticky příjemné. Můžete použít stejnosměrný proud, ale pak musíte použít helium, které je dražší a rychleji se spotřebuje. Jedná se o složitější způsob práce. Je důležité prvky předem zpracovat.
- Části jsou odmaštěny rozpouštědly;
- Oxidový film se odstraní jakýmkoliv vhodným způsobem;
- Očištěný povrch musí zaschnout.
Svařování mědí
Pokud mluvíme o mědi, pak tento neželezný kov má v mnoha ohledech vynikající vlastnosti. Bude vyžadována směs argonu a helia přidaná v menším poměru. Proud je konstantní a elektrody mohou být spotřební nebo nespotřebovatelné. Když potřebujete obrobek o tloušťce 0,4 cm nebo více, je důležité jej předehřát na 800 stupňů Celsia. Používá se jak čistá měď, tak slitina s niklem. Pravděpodobně bude nahrazena tyčemi stejného složení. Oblouk v procesu získá stabilitu a stabilitu. Kvůli vysoké úrovni tepelné vodivosti je nutné řezat svařované hrany. Pokud je obrobek 1,2 cm, stačí jedna hrana, ale pokud je větší, jsou ovlivněny dvě strany.
Výhody a nevýhody
- Metoda je pro začátečníky obtížná;
- Při nastavování zařízení a práci s ním jsou vyžadovány určité dovednosti a znalosti.
- Práce se provádí rychle kvůli vysokým teplotním podmínkám;
- Můžete pracovat s nestejnorodými obrobky;
- Pokrývá velké množství kovů, které lze zpracovat;
- Nezpůsobuje deformaci při svařování švů;
- Všechny švy jsou té nejvyšší kvality.
Při pohledu na seznam je zřejmé, že problémy jsou docela řešitelné a přínosy jsou značné.
Název TIG je zkratkou pro „Tungsten Inert Gas“ a v překladu znamená svařování wolframovou elektrodou pod ochranou inertního plynu (synonymum v němčině je WIG – Wolfram Inert Gas). Používá se pro spojování ocelových, hliníkových a jiných kovových polotovarů a dílů. V tomto článku vám řekneme podrobněji o procesu, vlastnostech a rozsahu použití tohoto typu svařování.
Jak a kdy TIG svařování vzniklo?
Vznik technologie TIG byl diktován potřebami kosmického a leteckého průmyslu – potřebovali jednoduchý a cenově dostupný způsob svařování neželezných kovů: hliníku, hořčíku. V roce 1941 americký vědec-inženýr Russell Meredith vyvinul a patentoval konstrukci hořáku a svařovací proces Heli-Arc – svařování wolframovou elektrodou v ochranném plynu helia. Tato technologie byla poprvé použita k vytvoření letounu Northrop XP-79, který měl celosvařovanou hořčíkovou konstrukci namísto obvyklých nýtovaných hliníkových plechů té doby.
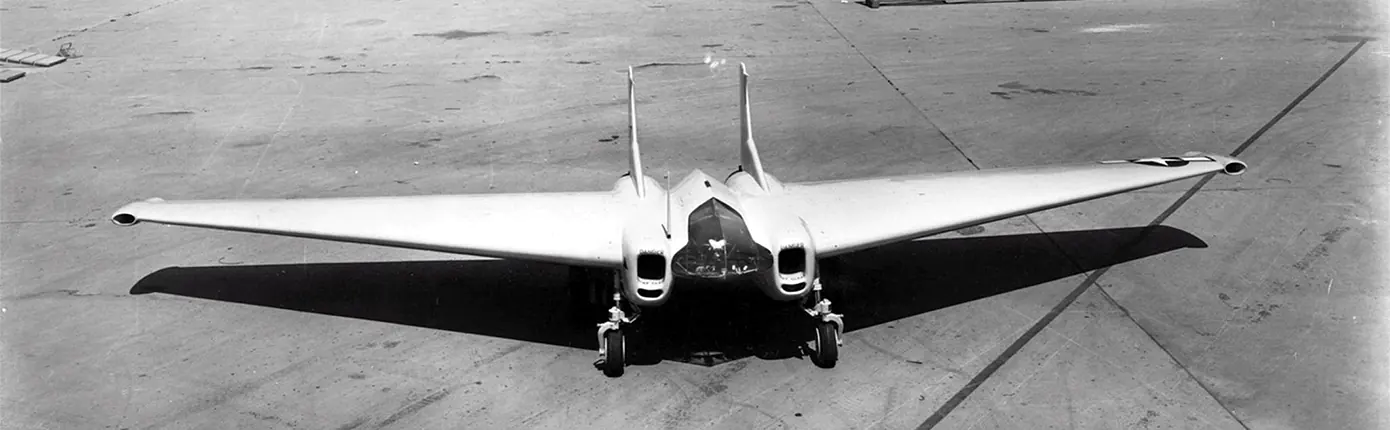
Od 1950. let XNUMX. století je tento typ kovového spojení široce používán v průmyslu, zejména v letectví a vojenství. Později bylo helium nahrazeno argonem, protože má lepší ochranné vlastnosti a je levnější.
Jak funguje proces svařování
Při svařování vzniká mezi obrobkem a elektrodou silný elektrický oblouk, který ohřívá a taví kov. Při pohybu oblouku tekutý kov tuhne, krystalizuje a vzniká svar. Celá svařovací oblast včetně elektrody, oblouku a roztaveného kovu je izolována od okolí proudem chemicky neaktivního plynu (argon, helium nebo jiné směsi). Protože jsou tyto plyny těžší než kyslík, jsou jeho molekuly vytlačovány z pracovní oblasti. Kyslík ze vzduchu se tedy nemůže dostat na kov a oxidovat jej, a proto nezasahuje do procesu a nekazí šev.
Ke svařování může dojít roztavením okrajů spojovaných dílů, ale nejčastěji další přídavný drát ve formě tyčí pomáhá vytvořit šev. Materiál tyče musí odpovídat materiálu svařovaných dílů, např. při svařování hliníku se používá drát z hliníku nebo jeho slitiny. Drát je přiváděn ze strany protilehlé k hořáku a neprochází jím žádný proud. Také pomocí výplňové tyče mohou být do švu zavedeny další legující prvky.
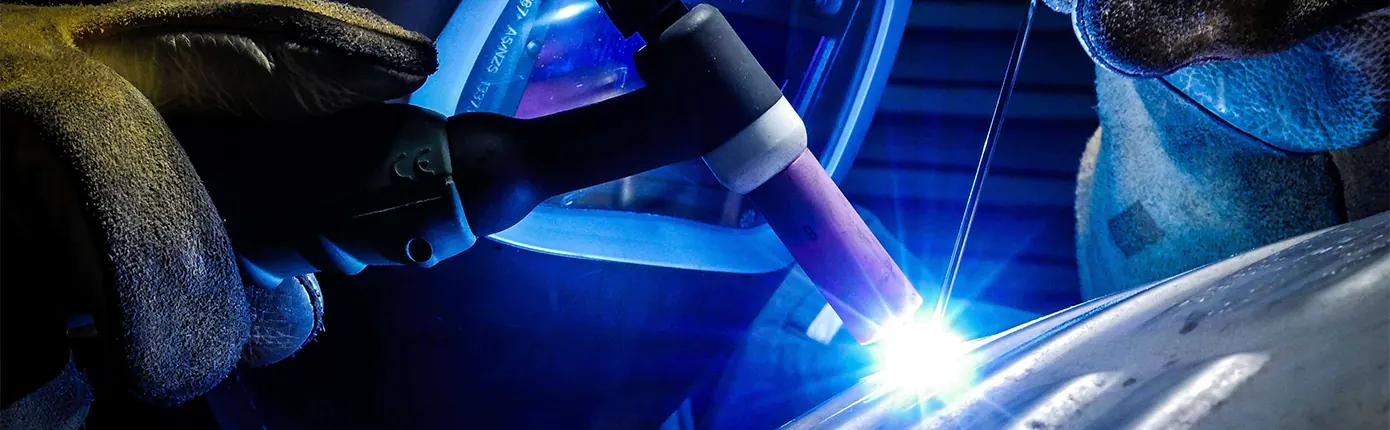
Při práci s většinou kovů (ocel, měď, titan) potřebujete stejnosměrný proud. U hliníku a hořčíku se střídavý proud používá ke zničení oxidového filmu, který se na těchto kovech nevyhnutelně tvoří. Proto je v názvu svařovacího stroje kromě označení typu svařování – TIG, typ proudu, který provozuje: stejnosměrný – DC (Direct Current) nebo střídavý / konstantní – AC / DC (Alternating Current / Direct Proud).
Jaké kovy lze svařovat metodou TIG?
Metoda svařování TIG je vhodná pro téměř všechny kovy a slitiny: vysoce legované, nerezové a duplexní oceli, hliník, měď, nikl, titan atd. Můžete dokonce spojovat dva různé kovy, vytvářet zakřivené švy složitých tvarů a svařovat tvrdě – dosažitelná místa.
Zařízení pro argonové obloukové svařování je žádané pro práci s hliníkem. Vaření hliníku je obtížnější než železo. Při kontaktu s kyslíkem se na kovovém povrchu okamžitě vytvoří tenký oxidový film, jehož bod tání je několikanásobně vyšší než u čistého hliníku. Při svařování TIG argon vytlačuje kyslík, čímž zabraňuje oxidaci hliníku.
Vlastnosti této technologie také usnadňují svařování jakýchkoli tenkostěnných obrobků a malých dílů. Argonové obloukové svařování poskytuje vysokou čistotu naneseného kovu a hladké švy s plynulým přechodem k povrchům dílů.
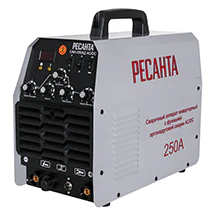
Resanta SAI-250 AD AC/DC
- Výkon, W 900
- Min/Max proud, A 150/250
- Maximální průměr elektrody, mm 5
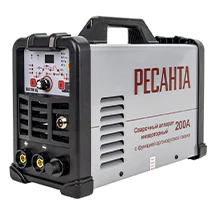
Resanta SAI-200AD
- Stupeň ochrany IP21S
- Min/Max proud, A 15/200
- Maximální průměr elektrody, mm 4
Jak se TIG svařování liší od MIG/MAG a MMA
Hlavním rozdílem mezi TIG svařováním a ostatními typy je použití nekonzumovatelné wolframové elektrody. Při ručním obloukovém svařování MMA (Manual Metal Arc) se místo toho používají obalené kusové spotřební elektrody. Při poloautomatickém svařování v prostředí inertního/aktivního plynu, MIG/MAG (Metal Inert/Active Gas), působí tenký drát kontinuálně přiváděný z cívky jako elektroda.
TIG svařování umožňuje spojovat téměř všechny kovy a slitiny, včetně žáruvzdorných a nepodobných, jako je ocel a hliník. Jasný výhled na svarovou lázeň a oblouk zlepšuje přesnost práce.
Na rozdíl od MMA svařování TIG nerozstřikuje kov, netvoří strusku a nejsou zde žádné struskové vměstky. To má pozitivní vliv na pevnost a životnost spojů. Tato technologie umožňuje vytvářet vysoce kvalitní, utěsněné švy, které nevyžadují konečnou úpravu a vydrží velké zatížení.
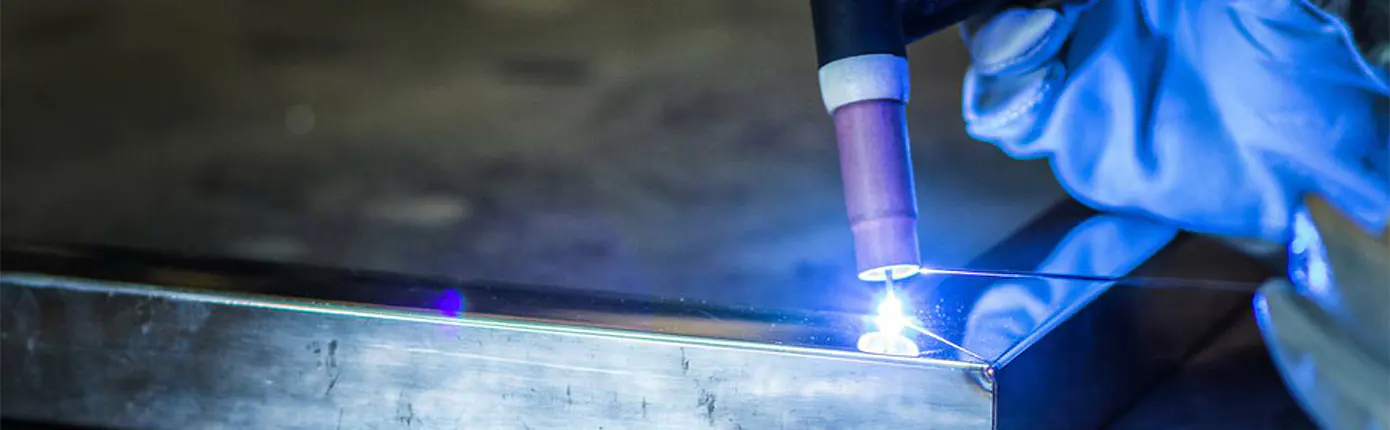
Příjemným rozdílem oproti MIG/MAG je absence kouře, jisker a sazí. V každém případě však budete muset obrobky důkladně očistit od oleje, vlhkosti, prachu a dalších nečistot. Nedostatečná příprava povrchu může výrazně ovlivnit kvalitu švu, takže je nerovný a slabý.
Která průmyslová odvětví používají svařování TIG?
Potravinářský, chemický, tepelný průmysl, rafinace ropy, letecký a kosmický průmysl se neobejdou bez svařování TIG – kde je důležitá vysoká přesnost a pevnost spojů. Slouží k vytváření velkých nádrží, potrubí, plechových konstrukcí, naložených celků a mnoho dalšího.
Ve velkých průmyslových odvětvích je svařovací proces nejčastěji mechanizován – nikoli ručním pohybem hořáku a tyče, ale pomocí automatických systémů. Speciální zařízení může dodávat přídavný materiál nebo kompletně provádět celý proces svařování. Ovládání může být prováděno na dálku osobou nebo zcela roboticky.
Na čerpacích stanicích se TIG svařování používá k opravám alu kol automobilů, chladičů, olejových van, výfuků a dalších dílů. Používá se v dílnách, závodech a továrnách při výrobě a opravách různých kovových konstrukcí.
Je nutné svařování TIG doma?
TIG svařování vyžaduje, aby uživatel měl určité dovednosti a zkušenosti. Obtíže mohou zahrnovat držení hořáku jednou rukou a včasné nanášení výplňového materiálu druhou rukou. Dalším znakem této metody je, že hořák musí být držen pod úhlem 15-40 stupňů směrem k obrobku, což také vyžaduje dovednost.
Tato technologie spojování kovů zahrnuje mimo jiné nákup drahého zařízení: kromě samotného zařízení potřebujete plynové lahve, redukce, hořáky, wolframové elektrody a přídavný materiál, což samo o sobě představuje významnou investici a předpokládá, že bude být často používán.
Přestože se svařování TIG nedoporučuje začátečníkům, zkušeným svářečům doma může být užitečné. Tato metoda svařování je účinná při práci s tenkostěnnými materiály a neželeznými kovy, ideální pro vytváření hliníkových konstrukcí, různých uměleckých předmětů, opravy automobilů, navrhování a opravy kontejnerů, regálů, rámů jízdních kol, vyhřívaných věšáků na ručníky a dalších kovových výrobků.
Tig svařování umožňuje pracovat s vertikálními, horizontálními nebo šikmými předměty. Rychlost procesu je nízká, protože je nutné ručně podávat prut, ale výsledkem je pevný a čistý šev.
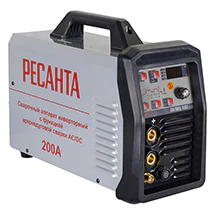
Resanta SAI-200AD (AS/DC)
- Napětí naprázdno, V 81
- Min/Max proud, A 15/200
- Maximální průměr elektrody, mm 4
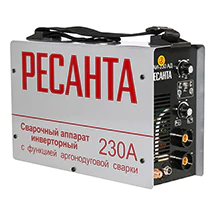
Resanta SAI-230AD
- Napětí naprázdno, V 85
- Min/Max proud, A 10/230
- Maximální průměr elektrody, mm 4
Při výběru zařízení je důležité zaměřit se nikoli na popularitu značky, ale na technické vlastnosti a optimální poměr kvality a ceny. Vynikající možností by byla zařízení Resanta řady SAI AD. Jsou poměrně kompaktní, mají široký rozsah svařovacího proudu, vysokou účinnost, mají všechny potřebné funkce a jsou cenově dostupné.
Výkon
TIG svařování je tedy spolehlivou a efektivní metodou spojování dílů z oceli a neželezných kovů, kterou lze použít jak ve velkých průmyslových odvětvích, tak v soukromých domácích dílnách. Tato metoda je pro začátečníky poněkud komplikovaná, ale v rukou profesionála poskytuje nejkvalitnější, nejspolehlivější a úhledné švy. Při výběru svařovacího stroje TIG byste měli zvážit, jak často a za jakých podmínek bude používán, věnovat pozornost parametrům a zaměřit se spíše na funkčnost než na propagaci značky.