Teplota tání bronzu: druhy slitin a licí formy, vlastnosti a technologie lití
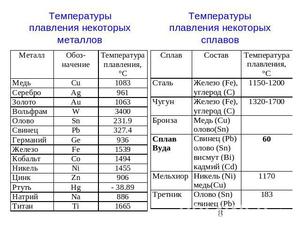
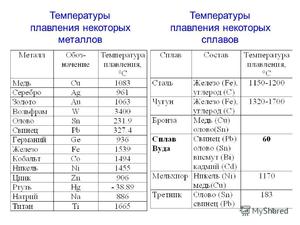
Teplota, při které se bronz taví, závisí na jeho složení. Abyste mohli nezávisle odlévat výrobky z tohoto materiálu, musíte své pracoviště vybavit veškerým potřebným vybavením a přísně dodržovat technologická pravidla.
Druhy slitin
Bronz obsahuje měď a legující přísady (berylium, olovo, hliník, křemík a cín). Všechny jeho slitiny obsahují i složky jako zinek, fosfor atd. Kromě bronzu moderní průmyslový průmysl zabývající se výrobou dalších slitin z mědi – konstantan, copel, nikl stříbro, kupronickel, mosaz aj.
Množství a typ legujících složek v bronzové slitině určuje její chemické a fyzikální vlastnosti, stejně jako barvu materiálu.
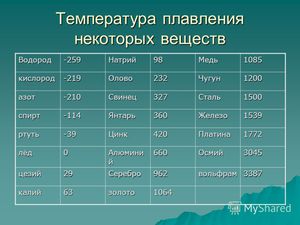
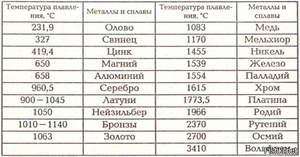
Značky bronzových slitin, jejichž bod tání leží v rozmezí od 930 do 1140 stupňů Celsia, mají svá označení. Podle chemického složení slitiny podle bronzu se dělí na:
Lidé se naučili kombinovat cín s mědí k výrobě bronzu již dávno. Cín dělá materiál pevnější a také snižuje jeho teplotu tání. Pozoruhodným příkladem tohoto typu slitiny je zvonový bronz. Obsahuje dvacet procent cínu a osmdesát procent mědi. Výrobky vyrobené na bázi zvonového bronzu se však vyznačují vysokou křehkostí.
Bezcínové bronzy, jak název napovídá, neobsahují cín. Tyto slitiny jsou dnes klasifikovány do samostatných kategorií bronzů:
- Berylium je nejpevnější a má mnoho vlastností lepších než ocel;
- Křemík-zinek – mají zvýšenou odolnost proti oděru (výhodou takových bronzů této skupiny je, že při roztavení mají vysokou tekutost);
- Na bázi hliníku a mědi – mají vysokou antikorozní ochranu a vynikající vlastnosti proti tření.
V současnosti jsou nejběžnější bronzy obsahující cín. Pro účely značení materiálu se bez ohledu na složení používá označení „Br“, za kterým jsou uvedeny použité přísady a jejich obsah v materiálu. Můžete například rozluštit bronz „BR OTSSNZ-7−4−2-. Tato slitina cínu obsahuje cín, zinek, olovo a nikl. Čísla udávají jejich procentuální zastoupení v bronzu. Složení jakékoli značky bronzu může obsahovat další prvky, mající následující označení:
- A – slitiny hliníku;
- B – slitiny na bázi berylia;
- F – obyčejné železo;
- K – křemíkový prvek;
- Mts – obyčejný mangan;
- F – fosfor.
Casting doma
Pro nezávislé odlévání bronzových výrobků doma je nutné zajistit vhodné podmínky. Nejdůležitějšími body jsou účinné větrání v místnosti a spolehlivá protipožární opatření. Pokud potřebujete vyrobit malé bronzové výrobky, lze práci provést v malé místnosti. Pro větší stavby je lepší využít garáž nebo dílnu. Stojí za zmínku, že podlaha v pracovně musí být vyrobena z nějakého nehořlavého materiálu.
Aby bylo možné roztavit bronz, nelze se obejít bez speciální muflové pece. Bylo by skvělé, kdyby zařízení mělo vestavěný regulátor teploty topení. Pokud nemáte možnost používat takový sporák, pak doma můžete použít obyčejnou kovárnu.
Kromě pece, která dokáže roztavit kovovou slitinu, budete pro odlévání bronzových výrobků potřebovat:
- Kelímek – litinová nebo ocelová nádoba s výlevkou (pro nalévání materiálu do forem a tavení);
- Speciální kleště, kterými se kelímek vyjme z muflové pece;
- Háček;
- Odlévací formy;
- Uhlí ze dřeva, které bude fungovat jako palivo (při použití kovárny).
Postup odlévání se tedy provádí podle následujícího schématu:
- Kovová slitina, kterou je třeba roztavit, rozdrtit a umístit do kelímku.
- Kelímek se vloží do pece a zahřeje se na požadovanou teplotu.
- Poté, co je kovová slitina roztavena v kelímku, zahřívá se v peci dalších čtyři až pět minut. To je nutné z důvodu, aby byl materiál co nejtekutější a aby se naplnila celá licí forma.
- Kelímek, který obsahuje roztavenou kovovou slitinu, se vyjme z pece pomocí kleští a háku.
- Tekutý kov se odlévá do formy speciálním otvorem. Při provádění tohoto postupu je nutné zajistit, aby proud nebyl přerušovaný nebo příliš tenký.
Licí forma musí být předem řádně připravena řádným kalcinováním uvnitř pece. K tomu je třeba troubu zahřát na teplotu 600 stupňů a teprve poté do ní umístit formu. Dále je třeba zvýšit teplotu na 900 stupňů a formu ponechat v troubě dvě až čtyři hodiny. Čím větší je forma, tím déle je potřeba ji uchovávat ve vyhřáté troubě.
Funkce plnění
Pokud je roztavená kovová slitina odlita do velké formy, pak její hmotnost bude dostatečná k vytlačení nahromaděného vzduchu. Pokud se pro odlévání používají malé formy, měli byste se uchýlit ke speciálním technologickým metodám.
V tomto případě jsou formy umístěny v odstředivkách, které fungují buď elektricky nebo ručně. Během procesu rotace vzniká odstředivá energie, která zajišťuje rovnoměrné rozložení kovové slitiny po vnitřním povrchu formy. Tato technologie je však účinná pouze v situaci, kdy je kovová slitina ještě tekutá a nezmrzlá.
Po dokončení odlévání a ochlazení materiálu se výrobek odebírá pomocí běžných zařízení (pinzeta a hák). Je třeba si pamatovat, že povrch nedávno vytěžených konstrukcí se nemůže pochlubit vysokou kvalitou, a proto je třeba je podrobit speciálnímu mechanickému zpracování.
Výroba odlévacích forem
Úroveň kvality výsledných výrobků je ovlivněna také správností licí formy, která umožňuje obdařit výrobek potřebnými geometrickými parametry a konfigurací. K vytváření forem se často používá speciální nástroj – baňka. Baňka, jejíž rozměry by měly být přibližně jedenapůlkrát větší než rozměry hotové konstrukce, obsahuje spodní zásuvku a horní rám.
Části zařízení lze vzájemně spojovat pomocí bočních svorek.
Složení standardní formovací směsi zahrnuje:
- jíl;
- jemný písek;
- Kamenný prach.
Když se tyto složky smíchají, získá se homogenní směs. K výrobě formy se také neobejdete bez modelu ze dřeva nebo jiného docela měkkého materiálu.
Výroba samotné formovací konstrukce proveden následovně.
- Formovací směs se umístí do spodní zásuvky baňky, kterou je potřeba trochu udusat.
- Model se umístí do připravené kompozice, která musí být předem potažena práškovým grafitem nebo mastkem.
- Horní rám je připevněn ke dnu baňky a poté je naplněn formovacím roztokem. Před zasypáním je třeba udělat otvor pro budoucí sprue. K tomu můžete použít speciální kuželovou zástrčku.
- Po zhutnění formovací směsi je nutné formu rozdělit na dvě části. K tomu můžete použít jakékoli ostré zařízení.
- Poslední fází je odstranění vad a vyrovnání nerovností.
Vyrobená forma musí být vysušena, teprve poté může být použita.
Technologie odlévání
Chcete-li vytvořit složitou strukturu nebo vysoce kvalitní díl, můžete použít jinou metodu, která zahrnuje použití modelu vyrobeného z tavitelných materiálů. V takové situaci můžete použít parafín nebo vosk na výrobu odlévací formy. Tento model se jednoduše roztaví a vloží do vroucí vody.
Chcete-li zajistit přesnost geometrických charakteristik a tvarů modelu, můžete použít hotový výrobek. Jeho pomocí se získá sádrová forma, ze které bude odlita přesná kopie.