VLIV KOVÁNÍ NA STRUKTURU A MECHANICKÉ VLASTNOSTI KOVU
Vnitřní struktura kovu se nazývá jeho struktura. Struktura kovu závisí na jeho chemickém složení, teplotě, způsobu odlévání ingotu a jeho velikosti. Při změně struktury se mění i vlastnosti kovů.
Věda, která studuje strukturu kovů a slitin, se nazývá metalografie. Zakladatelem vědy o kovech je velký ruský vědec D.K. Černov. Učení D.K. Černov na vnitřní struktuře kovů sloužil jako základ pro rozvoj vědy o kovech.
Každý kov má zrnitou strukturu. Tato zrna lze pozorovat na jeho lomu. Zrna budou ještě viditelnější, pokud se např. ingot rozřízne v podélném směru, poté se připraví řez, tedy povrch řezu se zpracuje (leští a naleptá speciálním roztokem). Struktura ingotu se liší v průměru a výšce. To je vysvětleno podmínkami odlévání ingotů a jevy krystalizace oceli během jejího ochlazování ve formě (forma, ve které jsou ingoty odlévány). Vlivem velkého rozdílu teplot mezi roztaveným kovem a stěnami formy se v prvním okamžiku po nalití kovu na stěnách formy vytvoří tenká krusta drobných zrnek — krystalů 3 (obr. 17). Při zahřátí formy kov tvrdne pomaleji a v další vrstvě se tvoří protáhlá, tzv. sloupcová zrna — krystaly 4. Ve středu ingotu se účinek chladících stěn formy téměř neprojeví a kov tvrdne ve formě velkých zrn 5.
Po nalití kovu do formy je jeho povrch pokryt hustou kůrou a uvnitř je kov stále v kapalném stavu. Při tuhnutí se objem tekutého kovu zmenšuje a v důsledku toho se v ingotu tvoří dutiny – smršťovací dutina 1 a smršťovací vůl 2. Horní část ingotu, ve které je umístěna smršťovací dutina a smršťovací vůl, a spodní (spodní) část ingotu 6, ve které jsou sloupcovité krystaly umístěny vertikálně, představují nekvalitní spojení s jeho hlavní částí. Pro výrobu výkovků se používá nejlepší, střední část ingotu, tvořící 63-75 % jeho hmotnosti.
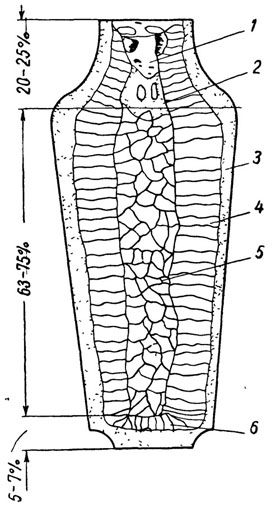
Rýže. 17. Struktura ingotu:
1 — smršťovací dutina, 2 — drobivost smrštění, 3 — vnější zóna malých krystalů, 4 — zóna protáhlých sloupcových krystalů, 5 — zóna krystalů střední části, 6 — spodní část ingotu
Ocelové ingoty, jak je znázorněno na obr. 17, nepředstavují homogenní hmotu ztuhlého kovu a mají zrnitou strukturu. Kovová zrna se liší velikostí a tvarem; mohou měnit svou velikost a tvar v závislosti na způsobu zpracování kovu.
V metalografii se rozlišuje makrostruktura a mikrostruktura.
Makrostruktura je chápána jako struktura kovů a slitin, odhalená při zkoumání řezu pouhým okem nebo při mírném zvětšení (až 20x).
Makrostrukturu oceli lze použít k určení: 1) tvaru vnitřní struktury oceli v ingotu nebo válcovaném výrobku; 2) povaha heterogenity ve složení po odlití; 3) umístění pórů, dutin ve smrštění, pórovitosti při smršťování, plynových bublin a dalších defektů nalezených v ingotu a výkovcích.
Mikrostruktura kovů a slitin je jejich struktura, kterou lze pozorovat pomocí kovového mikroskopu s 50 až 2000násobným zvětšením nebo elektronového mikroskopu se zvětšením několika desítek tisíckrát. Mikrostruktura oceli může být použita k určení: 1) velikosti a tvaru jednotlivých zrn, která charakterizují strukturu oceli; 2) povaha defektů kovu, které vznikly při odlévání a následném zpracování (póry, praskliny atd.); 3) konstrukční součásti získané po kování a tepelném zpracování.
Při kování se makrostruktura, mikrostruktura a
mechanické vlastnosti kovu. Tyto změny závisí především na teplotě kování, stupni kování, chemickém složení a způsobu kování. Při kování se charakteristická makrostruktura odlévaného kovu (včetně odlévaného ingotu) mění na vláknitou makrostrukturu. K tvorbě vláknité makrostruktury při kování ingotu dochází v důsledku skutečnosti, že jeho zrna (primární dendritické krystality), stejně jako defekty ingotu (likvační zóny, plynové bubliny, struskové vměstky atd.) jsou nataženy ve směru toku kovu a tvoří pruhy nebo vlákna z deformovaných krystalitů, což vede k vláknité struktuře.
Se změnou struktury ingotu se mění mechanické vlastnosti oceli. Při kování ingotu jsou mechanické vlastnosti oceli podél osy lepší než napříč.
Teplotní podmínky kování ovlivňují jak strukturu oceli, tak její mechanické vlastnosti. Při zahřátí oceli na 723° nedochází k žádným změnám velikosti ani tvaru zrn. Při zahřátí nad 723° dochází k výrazným změnám ve struktuře oceli. Z jednotlivých zrn, která jsou svým chemickým složením heterogenní a komplexní (ferit, perlit, cementit), se získávají homogenní zrna pevného roztoku uhlíku v železe – austenitu. Tento pevný roztok lze udržovat pouze při teplotách nad kritickými teplotami; Při pomalém ochlazení se opět rozpadne a ocel získá svou původní strukturu.
Pokud se ochlazování oceli provádí rychle, nestihne se proces rozkladu tuhého roztoku (austenitu) plně realizovat a ocel v závislosti na rychlosti ochlazování dostává řadu mezistruktur, které jí dávají různé mechanické vlastnosti. Pro dosažení vysokých mechanických vlastností kovaných výrobků je nutné kování dokončit při teplotě blízké kritické teplotě (asi 800°). Dodržení teplotních podmínek kování zajišťuje i výrobu kovaných výrobků s určitou mikrostrukturou.
Struktura a mechanické vlastnosti lité oceli při kování (tažení) závisí na stupni kování. Podle GOST 2335-50 je kování poměr plochy průřezu před kováním k ploše průřezu po kování. Ve vztahu k polotovarům a výkovkům je kování poměr plochy průřezu polotovaru k ploše průřezu výkovku. Matematicky je výkovek určen vzorcem
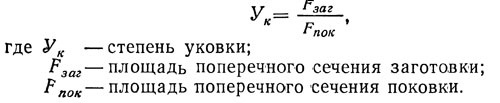
Pro zvýšení pevnosti kování se někdy před tažením provádí tažení. V tomto případě je plocha průřezu před kováním považována za plochu průřezu obrobku po pěchování.
Při procesu kování (tažení) litého ingotu získává jeho střední část obvykle vláknitou strukturu po dvou až trojnásobném stupni kování. Se změnou makrostruktury oceli se v závislosti na stupni kování mění i mechanické vlastnosti kované oceli. Například relativní prodloužení při přetržení a rázová pevnost se zvyšují v podélném směru a snižují se v příčném směru.
Podle GOST 2335-50 je stupeň kování regulován pro výkovky vyrobené z válcované oceli a výkovky vyrobené z ingotů. Při výrobě výkovků z oceli válcované za tepla musí být výkovek alespoň 1,5 podél hlavního tělesa a alespoň 1,3 podél přírub nebo jiných vyčnívajících částí.
Příklad. Určete stupeň kování při kreslení výkovku s průřezem
250 x 250 mm, vyrobeno z přířezu 320 x 320 mm.
Určujeme plochu průřezu obrobku:
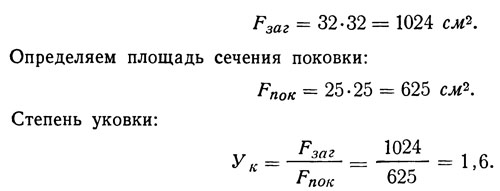
Mechanické vlastnosti kovaných výrobků závisí také na způsobech kování. Při výrobě kovaných výrobků není možné řezat kovová vlákna, protože to snižuje jejich pevnost. Na obr. 18 jsou znázorněny klikové hřídele vyrobené děrováním a ohýbáním. Liší se mechanickou
vlastnosti. U hřídele vyrobeného řezáním (obr. 18, a) jsou vlákna řezána, proto budou mechanické vlastnosti v jeho jednotlivých částech odlišné. Dřík vyrobený ohýbáním (obr. 18, b) má po celé délce stejné rozměry.
a tím i vyšší mechanické vlastnosti, protože jeho vlákna nejsou řezaná a jsou umístěna podél celého hřídele.
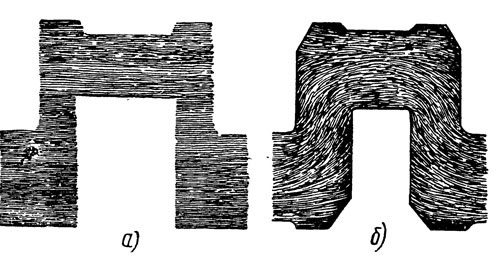
Rýže. 18. Makrostruktura klikových hřídelí vyráběných: a – řezáním, b – ohýbáním