Metodika výpočtu řezných podmínek při soustružení
hodnota řezné síly při soustružení stanovuje se přímým měřením pomocí speciálních přístrojů (dynamometrů) nebo teoretickým výpočtem. Při teoretickém výpočtu řezné síly se její hodnota určuje pomocí určitých vzorců. Použití vzorců pro stanovení řezné síly ve výrobních podmínkách je spojeno s určitými obtížemi. Proto je řezná síla obvykle uvedena ve všech referenčních knihách řezných režimů, které je třeba nahlédnout, pokud je nutné řeznou sílu určit.
Řezná síla na soustruhu je důležité, protože při vynásobení poloměrem obrobku dostaneme hodnotu, která ukazuje, jak moc je stroj za daných provozních podmínek zatížen a zda je toto zatížení nebezpečné pro nejslabší články stroje. Vynásobením řezné síly řeznou rychlostí zjistíme výkon potřebný k provedení zpracování (v kW nebo hp). Porovnáním tohoto výkonu se skutečným výkonem stroje lze posoudit, jak racionálně je využíván. CNC soustruh.
Faktory určující výpočet řezné síly při soustružení
Pojmem přesnost nebo spolehlivost výpočtu se rozumí shoda (v přijatelných mezích, např. 10-15 %) parametrů procesu zpracování čepele vypočítaných ve fázi návrhu se skutečnými.
Zohlednění ustanovení skutečného schématu řezání, jak je použito pro výpočet součástí řezné síly při soustružení ukazuje, že pro zvýšení přesnosti výpočtu je nutné kromě třídy oceli, geometrie řezného nástroje, hloubky řezu, řezné rychlosti a posuvu vzít v úvahu řadu dalších faktorů, které ovlivňují jejich vypočtenou hodnotu. Na straně tvrdokovové frézy mezi takové faktory patří změny v chemickém a fázovém složení karbidu, a to jak mezi jakostními třídami, tak v rámci jejich složení. Tvrdokovové frézy Různé značky mají různou tepelnou vodivost. V rámci složení jakosti se mění tepelná vodivost a také řezné vlastnosti v důsledku rozdílného obsahu rozpuštěného wolframu v kobaltovém pojivu (2-20 %), který umožňují technické podmínky jeho výroby.
Na straně zpracovávané oceli určuje chemické, fázové složení a strukturní stav oceli nejen její pevnostní charakteristiky, ale také její tepelnou vodivost, která svým vztahem k tepelné vodivosti nástroje určuje úroveň teploty v zóně řezu a stupeň zpevnění oceli v podmínkách vysokorychlostní plastické deformace. Wolf A.M. Ve svých pracích zdůrazňuje, že nestabilita fyzikálních a mechanických vlastností zpracovaných ocelí stejné jakosti je pozorována tím větší, čím složitější je jejich chemické složení. Jako příklad můžeme uvést široký rozsah hodnot pevnosti dvou jakostí oceli EI961 a 14Kh17N2, uvedené v různých zdrojích, doporučené jako referenční hodnoty pro výpočet korekce na kov používaný v matematických modelech pro výpočet řezné síly při soustružení.
Podobná situace je pozorována u jiných jakostí těžkoobrobitelných ocelí. V referenčních knihách o výpočtu parametrů procesu řezání se doporučuje provést zkoušku tahem na vzorcích zpracovávané oceli před výpočtem režimů zpracování, aby se při výpočtech použila skutečná hodnota pevnosti dodané dávky. V případě použití CAD/CAM systémů je to překážka pro automatizovaný způsob výpočtu režimů zpracování.
Kombinace termofyzikálních vlastností kontaktních párů ocel-tvrdá slitina spolu s technologickými parametry – posuv, hloubka řezu, řezná rychlost, geometrie frézy, přítomnost nebo nepřítomnost chladicí kapaliny – určují řezné podmínky. Tyto podmínky v konečném důsledku ovlivňují velikost složek řezné síly. V existujících matematických modelech pro výpočet řezné síly při Při soustružení, jak je aplikováno na zpracování uhlíkových a konstrukčních ocelí, se tyto „podmínky“ odhadují pomocí bezrozměrných empirických koeficientů CPz, CPy, CPx, přijatých jako průměrná hodnota pro každou součást. Orientace těchto empirických koeficientů na průměrnou hodnotu spolu s průměrnými hodnotami pevnostních vlastností zpracovávaných ocelí je jednou z hlavních příčin chyb ve výpočtech. To potvrzují výsledky srovnání naměřených a vypočtených hodnot složky Pz při zpracování řady korozivzdorných ocelí uvedených v tabulce (viz „Jak vypočítat drsnost dílů při zpracování nástroji, tabulka. 3«). To znamená, že důvody významných chyb ve výpočtu složek řezných sil jsou stejné pro uhlíkové, konstrukční, nízkolegované a korozivzdorné oceli. Vzhledem k nevyhnutelnému, podle technických specifikací přípustnému rozptylu vlastností na straně tvrdých slitin a ocelí, zaměření na průměrné hodnoty jejich fyzikálních, mechanických a tepelných vlastností ve výpočtech nevyhnutelně povede k významným chybám. A pouze úplnými provozními informacemi o vlastnostech kontaktní dvojice a řezných podmínkách je možné výrazně zvýšit přesnost matematických vztahů pro určení součástí řezné síly.
Výše uvedené faktory na straně řezného nástroje a zpracovávané oceli však stávající metody výpočtu prvků režimu zpracování neberou v úvahu a způsobují značné chyby ve výpočtových vzorcích. Největší pravděpodobnost chyby při výpočtu složek řezné síly ve fázi návrhu technologického procesu soustružení se zavádí heterogenita tvrdých slitin v uhlíku, jejímž důsledkem je rozdílná kvalita kobaltového pojiva. Jeho kvalita, jak je uvedeno výše, závisí na procentu wolframu rozpuštěného v něm během procesu slinování. tvrdokovové frézy. Kobaltové pojivo, např. slitina VK8, obsahující 2 % – 3 % wolframu v něm rozpuštěného (spodní přípustná mez) má vysoký koeficient tepelné vodivosti 52 W/m C. Pojivo obsahující 16-17 % wolframu má koeficient tepelné vodivosti 40 W/m C. Kromě vlivu kvality ovlivňuje i kvalitu řezných vlastností kobalitového pojiva prostřednictvím různých hodnot tepelné vodivosti, což bylo zmíněno výše při uvažování kontaktních procesů z hlediska reálného řezného schématu. Je třeba poznamenat, že rozsah rozpustnosti wolframu v kobaltovém pojivu je pro celou skupinu karbidových nástrojů stejný, což je dáno typem tuhých roztoků. Kobaltové pojivo je pevný roztok wolframu a uhlíku v kobaltu s omezeným koncentračním rozsahem.
Tvrdokovové řezné nástroje jako produkt tuzemské neželezné metalurgie nemají finální kontrolu kvality pojiva v mezích povolených technickými specifikacemi pro jejich výrobu. Strojírenské podniky jako spotřebitelé nemají vstupní kontrolu. Je velmi problematické zjišťovat v dílenských podmínkách destruktivními nebo nedestruktivními zkušebními metodami, byť selektivně, chemické a fázové složení, tepelné a fyzikální vlastnosti tvrdokovových nástrojů a ocelových polotovarů. Problematický je také přenos výsledků sledování vlastností některých kontaktovaných párů na jiné z důvodu velkého rozsahu variací v jejich chemickém a fázovém složení. Navíc, jak je uvedeno v práci „Fyzikální principy procesu řezání, opotřebení a destrukce nástroje“ od N. V. Talantova, hodnoty mechanických a tepelně-fyzikálních charakteristik kontaktních párů během testování za podmínek pokojové teploty a za řezných podmínek jsou různé. Starkov V.K. v práci „Fyzika a optimalizace řezání materiálu“ dochází k závěru, že spolehlivé řezné režimy lze získat pouze na základě předběžných informací o vlastnostech ocelového obrobku a nástroje. Navrhovaná koncepce vztahu řezné síly při soustružení a soustružnické nástroje lze použít jako základ pro vývoj k zajištění stability provozu a kvality vyráběných produktů na automatizovaných obráběcích strojích.
V první fázi se volí materiál řezné části nástroje, typ a konstrukce frézy, geometrie řezné části, tedy úhly řezné části (v závislosti na typu zpracování a materiálu obrobku).
Definice prvků řezného režimu
1. Přiřazení hloubky řezu t
Přídavek na obrábění je určen vzorcem, mm:

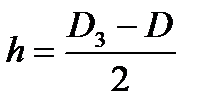 ,
kde: D3 — průměr obráběného povrchu obrobku, mm, D — průměr součásti na opracovávaném povrchu, mm. Pokud je přídavek odstraněn v jednom průchodu, pak hloubka řezu, mm:
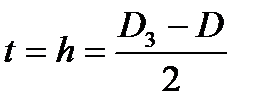
Pokud je zpracování rozděleno na hrubé a dokončovací, pak:
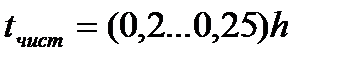
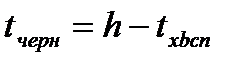
2. Výběr zdroje S
Feed S se volí v závislosti na určené hloubce řezu t a řadu omezení. Pro množství krmiva platí následující omezení:
Pro hrubé soustružení: pevnost a tuhost držáku nástroje; pevnost karbidové desky a slabé články podávacího mechanismu stroje; tuhost obrobku a způsob jeho upevnění. Formálně jsou tato omezení zohledněna následovně.
Při hrubovacím vnějším soustružení frézami s břitovými destičkami z tvrdokovu a rychlořezné oceli se posuv volí v závislosti na zvolené hloubce řezu. t a s přihlédnutím k průměru dílu a velikosti držáku nástroje dle tabulek (viz příloha). Rychlosti posuvu povolené pevností desky z tvrdé slitiny při soustružení se volí z tabulek (viz příloha). Musíte si vybrat menší ze dvou – Smin. Vyberte nejbližší menší posuv z datového listu stroje.
Při dokončovacím a polodokončovacím soustružení mohou být omezení: specifikovaná drsnost obrobeného povrchu a přesnost součásti; tuhost držáku nástroje a obrobku. V závislosti na D3typ a podmínky zpracování materiálu součásti a poté zkontrolována přesnost a tuhost.
3. Výpočet řezné rychlosti V
Přípustná řezná rychlost VT vypočítané v závislosti na přiřazených hodnotách hloubky řezu t, zdroje S a životnost nástrojeТ, m/min:
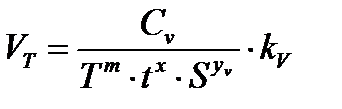
kde: CV – koeficient v závislosti na zpracovávaném materiálu, druhu práce a tloušťce řezu; m, x, yv – exponenty pro hodnoty životnosti nástrojeТ, hloubka řezu t a krmí S jsou stanoveny na základě referenčních údajů (viz příloha); V řadě zdrojů jsou exponenty uváděny s označením m, xvAv; Кv — obecný korekční faktor pro řeznou rychlost se vypočítá jako součin dílčích korekčních faktorů, z nichž každý odráží rozdíl mezi skutečnou hodnotou jedné ze specifických řezných podmínek a hodnotou použitou při experimentálním stanovení tabulkových hodnot koeficientu СV:
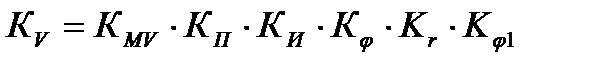
kde: КМV – korekční faktor pro fyzikální a mechanické vlastnosti zpracovávaného materiálu (viz přílohy); КП – korekční faktor pro stav povrchu obrobku (viz příloha); КИ – korekční faktor pro jakost materiálu nástroje (viz příloha); Кφ – korekční faktor pro hodnotu hlavního úhlu v plánu (viz příloha);Кφ1, Кr — korekční faktory pro pomocný úhel v půdorysu, poloměr na špičce frézy a průřez držáku frézy, zahrnuté do výpočtu pouze pro frézy vyrobené z rychlořezné oceli (viz příloha);
Po definování Кv podle vzorce (1.21), VT podle vzorce (1.22) a pomocí vzorce řezné rychlosti by se měl určit počet otáček vřetena n, odpovídající vypočtené hodnotě přípustné řezné rychlosti, ot/min:
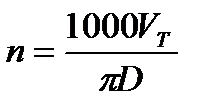
Vypočítaná hodnota počtu otáček za minutu by měla být upravena tak, aby byla v souladu s nejbližší nižší hodnotou počtu otáček vřetena stroje za minutu z jeho pasových údajů.
Skutečnou řeznou rychlost lze vypočítat na základě zvolených otáček vřetena. numění., m/min:
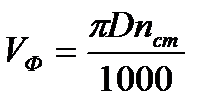
Protože skutečná řezná rychlost je obvykle VФ menší než vypočítaná, skutečná životnost nástroje se zvyšuje podle vzorce (1.21).
Pokud jsou vypočítané otáčky vřetena pouze o 5. 10 % menší než nejbližší krok otáček dostupný na stroji, lze tento krok použít a skutečná životnost nástroje se zkrátí jen nepatrně.
Etapa II. Ověřovací výpočet vybraných hodnot prvků řezného režimu
Pro ověřovací výpočet je nutné vypočítat řezné síly, zejména tangenciální sílu podle vzorce
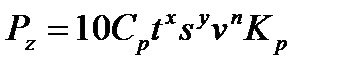
kde: Ср – koeficient charakterizující skupinu zpracovávaných materiálů (viz příloha); x, y, n — exponenty stupně v hloubce řezu t , podání s a řezné rychlosti v jsou stanoveny podle tabulek (viz příloha); Кр – korekční faktor vypočítaný jako součin korekčních faktorů mechanických vlastností zpracovávaného materiálu a geometrických parametrů frézy;
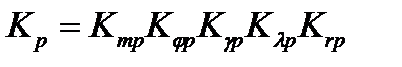
, (1.24)
Hodnoty korekčních faktorů ve vzorci (1.24) by měly být vybrány na základě referenčních údajů (viz příloha)
1. Kontrola zvolené hodnoty posuvu s pro pevnost držáku nástroje Fréza se vyrábí pouze při hrubovacím soustružení. Na základě skutečnosti, že držák nástroje je vystaven ohýbání při působení síly Рz, pro frézu obdélníkového průřezu můžeme napsat:
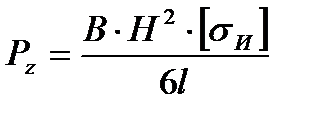
kde: В – šířka držáku, mm; Н – výška držáku, mm; L – prodloužení frézy, l=(1,5)Н, mm; [σИ] – dovolené napětí v ohybu, MPa; [σИ]=200 MPa.
Pokud dosadíme výraz P do (1.25)z z (1.23), pak můžeme určit posuv povolený silou držáku nástroje, mm/ot:
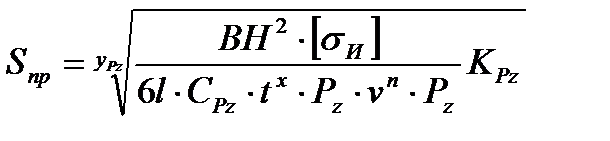
2. Kontrola zvolené hodnoty posuvu podle tuhosti držáku nástroje Provádí se v případech, kdy fréza musí pracovat s výrazným přesahem (například při vrtání relativně hlubokých otvorů), za obtížných podmínek zpracování (například když se hrot frézy při řezání pohybuje směrem k ose obrobku) a také při dokončovacím soustružení.
Maximální zatížení povolené tuhostí součásti závisí na způsobu jejího upevnění, například ve sklíčidle:
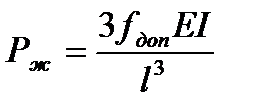
kde: Е – modul pružnosti materiálu součásti, Pa (pro uhlíkovou konstrukční ocel E = 200000 – 220000 Pa); I – moment setrvačnosti držáku; fdalší – přípustné vychýlení, mm (přípustné pro hrubé soustružení); fdalší = 0,1 mm, s povrchovou úpravou 0,05 mm)
Dosazením výrazu pro řeznou sílu ze vzorce (1.23) do vzorce (1.27) získáme výraz pro maximální posuv povolený tuhostí materiálu, mm/ot:
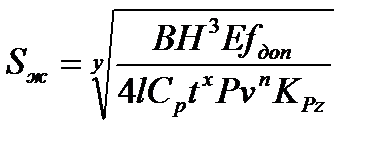
Toto je vypočítaná hodnota posuvu. Sж musí vztah uspokojitSж≤Sumění.Kde Sumění. definované dříve.
3. Kontrola zvolené rychlosti posuvu pomocí kinematických dat stroje. Vždy musí být dodržen následující poměr:
kde: Smax и Smin nejvyšší a nejnižší hodnoty posuvu podle pasových údajů stroje.
Nicméně, krmivo přiřazené ve druhé fázi výpočtu S byla upravena v souladu s údaji v pasu stroje. Pokud jsou tedy zachovány následující vztahy:
pak by se kontrola posuvu podle kinematických údajů stroje neměla provádět.
4. Ověřovací výpočet pro výkon vřetena Ne. Řezný výkon je určen řeznou silou Рz a skutečnou hodnotu řezné rychlosti v.
Řezný výkon nesmí překročit efektivní výkon stroje. Ne, tj. poměr musí být zachován
kde: Nres – řezný výkon, kW; Nе =Nη – efektivní výkon stroje, kW; N – výkon elektromotoru stroje, kW; η – koeficient účinnosti stroje.
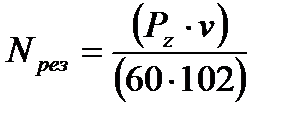
Pokud není zachován vztah (1.29), je nutné do levé části výrazu (1.22) dosadit N·η, určit nejvyšší hodnotu řezné rychlosti povolenou výkonem stroje. Je však třeba mít na paměti, že při snížení řezné rychlosti Рz (1.23). Proto je nutné přepočítat Pza poté, po kontrole dostatečného výkonu, upravte otáčky vřetena za minutu nN , odpovídající vN pasové údaje stroje.
Konečným cílem je vypočítat základní technologický (strojní) časТо. Musí být provedeno po kontrole vybraných prvků režimu řezání. Jak již bylo řečeno, jde o minimalizaci hlavního časuТо je účelem výpočtu optimálního režimu řezání.
Hlavní (strojní) technologický čas by se měl vypočítat pomocí vzorce, min:
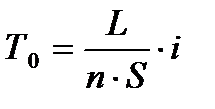
kde: L=l+l1+l2 — odhadovaná délka zpracování, mm; l— délka upraveného povrchu, mm; l1 -hloubka řezu frézy, určená z poměru, mm:
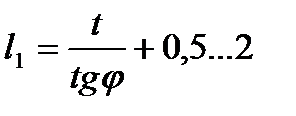
kde: l2 — přejetí frézy, l2 =1. 5 mm; i — počet průchodů.
Produktivita práce v jakékoli operaci technologického procesu zpracování dílů je dána hodnotou kusového času ТKs, vynaložené na provedení operace.
Hodnota kusového času se určí z poměru, min:
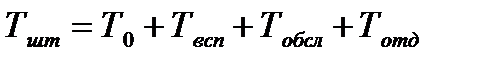
kde: То – hlavní (strojní) technologický čas; Тvsp— pomocný čas vynaložený na instalaci, zajištění a vyjmutí obrobku a na obsluhu stroje; Тobsl–čas na organizační a technickou údržbu pracoviště; Тoshd – čas na odpočinek.
Přiřazené řezné režimy přímo nebo nepřímo ovlivňují všechny složky kusového času. Pro hlavní (strojový) čas T prvky řezných režimů mají přímý vliv. Prvky řezných režimů mají nepřímý vliv na zbývající konstrukční složky doby kusu prostřednictvím změny životnosti nástroje T.
Datum přidání: 2017. 01. 16 ; zobrazení: 11905 ;