Svařování trubek: všechny nuance | Instalace 100 tun
V tomto článku jsme se podívali na hlavní typy svařování, které se používají při instalaci potrubí. Dále jsou uvedena doporučení, jak připravit trubky pro svařování a popsány způsoby kontroly kvality svarových spojů.
Definice svařování trubek a jeho význam
Svařování trubek je výrobní proces spojování potrubních systémů pomocí specializovaného zařízení, během kterého se kovové povrchy trubek taví a spojují, aby se vytvořilo souvislé a trvanlivé spojení. Důležitost svařování trubek spočívá v několika aspektech:
- Spolehlivost a bezpečnost
- Efektivita a úspora
- Běžecké schopnosti a hydrodynamika
- Odolnost a dlouhá životnost
- Dodržování norem a předpisů
Zeptejte se specialistů „100 TONN MONTAGE“
Hlavní typy svařování trubek
Obloukové svařování
Tato metoda zahrnuje vytvoření svaru pomocí vysokoteplotního elektrického oblouku.
Existují tři podtypy obloukového svařování:
- Ruka
- mechanizovaný (poloautomatický)
- automatické
Ruční obloukové svařování je nejběžnější metodou pro vytváření trvalých spojů. Na konci elektrody se vytvoří oblouk, ta se roztaví a kapky roztaveného kovu vlivem tlaku oblouku obsadí svarovou lázeň. Současně druhá část oblouku taví kov výrobku.
Při ručním svařování argonem svářeč současně používá netavnou elektrodu a tavnou tyč. Kolem elektrody je organizován stálý přísun inertního plynu. Mezi kovem svařovaného výrobku a wolframovou elektrodou se vytvoří oblouk o vysoké teplotě. Taví přídavný materiál, který je přiváděn do svařovací zóny ve formě tyče nebo drátu.
Pokud během ručního svařování všechny operace provádí osoba sama, pak u mechanizovaného svařování nepotřebuje řídit dodávku drátu a plynu. Při automatickém svařování nastavuje zaměstnanec pouze provozní režimy zařízení.
Elektrické ochranné svařování
Elektrické svařování ve stínu je typ obloukového svařování, který využívá ochranné a inertní plyny a směsi, stejně jako tavidlo a v některých případech i pastu. Všechny tyto technologie mají společné to, že svařovací zóna je chráněna přídavnými materiály.
Do této kategorie patří kromě svařování argonem také automatické svařování pod vrstvou tavidla. V běžné mluvě se stroji pro tento typ svařování říká „traktor“. Na rámu je instalována svařovací hlava. Tavicí drát se kontinuálně přivádí a spoj se plní práškem. „Traktor“ se často používá pro svařování tlustostěnných potrubí, protože umožňuje svaření spoje v jednom nebo dvou průchodech a vyhýbá se velkému počtu čelních svarů, které jsou obvykle nutné k vyplnění spoje.
Svařování plynem
Tento typ svařování umožňuje spojovat kovové povrchy bez použití elektrického oblouku. Ohřev je dosahován pomocí plamene plynového hořáku. Hořák obvykle běží na acetylen, který zvyšuje působení kyslíku.

Příprava na svařování trubek
Příprava na svařování potrubí začíná organizací velkoplošných montážních prostor a pracoviště svářeče, které musí být oploceno zástěnami nebo štíty. Je nutné zajistit, aby bylo zařízení napájeno bezpečným proudem, všechny osobní ochranné prostředky byly v dobrém stavu a v pracovním prostoru byl hasicí přístroj.
Kontrola svařovacích zařízení a materiálů
Než začnete svařovat trubky, musíte zkontrolovat, zda tělo a kabely svařovacího invertoru nejsou poškozené nebo znečištěné. Pro argonové obloukové svařování potřebujete udržovatelný držák pro přívod argonu a příslušné vybavení plynové láhve.
Je důležité zajistit, aby elektrody byly vhodné pro typ svařovaných materiálů. Svařovací mistr a svářeč si musí pečlivě přečíst informace na obalu: příčinou vad se často stává nesprávná volba elektrod. Elektrody mohou být poškozeny nesprávným skladováním, proto je třeba před zahájením práce posoudit jejich stav. Pro vizuální kontrolu je vybráno 20 kusů elektrod z každé šarže.
Příprava povrchů potrubí
Prvky budoucího potrubí musí být označeny a nařezány na velikost. Před montáží spoje se musíte ujistit, že všechny prvky budoucího potrubí mají kulatý průřez. Pokud existuje určitá elipticita, je nutné mechanické narovnání kovu, které se provádí pomocí speciálních zařízení.
Před svařováním kořenového svaru se potrubní prvky sestaví pomocí připevňovacích svarů a zkontroluje se jejich vyrovnání: mezi jednotlivými díly by neměly být žádné kroky nebo rozdíly.
Čištění a odstraňování nečistot
Rez nebo znečištění na svařovaných plochách mohou způsobit defekty, proto je čištění nezbytným krokem v přípravě na svařování. Čištění okraje by mělo pokrývat 20 mm kovu od okraje trubky. Čištění se provádí pouze po narovnání a řezání, ale před zahájením montáže jednotky. K tomuto účelu se obvykle používá úhlová bruska.
Velkou roli hraje i výběr abrazivních materiálů pro čištění. Například při použití bakelitových kotoučů zaměstnanci často zvyšují rychlost otáčení úhlové brusky na maximum, což vede k únavě kovu, snížení jeho pevnosti a svařitelnosti. Je vhodnější zvolit zirkonové brusivo. Funguje agresivněji a vydrží mnohem déle, což ospravedlňuje jeho vyšší cenu.
Kontrola a kvalita svařování trubek
Tento důležitý technologický proces se skládá z několika fází:
- Vizuální kontrola. Po svaření provede zaměstnanec společnosti 100 TONN MONTAGE LLC vizuální kontrolu trvalého spojení, aby potvrdil nepřítomnost jakýchkoliv vad, jako jsou nesrovnalosti ve velikosti, přítomnost svarového kovu, praskliny nebo nekvalitní svary.
- Kontrola spolehlivosti hlavních pracovních vlastností a parametrů předmětu, nedestruktivní zkoušení svarových spojů (NDT) – zjišťování vnitřních vad, které nejsou viditelné při vizuální kontrole. Tato kontrola se provádí pomocí detekce vad, radiografie,
metoda magnetických částic. - Testování. Fáze, ve které se provádějí mechanické zkoušky. Za tímto účelem se kontroluje ohyb, natažení, rázová houževnatost atd.
- Hlášení. Poslední fáze, dokončení všech předchozích. Dokumentace obsahuje veškeré údaje o vizuálních, nedestruktivních zkouškách a mechanických zkouškách.
Kvalita svařování trubek je posuzována kvalifikovanými defektoskopy společnosti 100 TONN MONTAGE LLC, kteří sledují přísné dodržování nezbytných požadavků a norem.
Nedestruktivní zkoušení svarových spojů
Nedestruktivní testování (NDT) svarových spojů je důležitou fází, ve které se posuzuje kvalita svarových spojů, aby se zjistilo případné zničení a poškození. Díky takovému testování je možné odhalit různé vady (trhliny, vměstky, jiné vady) při svařování trubek. Existuje několik způsobů ovládání:
- Vizuální (VK). Toto je hlavní metoda, při které dochází k vizuální kontrole svařovaného povrchu.
- Magnetická částice (MP) je metoda využívající magnetické pole, prášek s magnetickými vlastnostmi a speciální iluminátor.
- Ultrazvuk (UT) je metoda detekce defektů pomocí ultrazvukových vln.

Hodnocení kvality svařování a normy
Posouzení kvality svařování je tedy významným aspektem zajištění spolehlivosti a bezpečnosti svarových spojů, včetně různých typů kontroly:
- vizuální
- mechanické zkoušky
- radiografický
- ultrazvukové
- magnetická částice
Shoda svarových spojů je zaručena GOST a dalšími regulačními dokumenty.
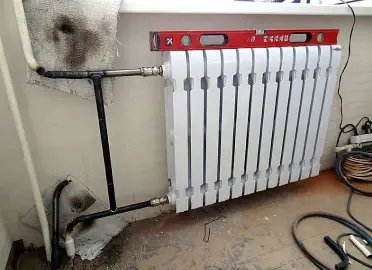
Použití kovových topných trubek vyžaduje přísné požadavky na kvalitu jejich připojení. Trubkový spoj musí být těsný a spolehlivý, což je zvláště důležité při vysokoteplotním zatížení.
Další užitečné věci:
Svařování topných trubek je jednou z nejoblíbenějších a nejrozšířenějších metod používaných ke spojení zdroje tepla s teplovodem a topných zařízení (baterií) do jednoho systému. Instalace potrubí pomocí svařování se osvědčila jak v domácích a průmyslových podmínkách, tak i při opravách stávajících dálnic. Použití svařování nám umožňuje zajistit vysokou úroveň pevnosti a dlouhou dobu provozu topného systému. Nejoblíbenější metodou svařování topných sítí je ruční svařování elektrickým obloukem. Poloautomatické a automatické svařování plynem se používá mnohem méně často. RDS se provádí pomocí určitých typů elektrod, které mohou zajistit požadované vlastnosti svarového kovu. Vlastnosti složení a požadavky na vlastnosti svařovacích elektrod jsou regulovány GOST a TU. Svařování topných trubek, pokud máte potřebné vybavení a základní dovednosti, lze provést vlastním rukama. Pokud nemáte zkušenosti se svařováním, je lepší obrátit se o pomoc na specializovaného svářeče.
Co je potřeba pro svařování topných trubek?
K instalaci ocelových trubek jsou vyžadovány následující nástroje:
<img src=“https://goodel.ru/upload/medialibrary/778/7785def4100a6c8b8097351814c9e801.jpg“ />
– svářečka – jako zdroj proudu;
– bruska nebo řezačka – pro řezání trubek; – ochranná maska, oblek a rukavice – pro zajištění bezpečnosti procesu svařování a zdraví svářeče;
– elektrody – pro svářečské práce; – kladivo – slouží k odstraňování strusky. Dále budete potřebovat přípravky na čištění a odmašťování ocelových povrchů.
Příprava povrchu
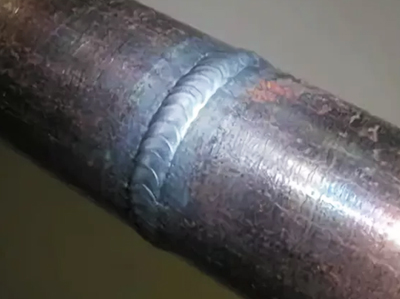
Před zahájením svařovacích prací je třeba připravit povrchy ke svařování. Aby se zabránilo výskytu defektů ve svarovém švu, musí být spoje potrubních prvků důkladně očištěny (do kovového lesku) a odmaštěny. Zdeformovaná místa je nutné narovnat nebo odříznout bruskou. Úhel otevření okrajů v připravených spojích potrubí by měl být asi 65 stupňů. Koncová rovina řezu by měla být umístěna výhradně v úhlu 90 stupňů k ose výrobku. Míra tuposti je asi 2 mm. Velkoprůměrové topné trubky jsou svařovány po oříznutí speciální technikou. Rozměry spojů musí odpovídat požadavkům stanoveným GOST pro tloušťku výrobků, chemické složení a mechanické vlastnosti. Důležitým faktorem ovlivňujícím efektivitu práce je výběr svařovacích elektrod.
Elektrody pro svařování topných trubek
Kvalita svaru závisí na zvolené elektrodě. Existují dva hlavní typy elektrod: spotřební a nekonzumovatelné. Liší se materiálem tyče. Jádrem nekonzumovatelných elektrod může být grafit, wolfram nebo uhlík. Základem spotřebních elektrod je svařovací drát, jehož chemické složení závisí na konkrétní značce výrobku. Spotřební elektrody mají zpravidla průměr 2 až 5 mm, ale lze nalézt i větší průměry. Elektroda se skládá z kovové tyče potažené speciální sloučeninou. Jádro elektrody umožňuje průchod proudu k vytvoření elektrického oblouku a povlak slouží k ochraně svarové lázně před vnějšími faktory prostředí a udržení stability oblouku. Podle GOST 9466-75 existuje několik typů povlaků:
– kyselý (A) – výhodou kyselého typu nátěru je nízká pravděpodobnost, že se v oblasti švu vytvoří póry;
– basic (B) – univerzální nátěr, který poskytuje kvalitní spojení s vysokou odolností proti praskání v širokém teplotním rozsahu;
– rutil (R) – používá se především pro stehové a koutové svary. Zajistěte snadné oddělení struskové kůry a zapálení oblouku. Svarový kov má atraktivní vzhled;
– celulóza (C) – používá se pro svislé a obvodové švy při svařování velkoprůměrových výrobků a konstrukcí na dlouhých technologických linkách;
– acid-rutil (AR) – nejoblíbenější typ elektrod používaných pro svařování topných a vodovodních trubek. Poskytuje vysoce kvalitní šev a snadné odstranění strusky;
– rutil-celulóza (RC) – používá se k vytvoření vertikálních spojů (šev – shora dolů). Důležitou charakteristikou při výběru elektrody je průměr tyče. Čím větší je průměr, tím větší hloubku kovu může elektroda roztavit. Pro připojení potrubí do tloušťky 5 mm se doporučují elektrody o průměru 3 mm. Pro svařování trubek do tloušťky 10 mm lze použít elektrody o průměru 4 mm. Tyto elektrody umožňují svařování v několika vrstvách. Kromě výše uvedených charakteristik ovlivňuje kvalitu svařování i síla proudu, která závisí na způsobu připojení trubek, značce a průměru svařovací elektrody. Doporučené hodnoty svařovacího proudu jsou obvykle uvedeny na obalech elektrod. Značky elektrod vhodné pro svařování topných trubek: MP-3, UONI-13/45, GOODEL-OK46, ANO-21, OZS-4.
Elektrody můžete zakoupit v našem obchodě

Pro nákup elektrod v oficiálním obchodě GOODEL postupujte podle níže uvedených odkazů:
- GOODEL MP-3
- UONI-13/55
- GOODEL-OK46 ZLATÝ
- GOODEL-OK46
- ANO-21
Svařovací technologie
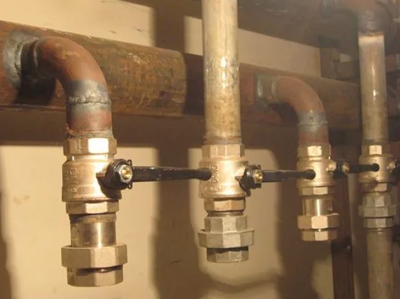
Shoda s technologií svařování vám umožní získat spolehlivý a vysoce kvalitní šev. Při přípravě potrubí pro připojení je nutné odstranit nebo narovnat deformované konce. Řez potrubí musí být přísně v pravém úhlu. Poté všechny svařované prvky očistěte od nečistot, barvy a prachu pomocí brusného papíru a odmastěte.
Technika provedení je ovlivněna průměrem, tloušťkou a tvarem průřezu svařovaných prvků. Pro svařování trubek o tloušťce menší než 6 mm je nutné provést dvouvrstvý šev. Pro tloušťku 6-12 mm se šev aplikuje ve 3 vrstvách. Pro tloušťku nad 12 mm – ve 4 vrstvách. Svařování kulatých trubek se provádí po obvodu bez odstranění elektrody z výrobku, dokud nejsou prvky svařeny. Švy jsou aplikovány jeden po druhém. Před nanesením druhé a dalších vrstev švu je nutné nechat předchozí vychladnout. Po dokončení každého průchodu a ochlazení povrchu se strusková kůra odstraní lehkými údery kladiva. To zajišťuje krásný a odolný šev.
Nanášení první vrstvy vyžaduje zvláštní pozornost. Zpravidla se k tomu používá postupné svařování, dělení na úseky pomocí stehových svarů a následné spojování zbývajících úseků. Zbývající švy jsou aplikovány kontinuálním způsobem pod úhlem asi 70 stupňů a oscilačními pohyby elektrody. Další vrstva by se měla začít svařovat s přesazením přibližně 30 mm od začátku předchozí vrstvy. Finální vrstva musí být aplikována s plynulým přechodem na základní kov. Mělo by být rovnoměrné a hladké.
Spolehlivost a těsnost svařovaného spoje lze zkontrolovat prouděním vody nebo plynu potrubím. Pokud nejsou na svaru nalezeny žádné netěsnosti, pak byl svar proveden kvalitně.
Bezpečnostní opatření
Aby nedošlo k popálení kůže a sítnice očí, je nutné používat ochranné pomůcky: masku, legíny a oblek. K ochraně před úrazem elektrickým proudem můžete použít gumovou podložku nebo galoše a také uzemnit svařovací stroj.
Přihlaste se, máme zájem:
Sdílet s přáteli: