Svařování tenkého kovu: jak svařovat tenké plechy 1, 2 a 3 mm? Které elektrody jsou lepší? Technologie svařování plechu, polarita
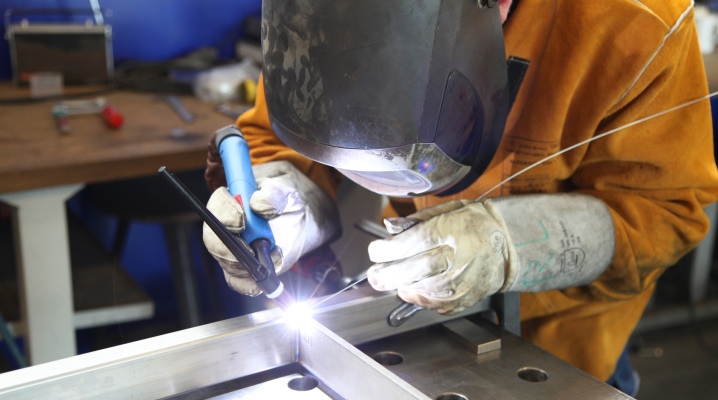
Svařování tenkých kovů je v dnešní době velmi důležitou a relevantní oblastí činnosti. Je naprosto důležité vědět, jak svařovat tenké plechy 1, 2 a 3 mm, které elektrody jsou lepší. Technologie svařování plechů zahrnuje nejen stanovení požadované polarity, ale i řadu dalších jemností.
Vlastnosti
Když mluvíme o svařování tenkého kovu, stojí za to začít s tím, že se jedná o velmi složitý postup. I zkušení odborníci čelí vážným problémům. Co můžeme říci o těch, kteří teprve začínají svou profesionální kariéru. Svářečské práce s výrobky z tenkého plechu se zásadně liší od práce se silnějšími předměty. Nuance se týkají režimů, použitého vybavení a elektrodových nástrojů.
V praxi se nejčastěji používají invertorové systémy. Silné zahřívání je v každém případě kontraindikováno – kvůli tomu materiál vyhoří a začnou se objevovat díry.
Čím rychleji svářečka pracuje, tím lepšího výsledku dosáhnete. Na pohon elektrod v různých rovinách není vůbec čas. Musí se pohybovat přísně podél linie, podél které je vytvořen šev.
Je také důležité, aby svařování tenkostěnných kovů bylo prováděno při nízkém proudu. To snižuje tvorbu tepla a zabraňuje přehřívání. Vedlejším efektem je však nutnost udělat zkrácený oblouk. V důsledku toho vybledne i při mírném oddělení od povrchu. Problémy způsobuje i zapálení elektrického oblouku, které si vynutí použití zařízení se slušnou voltampérovou charakteristikou a plynule nastavitelným svařovacím proudem.
Problémy mohou nastat v důsledku deformace geometrie v důsledku zvýšeného zahřívání. Ze strany to vypadá, jako by se produkt začal ohýbat ve vlnách. Je poměrně obtížné se takovému problému vyhnout nebo jej odstranit. S přehříváním budete muset opatrně bojovat nebo se postarat o zvýšený odvod tepla. To lze provést pouze použitím obložení se zvýšenou tepelnou vodivostí.
Je obzvláště obtížné svařovat extrémně tenký (méně než 1 mm nebo přibližně stejnou úroveň) kov. Ale při šikovném přístupu je tento problém celkem řešitelný (i s odstupem). Je nezbytné používat držáky. V tomto případě je optimální použít 3mm elektrodu s rutilovým povlakem.
U výrobků o tloušťce 2 mm je také vhodné omezit se na relativně „slabá“ řešení.
Pokud je tloušťka kovu do 1,5 mm, je lepší vzít 2 mm elektrodu bez povlaku. Podobný postup se používá při práci s kovem do tloušťky 3 mm. Doporučený proud je 40 až 60 A. Nejdůležitějším bodem, na který je třeba dbát, je zabránění propálení. Jiné odchylky se vyskytují zřídka, zvláště při striktním dodržování režimů.
prostředky
Největší potíže samozřejmě vznikají při práci nikoli s běžnou ocelí, ale se zvláště tenkým plechem (tloušťka od 0,01 do 0,03 cm). Snaží se to vařit „s dirigentem“. Tato technika je navzdory obtížím velmi žádaná. Budete muset jednat co nejopatrněji, jinak existuje vysoké riziko propálení ošetřované vrstvy. Pokud je elektroda stlačena příliš volně, bude spojení nekvalitní.
Práce s přesahem pomáhá snížit riziko propálení. Někdy je však nutné spojovat kusy plechu do konce. V tomto případě je nutné obrobky před zpracováním zafixovat a zabránit tak jejich posunutí při manipulaci. Trochu jiná situace je při práci s legovanými ocelmi. Pro jejich svařování je lepší použít fluorovanou elektrodu s přídavkem vápníku.
Někteří odborníci však doporučují použití plynového svařovacího stroje pro tenké slitinové plechy. Ano, jeho použití je obtížnější, ale umožňuje vytvořit kvalitnější spojení.
Pro nezkušené svářeče by i přes tuto výhodu bylo správnější používat tradiční elektrické zařízení. A přesto postupně bude možné začít experimentovat, jakmile trochu „zažijete“.
Zda svařovat pocínovaný plech ručním obloukovým svařováním nebo poloautomatickým strojem, je věcí osobního vkusu. Druhá možnost však umožňuje efektivnější provoz při nízkém proudu a snižuje deformaci. Ocelový plech je svařován přerušovaně (bodově) pomocí invertoru. Na obrobku jsou vytvořeny svařovací body, které je často spojují. Hlavní věcí je co nejrychleji pohybovat vodičem, čímž se zabrání ochlazení kovu.
Někdy lze plech vařit průběžně. V této verzi musí mít zařízení proudový limit až 60 A. Kromě toho ne každý může správně zvolit rychlost průchodu elektrod, což zajišťuje všeobecné spojení bez tvorby děr. Pokud zvolíte tavnou elektrodu, její největší průměr je 2 mm, ale nejlepší je zaměřit se na indikátor 1,6 mm.
Svářeč musí věnovat maximální pozornost zamezení nadměrného zahřívání, čehož lze dosáhnout pouze pečlivým školením.
Invertorové svařování tenkého kovu zahrnuje použití nekonzumovatelného elektrodového nástroje. Dělí se na dva klíčové podtypy: jeden, kde jsou okraje roztaveny (a spojeny v tekuté formě), a druhý, kde se používá výplňový drát. První možnost je vhodná pro zvláště „rafinované“ návrhy, kdy není povoleno přidání ani malého množství cizího kovu. Pokud jde o svařování pružinových ocelí, vyžaduje tepelné zpracování před i po zákroku.
Nástroje a materiály
V případě svařování plynem by bylo nejodůvodněnějším řešením volba technologie acetylenu. V tomto případě jsou jedinými dalšími potřebnými součástmi drát a tavidlo. Pro ovlivnění intenzity požáru se používá speciální reduktor. Plynové svářečky používají:
- speciální svařovací stoly;
- lahve s plynem získaným v závodě a/nebo jednotky generátoru plynu;
- hadice pro přívod plynných komponentů;
- příslušenství pro montáž svařovaných výrobků;
- další nástroje, které pro sebe považují za nezbytné.
Ruční obloukové svařování vyžaduje:
- zařízení;
- elektrody;
- napájecí vodiče;
- speciální transformátory;
- Ochranné masky, rukavice a štíty;
- struskové kladivo;
- magnetický čtverec;
- vozíky pro zařízení;
- standardizované vzorky pro ultrazvukovou detekci vad;
- svařovací hmoty;
- držáky kleštin.
Технология
Chcete-li správně svařovat tenký kov elektrickým obloukem, musíte zvolit správnou polaritu proudu. Tento parametr přímo ovlivňuje stupeň prohřátí ošetřované plochy. Přímá polarita je indikována v případech, kdy je žádoucí prohloubit kořen stehu. Ale pro tenkou vrstvu je to sotva vhodné; mnohem správnější je zvolit obrácenou polarizaci. Se zvýšenou spotřebou elektrod se ale budete muset smířit a s tím se nedá nic dělat.
Nejprve je nutné vyčistit lepené místo; neměly by tam zůstat ani stopy barvy nebo skvrny od koroze. Další odmašťování se provádí libovolně zvoleným rozpouštědlem. Místa, kde je namontována „masa“ svařovací jednotky, jsou co nejdůkladněji vyčištěna. Pokud jsou špinavé, pravděpodobně se jedná o problém s kontaktem.
Je vhodné očistit hroty elektrod od tavidla o 0,5-0,6 cm, aby se oblouk snadněji zapálil.
Podél vytvářeného švu se předem vytvoří bodové svary s krokem 10-12 cm. V opačném případě se konstrukční prvky budou pohybovat. Oblouk můžete zapálit pohybem tyče po povrchu, jako byste škrtli zápalkou. Pokud musíte pracovat na těžko dostupném místě, budete muset klepat prutem o povrch. Rychlost pohybu elektrody musí odpovídat podmínkám vykonávané práce, přičemž hloubka vyhřívané plochy je pečlivě kontrolována.
Je důležité kontrolovat plynulost oblouku a zabránit náhlým pohybům. Ani kompenzační schopnosti moderní techniky nám vždy neumožňují eliminovat deformaci svaru vlivem obloukových vibrací. Svarovou lázeň je nutné průběžně vizuálně kontrolovat a elektrodu lze naklonit minimálně o 60 stupňů a maximálně o 90 stupňů. Cik-cak posuv výplňového materiálu zajišťuje optimální výsledky.
Jakmile spoj vykrystalizuje, očistí se od strusky a zkontroluje, zda neobsahuje vady. Tenký kov je někdy svařován v střídavém vzoru, aby se teplo rovnoměrněji distribuovalo. Důležité: nemůžete použít kovovou část jako podklad pro šev – svaří se. Pokud potřebujete krátkodobě zvýšit proud, budete muset použít přerušovaný oblouk.
Jak svařovat tenký kov, viz níže.


Velikost průměru elektrody je jedním z hlavních parametrů při výběru, protože je nutné vybrat spotřební materiál o tloušťce přibližně rovné základnímu kovu. Přirozeně, dříve nebo později se musíte vypořádat s tenkými plechy, jejichž svařování je nejen složitý technologický proces, který vyžaduje mnoho zkušeností, ale bez speciálních materiálů a nástrojů je také nemožné. Ve většině případů se je snaží spojit pomocí svařování plynem, ale pokud to není možné, pak musí použít nejtenčí svařovací elektrody.

Tenké svařovací elektrody
Ne všechny značky mají materiály, které mohou tento požadavek uspokojit, protože v některých případech začíná tloušťka od 2 mm. Tenké lze nazvat ty, které mají průměr menší než 2 mm. Elektrody pro tenký kov téměř úplně zachovávají poměr množství povlaku ve vztahu k množství materiálu na tyči. Zpravidla je to jedna třetina celkové hmotnosti. Takové věci jsou náročnější na výrobu a nepoužívají se tak často. S příchodem malých domácích invertorů s krátkým provozním dosahem se staly populárnějšími tenké svařovací elektrody, protože výkon tohoto zařízení dokázal roztavit maximálně 3 mm přídavného materiálu.

Nejtenčí elektrody pro obloukové svařování se používají poměrně obtížně, protože jejich rychlost tavení je mnohem vyšší než u standardních. K tomu by měly být vybrány speciální režimy, ale to nemusí stačit k získání vysoce kvalitních výsledků. Zde je zapotřebí praktických zkušeností, protože je zde velké riziko spálení základního kovu. Existuje také řada požadavků na zařízení, například držák musí bezpečně fixovat elektrodu. Svařovací transformátor musí mít jemné nastavení, abyste mohli přesně zvolit požadovanou sílu proudu. Rychlost procesu je mnohem vyšší než ve standardní situaci.

Nejtenčí elektrody pro obloukové svařování
Ochrana poskytovaná povlakem je relativně malá v důsledku tenké vrstvy povlaku. Ale to může stačit, protože svarová lázeň je také malá. Pro zlepšení svařovacích vlastností a ochranu švu je vhodné použít kovové tavidlo. Zde je třeba pečlivě regulovat vyvážení hloubky svařování tak, aby nanesený kov přilnul k základnímu kovu, ale nebyly zde žádné otvory. Rovněž stojí za zvážení, že při svařování tenkého kovu existuje možnost tepelné deformace. Aby se tomu zabránilo, neměl by být šev proveden po celé délce najednou, ale v malých proužcích. Musíte také udělat cvočky po celé délce, aby se vše neohýbalo.

Svařování kovu tenkou elektrodou
Elektrody pro svařování kovů 1 mm jsou úzkoprofilové a profesionálové je používají jen zřídka. Ale nemají žádnou alternativu, takže musí být v arzenálu profesionála. Hlavní věcí je správně je vybrat a poté je používat podle technologie, aby nedocházelo k velkému množství vad.
Přečtěte si také: Výpočet spotřeby elektrod
Výhody tenkých elektrod
- Toto je jediný spotřební materiál, který lze použít pro obloukové svařování tenkých výrobků bez velkého rizika spálení obrobku;
- Elektrody pro svařování tenkého kovu s invertorem mají relativně nízké náklady, takže si vždy můžete koupit velké množství materiálu;
- Fyzikálními vlastnostmi a složením jsou na tom skoro stejně jako tlustší zástupci značky;
- Elektrody jsou rychle připraveny, protože sušení a kalcinace trvá relativně krátkou dobu.
Nevýhody tenkých elektrod
- Elektrody pro svařování tenkého kovu s invertorem nejsou určeny pro práci s tlustými díly, protože nebudou schopny svařovat na požadovanou tloušťku;
- S prací jsou potíže, protože svařovací technika se liší od obvyklé;
- Díky své velikosti se rychle vypotřebují a musíte často měnit spotřební materiál;
- Nedostatečná vrstva povlaku způsobuje, že ochrana svarové lázně není tak spolehlivá;
- Často je nutné použít další spotřební materiál;
- Ne všechny značky se vyrábějí v tak malé verzi, proto někdy nastávají potíže s výběrem.
Technické specifikace
Technické vlastnosti elektrody závisí na tom, jaké prvky jsou zahrnuty v jejím složení, stejně jako na fyzikálních vlastnostech kovu, ze kterého je tyč vyrobena, a na tom, co je součástí povlaku.
| Testovací teplota, stupně Celsia | Pevnost v tahu, N/mm2 | Relativní rozšíření, % | Rázová pevnost, J/cm2 | KCV>34 J/cm2 při teplotě, stupních Celsia |
| + 20 | 460 | 18 | – 20 |
Produktivita navařování, g/min
Relativní výtěžek uloženého kovu, %
Spotřeba materiálu na 1 kg svaru, kg
Velikosti tenkých elektrod od různých výrobců
Nejtenčí svařovací elektroda má průměr 0,8 mm. Navíc pravítka obsahují materiály o tloušťce 1 mm; 1,2 mm; 1,6 mm; 2 mm.
Mezi značkami, které vyrábějí tyto velikosti, najdete:
- MP-3;
- MR-3S;
- USENI-13 45;
- USENI-13 55;
- E-46;
- ANO 21.
Výběr
Elektrody pro svařování tenkých plechů se vybírají podle stejných zásad jako standardní. V první řadě byste měli věnovat pozornost složení, aby jádro povrchového kovu odpovídalo základnímu. To zajistí lepší spojení, protože na okrajích švu nebudou žádná slabá místa a celá struktura bude jednotnější. Měli byste se také spolehnout na to, jaké režimy svářečka podporuje, aby se shodovaly s těmi, pro které je elektroda určena.
„Důležité, za žádných okolností se nepokoušejte svařovat obrobky, jejichž tloušťka je o několik milimetrů větší než tloušťka elektrody.“