Druhy svařování: principy klasifikace. Vlastnosti, oblasti použití

Mosty, lodě, letadla – vše, na co je lidstvo tak hrdé, bylo původně postaveno kováním nebo nýtováním. Na konci 19. století byly provedeny první pokusy se svařováním kovů. Již na počátku 20. století se objevily významné pokroky ve svařování v oblasti vytváření kritických struktur.
První most vytvořený svařováním byl vyroben v SSSR ve městě Kyjev. Spojovala levý a pravý břeh Dněpru. Pohroma přinesla kupodivu silný impuls pro rozvoj svařovacích technologií. Během Velké vlastenecké války se v továrnách evakuovaných za Ural začaly tanky montovat svařováním. Doba si žádala technologii pro rychlou a kvalitní montáž a ta vznikla v co nejkratším čase.
Po skončení války nutnost rychlé obnovy země prosadila zavádění svařovacích technologií do různých odvětví národního hospodářství. Astronautika nezůstala stranou této progresivní technologie. Vzhledem k tomu, že Sovětský svaz byl průkopníkem v průzkumu vesmíru, bylo v roce 6 poprvé na světě provedeno svařování na oběžné dráze na sovětské kosmické lodi Sojuz-1969.
Právě v této době se svařování kovů pevně usadilo ve všech odvětvích národního hospodářství. Nýtování a kování zůstalo pouze ve výzbroji řemeslníků.
Další vývoj svařovacích technologií v moderním světě směřoval ke zdokonalování samotného procesu, zvyšování schopností svařovacích strojů a rozšiřování oblastí použití této progresivní technologie.
Principy klasifikace svařování
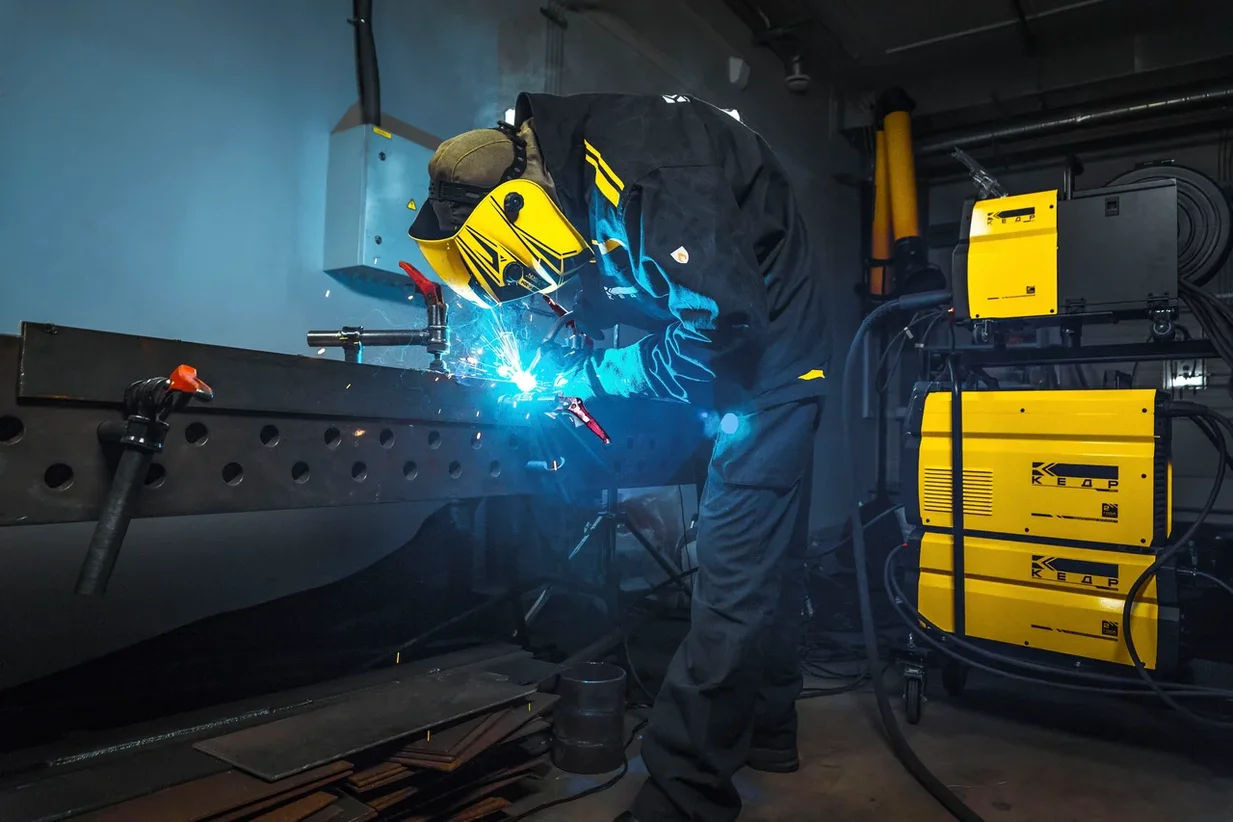
Počet metod a typů svařování různých materiálů s jistotou přesáhl jeden a půl stovky. Aby se kovy svařovaly efektivně, je nutné zvolit správný způsob svařování. K tomu pomůže klasifikace typů svařování. Existuje mnoho „domácích“ klasifikací, které v této věci vytvářejí chaos a přispívají k nákupu vybavení, které nesplňuje zadané úkoly. Za jediný správný přístup by měla být považována praxe klasifikace podle principu fyzického dopadu, stupně technické podpory a použití různých technologií.
Známky fyzického dopadu
Pro určení třídy svařování je nutné zvážit formu aplikované energie.
Existují tři třídy svařování:
- tepelné;
- termomechanické;
- mechanické.
Tepelná třída kombinuje procesy, ke kterým dochází při použití různých druhů tepelné energie. V této třídě je vykonáno největší množství práce obloukové a plynové svařování. Tyto dva typy jsou vyžadovány v jakémkoli odvětví souvisejícím s tvorbou kovových konstrukcí nebo jejich opravami.
Termomechanická třída zahrnuje dva typy vlivu: teplo a tlak. Pozoruhodným příkladem je odporové svařování, kdy elektrody současně ohřívají a stlačují díly. Ostatní zástupci této třídy jsou mnohem méně běžné: obloukové lisování, difúze a kování.
Složení mechanické třídy není velké, ale docela zajímavé. Na jednu stranu se jedná o cenově výhodné druhy svařování, na druhou stranu však vyžadují tak specifické podmínky, že mají velmi malý rozsah použití. Ekonomický přínos je způsoben chybějícím vytápěním. Tato třída zahrnuje svařování tlakem za studena (hyperbarický), třecí svařování, ultrazvukové svařování и výbuchové svařování.
Technické vlastnosti
Pro tuto klasifikaci se používají následující zásady:
- princip ochrany proti oxidaci;
- kontinuita procesu;
- úroveň mechanizace.
Kvalita švu závisí na stupni ochrany proti oxidaci. Nejběžnější technologie jsou svařování v prostředí ochranného plynu. Často se vyskytuje ochrana tavidlem, pěnou a různými kombinovanými metodami.
Klasifikace typů svařování podle kontinuity procesu nevyžaduje zvláštní vysvětlení a má pouze dva typy: nepřetržité nebo přerušované procesy. Pokud jde o stupeň mechanizace, také nedělali velký rozdíl a rozhodli se pro následující možnost klasifikace:
- manuál;
- mechanizovaný;
- automatizované;
- automatický.
Klasifikace podle technologických zásad
Podle technologických principů se druhy svařování klasifikují podle toho, jaké technologie jsou základem procesu svařování. Jedná se o velmi rozvětvenou a ne bez rozporů klasifikaci, která se neustále zdokonaluje a aktualizuje. Například technologie obloukového svařování je klasifikována jako samostatný typ, ale zde je rozdělena na mig/mag, mma, tig, které se zase dělí podle typu svařovacího proudu, průměru a typu elektrody a mnoha dalších charakteristik.
Druhy svařování
Ruční obloukové svařování (MMA)
To je základ všech základů. Právě tímto typem svařování začalo vítězné tažení svařovacích technologií v různých průmyslových odvětvích. V té době stačilo mít svařovací transformátor a balíček elektrod, aby se svařovalo všude: od stavby lodí, potrubí až po brány v zemi. V dnešní době se svařovací zdroje staly řádově lehčími, mnohem ekonomičtějšími a výkonnějšími. Mnoho svařovacích technologií bylo vyvinuto v závislosti na prostorové poloze švu, chemickém složení a tloušťce kovu.
Hlavní výhodou tohoto typu svařování je jednoduchost a dostupnost zařízení, možnost přesunu na jakýkoli bod v oblasti (pokud existuje elektrická síť nebo mobilní generátor). Mezi nedostatky lze zaznamenat malý seznam svařitelných materiálů. Jedná se především o železné kovy. Jako každý typ ruční práce vyžaduje značnou svářečskou kvalifikaci. To platí zejména pro svařování stropních a svislých švů, svařování silných plechů kovu.
Netavitelná elektroda argonové obloukové svařování (TIG)
Tento typ svařování nepokrývá více než 1 % z celkového množství svařovacích prací. Ale u barevných kovů se bez něj neobejdete. Tato metoda umožňuje vařit téměř cokoliv. Navíc je šev té nejvyšší kvality i při svařování tenkých plechů. Rozsah použití této metody se tedy rozšiřuje na stavbu lodí, konstrukci letadel a vytváření kosmických lodí. Nejrozšířenější využití tohoto typu svařování můžeme vidět v automobilovém průmyslu a opravách karoserií.
Svařování se provádí wolframovou nebo grafitovou elektrodou v prostředí vytvořeném přiváděním ochranného plynu do oblasti svarové lázně. Používají se směsi aktivních a inertních plynů v závislosti na materiálu svařovaných dílů. Za hlavní nevýhody této metody jsou považovány značné náklady na práci, která se skládá z drahého zařízení, spotřeby plynu a použití vysoce kvalifikovaných svářečů.
Poloautomatické svařování (MIG/MAG)
Tento typ spojování dílů je velmi podobný předchozímu, ale jako elektroda je použit speciální drát, který je přiváděn do svařovací zóny automaticky. K tomuto účelu mají stroje MIG/MAG podávací mechanismus. Ochrana svarové lázně před působením atmosférického kyslíku může být provedena buď přívodem ochranného plynu, nebo použitím plněného drátu nebo tavidla. Hlavní oblastí použití poloautomatů je svařování neželezných kovů a legovaných ocelí.
Nejčastěji používaným ochranným plynem je oxid uhličitý. Práce s poloautomatickým strojem nevyžaduje vysoce kvalifikované svářeče. Další výhodou tohoto typu je jeho vysoká produktivita. Proto je rozšířené použití této metody v hromadné výrobě, kde se svařují dlouhé švy na plechu.
Svařování plynem
Tento typ svařování má více nevýhod než výhod, ale zůstává relevantní již více než 100 let. Okamžitě bych si rád všiml výhod, které mu umožňují zůstat nad vodou:
- jednoduchost vybavení;
- vysoká mobilita;
- nejširší sortiment materiálů ke svařování;
- svařování a řezání „v jedné láhvi“.
O nevýhodách, které brání jeho použití ve výrobě, rozhoduje především nevyhnutelně široká topná zóna. Z tohoto důvodu probíhají procesy pomalu s vysokou spotřebou plynu, což ovlivňuje náklady na práci. Další nevýhodou je nemožnost automatizace takových procesů a v důsledku toho potřeba vysoce kvalifikovaného svářeče.
Bodové (odporové) svařování
V širším smyslu se toto svařování nazývá kontaktní svařování, ale jedna z jeho odrůd se rozšířila – bodové svařování, proto se v každodenním životě tento typ spojování částí nazývá bodové svařování. Nejčastěji se tímto způsobem svařuje ocelový plech. Plechy se kladou překrývající se, silně stlačené elektrodami, kterými prochází elektrický proud o síle tisíců ampér.
Tento typ nevyžaduje zvláštní pracovní kvalifikaci, ale není možný bez drahého vybavení a je omezen tloušťkou a tvarem spojovaných dílů. Ale bodové svařování je dobře automatizované a má vysokou produktivitu. Nejrozšířenější je v hromadné výrobě a dopravníkových linkách. Nejvýraznějším a nejvýznamnějším příkladem jsou svařovací roboty v automobilovém průmyslu.
Mechanické svařování
Častěji se tomu říká výbuchové svařování. S jeho pomocí je jeden kov potažen druhým. Provádí se díky teplu, které vzniká při tření jednoho kovu o druhý.
Elektrostruskové svařování
Velmi vzácný druh, používaný k výrobě kovaných a svařovaných výrobků. Svařovací proud prochází struskou pomocí drátu, tyčí atd. jako elektrod. Výsledkem průchodu proudu je natavení okrajů a výplňových materiálů, které po ochlazení tvoří šev.
Plazmové svařování
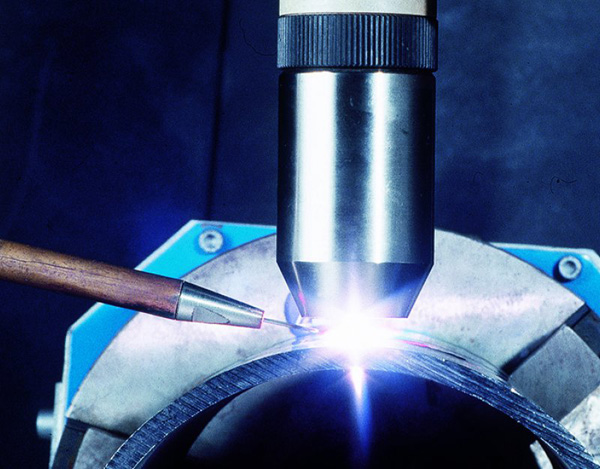
Jeden z tepelných typů svařování a řezání kovů. Velmi produktivní typ, který lze plně automatizovat. Charakteristiky plazmového hořáku umožňují vytvořit silný koncentrovaný proud plazmy, který se používá ke svařování (obvykle řezání) kovu.
Svařování elektronovým paprskem
Při tomto typu svařování vzniká teplo elektronovým paprskem. Je jasné, že práce musí být prováděna ve vakuové komoře nebo na výstupu z ní. Druh je velmi vzácný, vyžaduje speciální drahé vybavení a používá se ve vzácných případech.
Laserové svařování
Na rozdíl od předchozího typu našlo laserové svařování široké uplatnění v různých průmyslových odvětvích. Byly vytvořeny různé typy laserů (pevné, plynové, kapalinové, polovodičové), dostupné širokému spektru populace. Kromě průmyslových instalací existuje velké množství domácích CNC strojů založených na laserovém a mikrokontrolérovém řízení.
Difúzní svařování
Jeden z typů termomechanického svařování. Díly se ohřívají a stlačují současně. Pro vysoce kvalitní procesy je zapotřebí vakuum. V důsledku toho je potřeba vytvářet nákladné instalace, proto se používá pouze ve velmi kritických jednotkách kosmického, leteckého a elektronického průmyslu.
Svařování vysokofrekvenčními proudy
Specifický typ vytváření trvalých spojů, který se tradičně zřizuje na automatizovaných linkách pro výrobu potrubí. Velmi výkonná a vysoce automatizovaná metoda. Na místo, kde se trubky svařují, se přivede speciální vysokofrekvenční induktor a po pár sekundách se spojí trubky ohřáté vysokofrekvenčními proudy. Žádný oheň, žádné saze.
Třecí svařování
Technologie třecího svařování je na seznamu slibných pokroků. Při tomto způsobu je jeden ze spojovaných obrobků nehybně fixován, zatímco druhý obrobek, přitlačený k prvnímu, se začne otáčet. Podrobná klasifikace třecího svařování zahrnuje následující možnosti:
1. Za míchání: tento typ svařování se provádí na speciálním zařízení vybaveném rotačním nástrojem sestávajícím ze dvou prvků – základny (rameno) a hrotu (čepu). Spojení vzniká vytlačováním a následným smícháním kovových polotovarů.
2. Radiální svařování: Při této metodě se trubky spojují vložením otočného kroužku mezi jejich konce.
3. Stick Welding: Používá se k opravě malých poškození průchozích otvorů. Nejprve se v místě defektu vyvrtá kulatý otvor, do něj se pak vloží otočný čep ze stejného kovu jako hlavní obrobek.
4. Lineární svařování: V tomto případě se svařování provádí bez rotace. Obrobky se o sebe třou, dokud se dosedací plochy nezačnou tavit, načež se stlačovací síla zvýší.
5. Inerciální svařování: u tohoto typu svařování se obrobky pohybují díky energii akumulované v předtočeném setrvačníku.
Svařování výbuchem
Výbušné svařování je svařovací technika, která využívá výbušniny ke spojení kovových desek dohromady. Tato technologie se používá v různých průmyslových odvětvích, včetně letectví, automobilového průmyslu a stavby lodí, k vytváření kompozitních materiálů s jedinečnými vlastnostmi.
Zvláštností této metody je, že umožňuje spojovat materiály, aniž by došlo k jejich roztavení a aniž by to vedlo k výrazným změnám původních vlastností. Díky tomu je svařování výbuchem ideální volbou pro spojování kovů, které se obvykle obtížně svařují. Takové kovy mohou mít různé teploty tání, chemické vlastnosti nebo mikrostruktury.
Proces výbušného svařování zahrnuje umístění vrstvy výbušného materiálu mezi dvě kovové desky, které se následně zapálí. Výbuch vytvoří vysokorychlostní rázovou vlnu, která způsobí, že se desky srazí a slepí k sobě. Tato metoda umožňuje spojovat rozdílné kovy, které by bylo obtížné nebo dokonce nemožné dosáhnout tradičními metodami svařování.
Kovářské svařování
Tento způsob spojování železných polotovarů se provádí jejich zahřátím v kovárně, poté jsou naskládány na sebe a upevněny údery kladiva. Pro dosažení kvalitního spojení pomocí této metody je nutné zajistit, aby povrchy byly čisté, bez jakýchkoliv nečistot a oxidů. Kvalita takového spojení do značné míry závisí na zkušenostech a zručnosti kováře.
Je třeba poznamenat, že možnost použití této metody svařování je omezena pouze na kovy s dobrou tažností. Kvůli nízké produktivitě a nedostatečné spolehlivosti spojení se však metoda kovářského svařování používá poměrně zřídka.
Správná volba je základem úspěchu
Na oficiálních stránkách společnosti si můžete prohlédnout produkty a zakoupit svařovací zařízení. Zde můžete zanechat požadavek na nákup zařízení pro svařování plynem. V samostatných částech webu jsou prezentovány ruční obloukové svařovací stroje a argonové obloukové svařovací stroje. O poloautomatické svařovací stroje MIG/MAG budou mít zájem majitelé malých a středních podniků zabývajících se výrobou kovových výrobků.
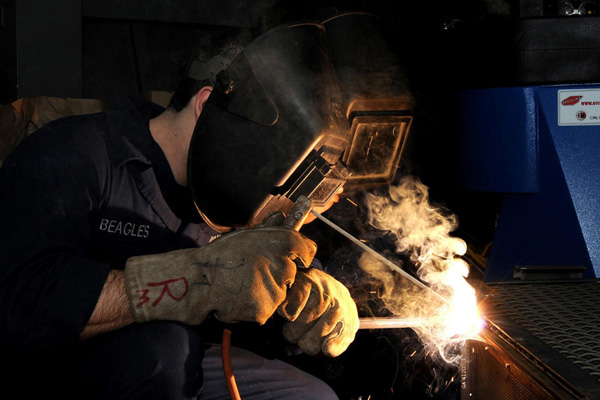
Svařování za tepla je jedním z nejběžnějších instalačních procesů používaných ve stavebnictví a průmyslu. Používá se jak při montážích high-tech zařízení, tak při nejjednodušších standardních pracích při spojování nosných konstrukcí. V každém případě je použita jiná technika svařování, která je optimálně vhodná z hlediska provozních parametrů, pracovních podmínek a požadavků na výsledek.
Co je to svařování?
V klasickém pojetí je svařování technologií pro vytváření nerozebíratelných spojů vytvářením meziatomových strukturních vazeb na pozadí tepelných účinků. Jinými slovy, při vysokých teplotách je zajištěna plastická deformace obrobků a následná výměna částic mezi nimi, což vede po ochlazení materiálů ke vzniku sloučeniny. Vlastní svařovací technika poskytuje pouze nezbytné podmínky pro uvedení kovů do požadovaného stavu. Za normálních teplotních podmínek je kov strukturou pevných krystalických částic, ale po dosažení určité úrovně zahřátí materiál měkne. Je třeba zdůraznit, že teplotní vliv má nejen pozitivní účinky z hlediska možností instalace. Dochází také k oxidaci kovů, vnitřním pnutím vznikají trhliny na nevhodných místech, dochází k celkovému zborcení a deformacím. Takové jevy lze eliminovat a minimalizovat pouze správným výběrem zařízení a organizací svařovacího procesu.
Svary a spoje
Abychom pochopili účely plastické deformace kovu, je nutné určit, pro jaké konkrétní konstrukční úkoly se svařovací operace provádí. Ve většině případů je nutné získat spojení mezi dvěma obrobky nebo konstrukcemi s díly. Konfigurace připojení mohou být různé – rohové, tupé, T atd. Z hlediska tvorby hran umožňuje technika švového svařování vytváření spojů bez úkosů, s přírubami a také s úkosy v různých tvarech. Za jeden z nejobtížnějších úkosů se považuje úkos ve tvaru X, ve kterém jsou spojeny dvě rovné nebo zakřivené hrany. Přestože jedním z hlavních požadavků na svarový spoj je těsnost, v některých případech existují zcela jasné úkoly týkající se tvorby děr ve spoji. Například při spojování prvků překrytím a bez zkosení hrany lze vytvořit podlouhlý otvor, který se později používá pro jiné konstrukční úkoly.
Typy svařovacích procesů
Přístup k technické organizaci svařování se může lišit jak v parametrech pracovního prostředí, tak v mechanice dopadu na cílový materiál. Mezi nejoblíbenější technologie svařování patří:
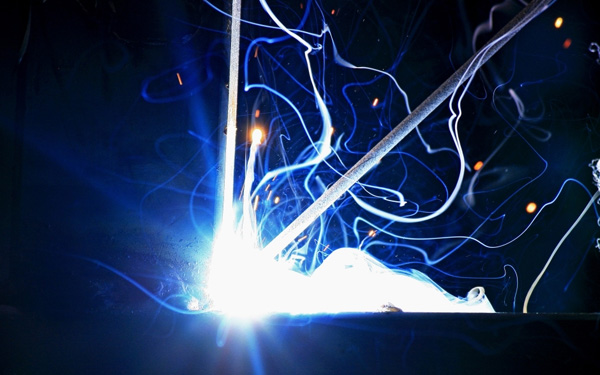
- Obloukové svařování. Mezi povrchem svařované konstrukce nebo dílu se vytvoří elektrický oblouk, jehož tepelný účinek vede k roztavení materiálu. Tato metoda může být ruční, mechanizovaná nebo automatická. Například technika automatického obloukového svařování zahrnuje podávání elektrodového drátu speciálním zařízením, čímž se uvolňují ruce operátora.
- Svařování plynem. Pokud je v předchozím případě zdrojem tepla elektrická energie, pak se při svařování plynem používá kyslíkový plynový plamen o teplotě 3 200 °C. Neměli bychom však zaměňovat tuto metodu s kombinovanými metodami, ve kterých se také používají směsi plynů, ale ne jako zdroj vysoké teploty, ale k izolaci svarové lázně.
- Elektrostruskové svařování. Vliv na materiál zajišťuje elektrický proud a roztavená struska působí jako vodič a modifikátor energie.
- Plazmové svařování. Vysokoteplotní metoda svařování využívající plazmový oblouk s tepelnou energií až 10 000 °C.
- Laserové svařování. Metoda je založena na využití energie fotoelektronu. K roztavení dílů dochází za zvýšeného působení světelného paprsku emitovaného laserem.
Svařovací zařízení
K provádění svařovacích operací se obvykle používá několik technických prostředků, včetně invertoru, usměrňovače a transformátoru. V každém případě je hlavním úkolem hlavního svařovacího zařízení poskytovat konstantní proud. Vysoce kvalitní vybavení zásobuje pracovní plochu rovnoměrným a stabilním elektrickým obloukem. To se samozřejmě týká technologií elektrického svařování. Technika svařování v plynném prostředí je realizována pomocí hořáků a reduktorů, které regulují přívod plynné směsi z láhve. Také v případě plazmového svařování se používají speciální plazmové hořáky, které mohou pracovat s obrobky o tloušťce až 30 mm. Navíc je třeba zdůraznit, že plynová a plazmová zařízení nejsou primárně zaměřena na tradiční úkony spojování kovových dílů, ale na řezání materiálu pod tepelným vlivem.
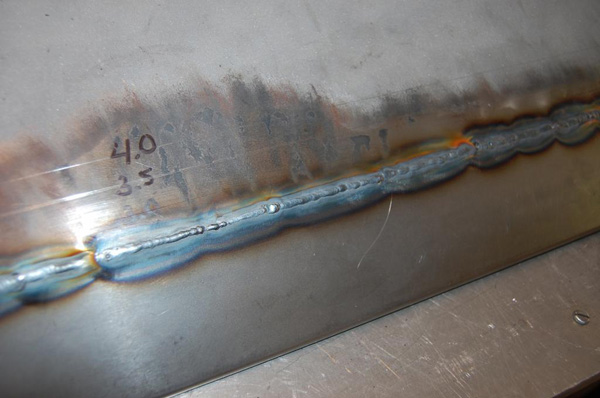
Technika švu
Navzdory obrovské úloze zařízení mnoho při svařovacích pracích závisí na dovednostech a schopnostech operátora, který celý proces řídí. Úkolem uživatele zařízení je ovládat elektrodu a přísun přídavných materiálů přítomných ve svarové lázni, kde se tvoří šev. Klíčovým faktorem je poloha operátora a směr švu. Odborníci doporučují provádět práci ve spodní poloze, kdykoli je to možné, a zajistit, aby byl šev svařen pomocí rozšířeného válce. Je vhodné dosáhnout hluboké penetrace, díky které bude struktura spoje jednotnější a odolnější. U ruční techniky svařování je zvláště důležitá fáze čištění švu od strusky a šmouh. Pokud by takové vady nebylo možné odstranit během hlavní části práce, bude nutné provést druhou vrstvu překrytí. Typicky dosahuje hlavní první vrstva tloušťky 3-4 mm a následné – až 5 mm.
Vlastnosti svařování pod tavidlem a plynového prostředí
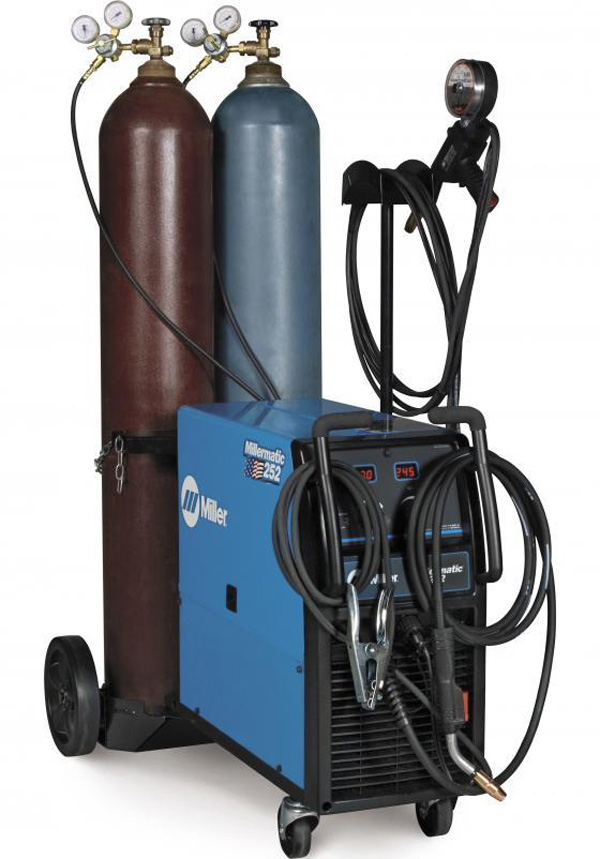
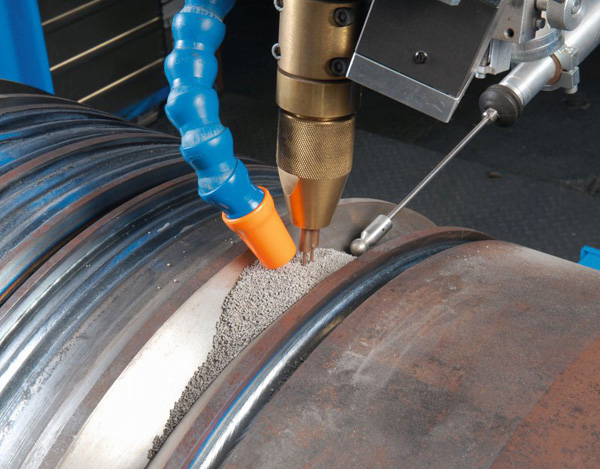
Aby se během pracovního procesu nemusela upravovat technika svařování, doporučuje se zpočátku vypočítat technologické nuance, které mohou zlepšit kvalitu výsledku. Svařování pod tavidlem a svařování plynem se vyznačují zaměřením na ochranu švu před negativním vlivem vnějšího prostředí a taveniny. Například při provádění technik svařování plynem s přívodem argonových směsí se snižuje negativní vliv kyslíku, který zhoršuje kvalitu struktury svaru. Co se týče tavidla, jeho zahrnutí za prvé minimalizuje rozstřikování taveniny a za druhé upravuje složení svaru přidáním speciálních přísad, které se aktivují při vysokých teplotách.
Parametry pro organizaci svařovací výroby
Ve výrobním režimu organizace svářečských prací se bere v úvahu několik faktorů pracovní činnosti, včetně následujících:
- Vztah mezi pracností operace a dobou potřebnou k jejímu provedení.
- Rozsah práce – standardní výstup, který zaměstnanec nebo tým vykoná za 1 hodinu. Například u techniky ručního obloukového svařování lze vzít v úvahu metry vyrobeného švu nebo počet sestavených dílů.
- Jednotka služby. V tomto případě máme na mysli pracoviště, zařízení nebo stanoviště pro svářečské práce, v rámci kterých je organizována i činnost jednoho zaměstnance nebo týmu.
Bezpečnostní opatření při organizaci a výrobě svařování
Proces svařování zahrnuje mnoho rizik a nebezpečí z hlediska ohrožení lidského zdraví. Normy bezpečnosti svařování věnují pozornost několika rizikovým faktorům:
- Svařovací záření. Infračervené záření s jasnou září má negativní vliv na oči svářeče, takže v jeho vybavení je povinná přítomnost masky se speciálními zatmavovacími brýlemi a filtry.
- Termomechanický vliv. Zejména při práci obloukovou metodou jsou nebezpečné rozstřiky taveniny. Je to v podstatě tekutý horký kov, který může způsobit vážné popáleniny, pokud se dostane do kontaktu s pokožkou. K ochraně před jiskrami a horkým kovem se používá speciální tepelně chráněný oděv.
- Riziko požáru. Vysoké teploty a stříkající horký materiál zvyšují nebezpečí požáru. Stojí za to přemýšlet o tom ve fázi organizace procesu, odstraňování hořlavých předmětů z pracovního prostoru.
- Ochrana dýchacích cest. Faktorem nebezpečné expozice jsou také toxické plyny a uvolňování dalších nebezpečných látek při tepelné destrukci kovové konstrukce. V tomto případě nestačí používat masky a respirátory. Předpokladem pro dlouhé pracovní procesy je aktivní ventilační systém ve stísněných prostorách a pravidelné 5-10 minutové pracovní přestávky.
Chyby při svařování
Technologické chyby nejsou vzhledem ke složitosti procesu svařování ničím výjimečným. Mezi nejčastější z nich patří následující:
- Přerušení oblouku. Elektrický tepelný efekt nebyl přenesen až na konec plánovaného švu, což může mít za následek prohlubeň s trhlinou na okraji spojovacího vedení.
- Špatně vyztužený šev se ztenčením kovu na hranici spoje (proříznutí). Běžný jev ve svařovacích technikách prováděných za podmínek vysokého napětí. V ideálním případě by řezy neměly být hlubší než 1 mm, jinak bude nutné dodatečné svařování.
- Zřetelný nedostatek přímého spojení ve struktuře švu mezi obrobky. Jinými slovy, zbývající nedostatek průniku, ke kterému dochází v důsledku nepřesného směru elektrody při vytváření oblouku bez zohlednění hloubky tepelného vlivu.
Závěr
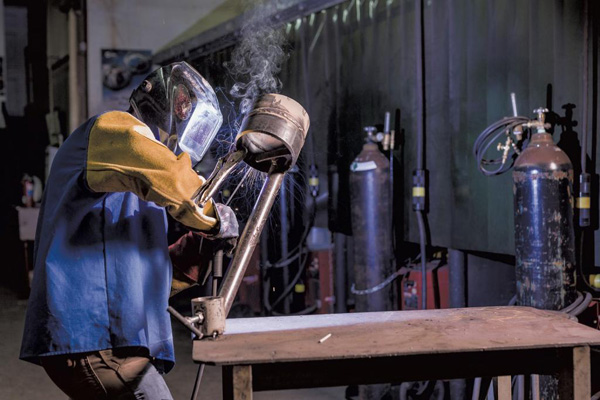
Přes veškerou technologickou složitost svařovacích prací jsou způsoby jejich provádění stále dostupnější pro běžného domácího řemeslníka. To je z velké části způsobeno tím, že svařovací techniky jsou stále ergonomičtější a bezpečnější. Například moderní invertory umožňují pohodlně řídit hlavní provozní parametry procesu s přihlédnutím k vlastnostem kovu a podmínkám prostředí. Uživatel potřebuje pouze správně uspořádat pracovní plochu a správně ovládat elektrický oblouk při vytváření švu.