Jak funguje plazmová řezačka: zařízení, princip činnosti
Hlavními nástroji pro řezání kovů jsou plynové řezačky, plazmové řezací stroje a brusky. V moderních továrnách a dílnách se stále častěji uplatňují plazmové řezačky – zařízení, která výrazně usnadňují řezání kovových výrobků. Řekneme vám, jak funguje vzduchový plazmový řezací stroj, jeho struktura a principy činnosti.
Vlastnosti řezání vzduchem plazmou
- Plazmové řezání může řezat všechny vodivé materiály, můžete řezat ocel, hliník, nerezovou ocel, bronz, mosaz atd. Řezání plynem může řezat pouze uhlíkovou ocel;
- Plazma má vyšší řeznou rychlost;
- Řez je čistší a jemnější;
- Menší deformace díky menší tepelně ovlivněné zóně a vyšší řezné rychlosti;
- Bezpečnější, protože nevyžaduje použití výbušných plynů a vysokotlakých lahví;
- Plazmové řezání je mobilnější rozměry a hmotnost plazmového řezacího stroje i s kompresorem jsou menší než rozměry a hmotnost lahví s kyslíkem a hořlavými plyny. V současné době se objevila zařízení s vestavěným kompresorem, díky kterému je řezání plazmou ještě mobilnější. Například plazmový řezací stroj s vestavěným kompresorem HUGONG LGK 120 PLUS. Jedná se o zařízení a kompresor v jednom pouzdře, malé rozměry se slušným výkonem, HUGONG LGK 120 PLUS dokáže řezat ocel s dobrou kvalitou řezu až do 25 mm.

Princip činnosti vzduchového plazmového řezacího invertoru
Princip činnosti zařízení pro vzduchové plazmové zpracování je založen na vytváření proudu plazmy pro řezání kovu. Za tímto účelem je pilotní oblouk uvnitř hořáku vyfouknut stlačeným vzduchem velmi malým otvorem trysky. Existují dva hlavní způsoby vybuzení pilotního oblouku během řezání plazmou, metoda kontaktního zapalování a bezkontaktní metoda. Při bezkontaktní metodě buzení oblouku není elektroda řezačky po stisknutí tlačítka řezačky pohyblivá, zdroj proudu dodává vysokonapěťový a vysokofrekvenční proud, budí pilotní oblouk mezi elektrodou a tryskou a následně stlačený vzduch; vyfoukne ji otvorem trysky. Při kontaktním způsobu se elektroda dotýká trysky a je přitlačována k trysce pružinou. Po stisknutí tlačítka hořáku začne elektrodou a tryskou protékat zkratový proud a současně je přiváděn vzduch. Díky speciálnímu zařízení elektrody proud vzduchu zvedne elektrodu a přeruší elektrický obvod mezi elektrodou a tryskou. Mezi nimi vzniká elektrický oblouk, který je vyfukován proudem stlačeného vzduchu otvorem trysky. Teplota sloupcového plazmového oblouku může dosáhnout třiceti tisíc stupňů.
Typy a typy laserových řezacích strojů
Zařízení pro řezání vzduchovým laserem se dělí do několika typů:
- Transformátor. V dnešní době jsou taková zařízení vzácná. Velká velikostí a hmotností
- Střídač. Jedná se o zařízení, která zcela nahradila transformátorové zdroje. Jsou kompaktnější, lehčí a mají pokročilejší funkce. Dosahují čisté řezné tloušťky 30 mm a separační řezné tloušťky až 60 mm, as HugongInvercut 160W.

Jak vybrat zařízení pro úpravu vzduchovou plazmou
Hlavní věcí při výběru plazmového řezacího stroje je určit tloušťku a typy kovů, které bude třeba řezat. Pro určení vhodného plazmového řezače na základě tloušťky řezaného kovu je také nutné určit kvalitu řezu, to znamená, že se musí jednat o čistý řez nebo řez separační. Pro separační řezání se stejnou tloušťkou jako je čistá řezná tloušťka jsou vhodné méně výkonné, levnější plazmové řezačky. Dále se musíte rozhodnout o množství práce. Pokud potřebujete hodně řezat, pak volte zařízení s proudovou rezervou a vyšší dobou zatížení PN%. Pokud jsou vysoké požadavky na mobilitu takových zařízení, musíte se blíže podívat na plazmová zařízení s vestavěným kompresorem.
Tagy: PLAZMOVÉ ŘEZÁNÍ, TIG SVAŘOVACÍ STROJE, POLOAUTOMATICKÉ SVAŘOVACÍ STROJE MIG/MAG


- Výroba
- MMA svařování
- Svařování MIG/MAG
- TIG svařování
- Plazmové řezání
- Svařovací traktory
- Laserové svařování
- Přidat. zařízení
- Zprávy
- Blog
- Recenze videa
- Katalogy ke stažení
- O nás
- Staňte se dealerem HUGONG
- Kde koupit
- Demo sál
- Jobs
- Prohlášení a certifikáty
- Záruky
- Platba a dodávka
- Vrácení nebo výměna zařízení
- Mapa stránek
Copyright © 2020 HUGONG WELD RUSSIA
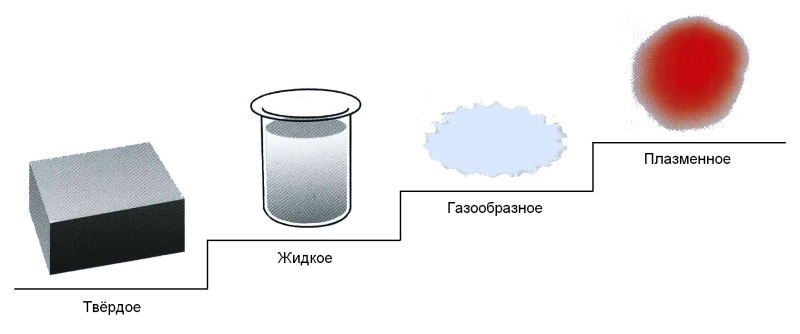
2.1 Něco víc než jen jeden ze stavů hmoty?
Jak správně porozumět zdrojům plazmového řezání? Plazma je elektricky vodivý plyn zahřátý na vysokou teplotu, který se skládá z kladně a záporně nabitých částic a také excitovaných a neutrálních atomů a molekul. Je nastolena dynamická rovnováha mezi procesy disociace, ionizace a rekombinace, které jsou vlastní plazmě. Výsledkem je, že plazma je elektricky neutrální. Ve fyzice se plazma často nazývá čtvrtým skupenstvím hmoty. V přírodě se plazmatický stav hmoty, způsobený vysokými teplotami, vyskytuje uvnitř Slunce a jiných hvězd. Blesk je také příkladem přechodu hmoty do plazmového stavu, ke kterému dochází vlivem velkých sil elektrického pole.
| Obrázek 1: Plazma – čtvrté skupenství hmoty |
 |
Pro vytvoření plazmy pro technické účely je plyn buď vysoce zahříván zdrojem tepla, nebo vystaven silnému elektrickému poli, které způsobí jeho ionizaci.
2.2 Princip plazmového řezání
Plazmové řezání je proces tepelného řezání, při kterém je plazmový oblouk při průchodu tryskou stlačován. K řezání elektricky vodivých materiálů se používá přímý oblouk, který vzniká, když elektrický proud teče z netavitelné elektrody (katody) na obrobek (anodu). Tato forma plazmového řezání je nejběžněji používaná. V případě nepřímého oblouku se vytváří mezi elektrodou a tryskou. I když je použit řezný plyn obsahující kyslík, převažuje tepelný účinek plazmového oblouku. Proto se tato metoda nepovažuje za proces řezání kyslíkem, ale spíše za proces řezání tavením.
Plazmové plyny v oblouku částečně podléhají disociaci a ionizaci, díky čemuž jsou elektricky vodivé. Díky vysoké hustotě energie a teplotě se plazma rozpíná a pohybuje se směrem k produktu rychlostí, která je třikrát větší než rychlost zvuku.
Díky rekombinaci atomů a molekul na povrchu produktu se spotřebovaná energie okamžitě uvolňuje a zvyšuje tepelný účinek plazmového oblouku na produkt. V plazmovém oblouku dosahují teploty až 30 000 K. V kombinaci s vysokou kinetickou energií plazmového plynu poskytuje tato teplota extrémně vysoké řezné rychlosti pro všechny materiály, které mají elektrickou vodivost, která závisí na tloušťce materiálu.
Pro zahájení procesu řezání se nejprve zažehne pilotní oblouk mezi tryskou a elektrodou přivedením vysokého napětí. Tento pilotní oblouk s nízkou energií připravuje prostor mezi plazmovou řezačkou a obrobkem a způsobuje částečnou ionizaci. Když se pilotní oblouk dostane do kontaktu s obrobkem (řezání za letu), hlavní plazmový oblouk se zapálí automatickým zvýšením výkonu.
| Obrázek 2: Princip přímého obloukového plazmového řezání |
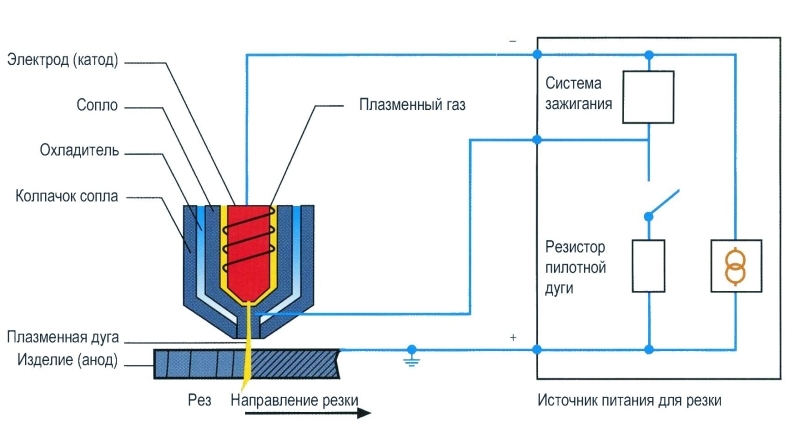 |
Kovový materiál se taví a částečně odpařuje vlivem tepelné energie oblouku a plazmového plynu. Roztavený kov je vyfukován z řezu pod vlivem kinetické energie plazmového plynu. Na rozdíl od řezání kyslíkem, při kterém asi 70 % tepelné energie vzniká spalováním železa, je při procesu plazmového řezání energie potřebná k roztavení materiálu v řezu vytvářena pouze elektřinou.
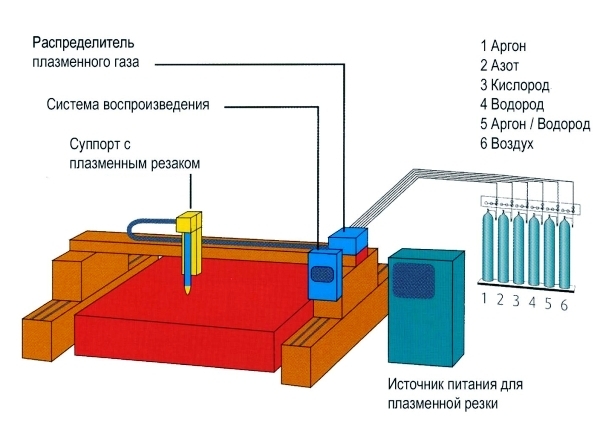
Volba použitého plazmového plynu závisí na řezaném materiálu. Jako plazmový plyn a řezný plyn se používá například jednoatomový plyn argon a/nebo dvouatomové plyny, jako je vodík, dusík, kyslík a směsi těchto plynů, jakož i čištěný vzduch.
Frézy mohou být chlazené vodou nebo plynem. V závislosti na tom, kde se používají procesy plazmového řezání, se rozlišuje mezi procesy prováděnými nad vodou a na vodě a také mezi procesy prováděnými pod hladinou vody.
2.3 Zařízení pro plazmové řezání
2.3.1 Napájecí zdroj pro plazmové řezání
Napájecí zdroj pro řezání plazmou dodává provozní napětí a řezací proud pro hlavní a pilotní oblouk. Napětí plazmového zdroje naprázdno se pohybuje mezi 240 a 400 V. Součástí zdroje je zapalovací systém pilotního oblouku (pilotní oblouk), jehož účelem je zapálení hlavního plazmového oblouku. Aby se toho dosáhlo, nejprve se pomocí vysokonapěťových pulzů zapálí nepřímý plazmový oblouk. Účelem tohoto oblouku je ionizovat prostor mezi tryskou a produktem, což umožňuje iniciaci hlavního plazmového oblouku.
| Obrázek 3: Příklad plazmového řezacího stroje |
 |
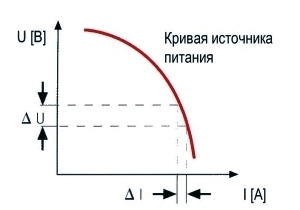
Napájecí zdroje pro plazmové řezání mají buď strmě klesající charakteristiku proud-napětí (obr. 6) nebo konstantní proudovou charakteristiku (obr. 7), a proto se při prodlužování oblouku řezný výkon mírně mění nebo zůstává nezměněn.
| Obr.6: Zdroj energie pro plazmové řezání s prudce klesající (strmě klesající charakteristika) křivka napětí a proudu | Obr.7: Napájecí zdroj pro plazmové řezání s konstantní proudovou charakteristikou (vertikální pokles) |
 | 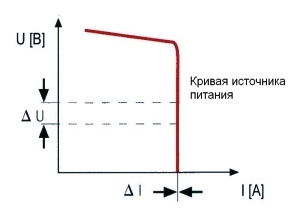 |
2.3.2 Elektroda a tryska plazmového řezače
Zvýšení účinnosti plazmového řezání do značné míry závisí na konstrukci plazmového řezače. Čím těsněji je plazmový oblouk stlačen, tím vyšší je řezná rychlost a kvalita řezné hrany.
Nejdůležitější části plazmové řezačky jsou plazmová tryska a elektroda. Plazmová tryska i elektroda jsou díly podléhající opotřebení. Nesprávný výběr nebo nesprávné použití trysky nebo elektrody může výrazně snížit její životnost a poškodit frézu.
Životnost elektrody je do značné míry dána řezným proudem, počtem zážehů a typem použitého plazmového plynu. Kromě toho hraje klíčovou roli také regulace plynu a výkonu na začátku a konci řezání a také odvod tepla z elektrody. Obvykle se používají tyčové elektrody vyrobené z wolframu, stejně jako prstové elektrody vyrobené ze zirkonia nebo hafnia, které mohou být špičaté nebo ploché. Vzhledem k tomu, že jsou náchylné k erozi, lze wolframové elektrody používat pouze s inertními plazmovými plyny a jejich směsmi, stejně jako s plyny s nízkou reaktivitou a redukčními plazmovými plyny. Při použití čistého kyslíku nebo plazmových plynů, které obsahují kyslík, vydrží elektrody mnohem déle, pokud jsou vyrobeny ze zirkonia nebo hafnia. Tyto materiály přirozeně tvoří ochrannou vrstvu, která se taví při vyšší teplotě (tabulka 1), a navíc jsou uzavřeny v hlavním plášti s velmi vysokou tepelnou vodivostí, který je intenzivně chlazen. Pokud se při řezání plazmou používá kyslík, lze dosáhnout zvýšené životnosti elektrody přívodem dvou plynů: proces zapalování se provádí pomocí plynu s nízkou oxidační silou a samotný proces řezání se provádí pomocí kyslíku.
Klíčové faktory ovlivňující životnost trysky:
- výstupní průměr trysky
- hmotnost a tepelná vodivost materiálu trysky
- výstup (součin řezného proudu a řezného napětí)
- trvání plazmového oblouku
- počet zapálení
- sekvence vypalování díry
- a intenzitu chlazení.
Vodní chlazení je intenzivnější. Chlazení vzduchem vyžaduje více plynu.
Tabulka 1: Typické hodnoty pro spotřební materiál používaný s plazmovými řezačkami
Materiál
Metoda.
označení
teplota
roztavený [°C]
Použitý
plyn
Tepelná vodivost
při 20 °C [W/mK]