Technologie ohýbání hliníkových profilů – WikiPro: Industry encyklopedie. Okna, dveře, nábytek

ARCH (francouzský „oblouk“, italské „arco“ pochází z latinského „arcus“ – „oblouk, ohyb“) je typ architektonické struktury, která provádí klenuté zakrytí otvoru – prostoru mezi dvěma podpěrami. Návrh půlkruhového oblouku a klenby vznikl ve starověké Mezopotámii a poté se úspěšně používal ve všech architektonických stylech a mírně změnil jeho podobu. S rozvojem civilizace se oblouk stal symbolem nebeské klenby; průchod obloukem znamenal nové, duchovní zrození člověka. Proto použití obloukových a kulatých oken a obloukových dveří v architektuře budovy ji vždy odlišuje od ostatních budov a dodává jí zvláštní vzhled. S nástupem průsvitných pružných plastů (komůrkové a monolitické polykarbonáty) v moderním stavebnictví se ještě více rozšířilo použití obloukových nosných konstrukcí, odpovídajících hlavní výhodě plastů – možnosti ohýbání po zakřivené ploše. To umožňuje architektům vytvářet širokou škálu tvarů nejen pro zastřešení průsvitných konstrukcí (baldachýny, galerie, atria apod.), ale také pro svislé fasádní konstrukce, kde se jako výplň používají dvojitá okna s tvarovaným (zakřiveným) sklem.
Zařízení pro ohýbání hliníkových profilů
Materiály používané v moderních konstrukcích oken a vitráží umožňují získat zakřivenou část s minimálními náklady. Během procesu ohýbání je profilový polotovar podroben deformaci za studena zpracováním na ohýbačce profilů. Obrobek prochází několika tvarovými válci daného kalibru, jejichž geometrie kopíruje příčný obrys profilu. Profilové ohýbačky jsou klasifikovány podle počtu válců a podle orientace válců v prostoru: v horizontální nebo vertikální rovině. Podle počtu válců (nebo válců) se stroje dělí na tříválcové a čtyřválcové.
Schéma tříválcového stroje je tříbodový systém, kterým prochází polotovar profilu: dva body – válečky P1 a P2, rotující v jednom směru a jeden bod – válec P3, rotující v opačném směru – viz obr. 1. Osy válců P1 a P2 jsou na stejné linii a v důsledku rotace vytvářejí horizontální posuv profilu na kolmý tlak na válec P1 v kolmém směru ohybu profilu rychlostí V3. Změnou vzdálenosti mezi válečky P2 a P1 se změní poloměr ohybu profilu.

Profily s malými poloměry ohybu se ohýbají v několika průchodech. Po každém průchodu dostane obrobek dané obloukové zakřivení, které se stále více blíží požadovanému tvaru profilu, a teprve při posledním průchodu se získá profil s požadovaným poloměrem ohybu.
Čtyřválcové stroje se používají pro ohýbání profilů, které mají složitý křivočarý tvar, stejně jako tvar spirál nebo kruhů. Konstrukce takových strojů se vyznačuje tím, že dva vodicí válce podávají obrobek a další dva válce obrobek ohýbají. Požadovaný poloměr ohybu se nastavuje pomocí počítače nebo ručně otáčením rukojetí.
Na obr. 2 je znázorněn stroj na ohýbání profilů s vertikálně uspořádanými válci. Vertikálně se pohybující válec, který nastavuje poloměr ohybu, má hydraulický pohon. Změnou vzdálenosti mezi spodními válci může obsluha pracovat jak se složitým (okenním) profilem (maximální poloha válců), tak s kovovým profilem (střední poloha válců) a válcovanými výrobky (nejbližší poloha válců). Zároveň se automaticky přepočítají poloměry ohybu a ohýbací válce se posunou do požadovaných poloh.
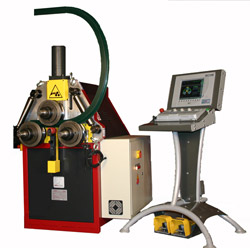
Na zobrazeném obrázku. 3 horizontální válečková ohýbačka má tři válečky s vlastním pohonem, takže stroj snadno ohýbá velké profily průřezu. Rozměry válečků umožňují vysoce přesné ohýbání profilů až do výšky 300 mm. Hydraulický pohon je ovládán přes elektrické ventily, digitální displej ukazuje rychlost posuvu s přesností na 0,1 mm.

Většina moderních ohýbaček profilů je vybavena softwarovým ovládáním, což je mobilní ovládací panel s vestavěným průmyslovým PC a dotykovou obrazovkou. Softwarové ovládání umožňuje rychle a pohodlně naprogramovat operace na stroji. Možnosti softwaru umožňují ohýbání podél několika poloměrů, v případě potřeby implementaci hladkého přechodu z oblouku s daným poloměrem na přímku nebo aproximaci elipsy. Grafické znázornění obrobku umožňuje vizuální kontrolu naprogramovaných parametrů.
Náhradní válečky
Přímý dopad na hliníkový profil při procesu ohýbání se provádí válečky, které jsou vyrobeny z oceli nebo vysokopevnostních polymerů (polyamid 6, polyethylen, polyacetal, kaprolon) – viz obr. 4. Obr.
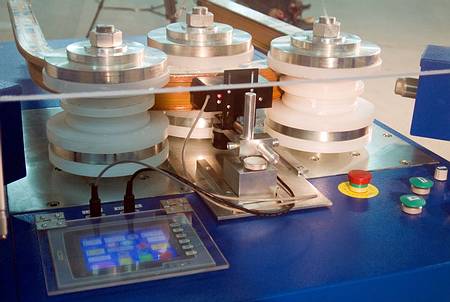
Ocelové válečky mají delší životnost, ale používají se především k ohýbání nelakovaných profilů. Polymerové válečky používané pro ohýbání hliníkových a PVC profilů jsou odpovídajícím způsobem lehčí, vysoce odolné vůči korozi a mají lepší vlastnosti proti tření. Nejdůležitější je, že při jejich používání nedochází k poškození přední plochy výrobků, to znamená, že lakované profily lze ohýbat. Polymerové válečky se snadněji zpracovávají, a proto mají nižší cenu než válečky ocelové.
Celkový vzhled hliníkových profilů okenních řad a válečků používaných k jejich ohýbání je znázorněn na obr. 5-6. Na obr. 5 je znázorněn jednokomorový profil okenní řady S50 bez tepelného mostu. Na obr. 6 je znázorněn kombinovaný profil okenní řady S70 s tepelným mostem. V obou případech je nutné kromě samotného profilu rámu nebo křídla ohnout i profil zasklívací lišty.
Minimální poloměr ohybu hliníkového profilu, při kterém nedochází k prasklinám a jiným poškozením, do značné míry závisí na mechanických vlastnostech hliníkové slitiny. Hlavními limitujícími faktory pro dosažení malého poloměru ohybu jsou poměrné prodloužení materiálu profilu a rozdíl mezi mezí kluzu a pevnosti materiálu v tahu. Čím vyšší je poměrné prodloužení materiálu a čím větší je rozdíl mezi jeho mezí kluzu a mezí pevnosti, tím větší míru plastické deformace může odolat bez porušení.


Nezbytné příslušenství
K provádění ohýbacích prací na profilové trubce bez použití speciální ohýbačky trubek budete potřebovat jedno z těchto jednoduchých zařízení:
- Základní páka se šablonou.
- Vodorovná deska s několika otvory, ve kterých jsou instalovány kovové zarážky příslušného průměru. Zařízení je vhodné pro trubky z měkkých kovů nebo výrobky s nízkou výškou profilu (ne více než 10 mm). Zde nelze dosáhnout filigránské přesnosti. Kromě toho může vyžadovat značné fyzické úsilí.
- Válcová zařízení. Jeden konec je bezpečně upevněn ve svěráku a na místo ohybu je přiložen váleček, který při vhodném fyzickém působení zajistí rovnoměrný ohyb požadovaného poloměru.
- Speciální trn. Zařízení je druh šablony vyrobené ze silné překližky nebo dřeva. Působením síly může být trubka umístěna na trn, čímž se získá její poloměr ohybu. Zařízení bude užitečné, pokud je potřeba často provádět ohýbání profilových trubek.
Čtěte také: Jak zkontrolovat fotorezistor pomocí multimetru
Dnes mnoho kutilů používá hliník téměř na všechno. Jeho vlastnosti umožňují bezproblémové použití na nábytek, na výrobu garážových kování atd.
Neželezné válcované hliníkové úhelníky nabízejí nákup za nejvýhodnějších podmínek. Tato publikace bude popisovat různé techniky, které vám umožní ohýbat hliník bez jeho poškození. Pokud začnete ohýbat hliníkový díl mechanicky, mohou se v kovu objevit praskliny a díl se v místě ohybu jednoduše zlomí.
Čtěte také: Regionální průmyslová společnost obchodující s kovy
Podmínky hliníkových slitin pro ohýbání
Ohýbání hliníkových profilů např. ze slitin 6060 a 6063 lze provádět na již vytvrzené hliníkové slitině (podmínky T5 a T6), ale pouze s dostatečně velkým poloměrem ohybu. Při ohýbání na malé poloměry se profily obvykle používají v žíhaném stavu nebo v „polokaleném“ stavu T4 – „tvrdnutí a přirozené stárnutí“. Pokud je u hotových ohýbaných profilů požadována vysoká pevnost, pak se po dokončení operace provede jejich úplné tepelné vytvrzení.
Pokud jsou hliníkové profily ve stavu T4 vyráběny ve velkých sériích, je třeba zajistit, aby časový interval mezi ohnutím prvního a posledního profilu v dávce nebyl příliš dlouhý. Faktem je, že čerstvé profily ve stavu T4 přirozeně nabývají na síle po poměrně dlouhou dobu. Pokud je tento interval příliš dlouhý, bude nutné parametry ohybu těchto profilů výrazně upravit, zejména u malých poloměrů. Pro zajištění dobré opakovatelnosti operace ohýbání se proto hliníkové profily často žíhají.
Stručné shrnutí
Jak vidíte, všechny domácí metody vynalezené řemeslníky pro ohýbání profilových trubek vyžadují čas a úsilí. Není však 100% zaručeno, že ohyb bude rovnoměrný. Kvalita kovového rámu přímo ovlivňuje pevnost a krásu stavěné budovy.
Proto byste neměli zanedbávat služby profesionálů, kteří mají speciální vybavení pro ohýbání trubek.
Nákup ručního stroje na ohýbání profilových trubek vám umožní neutrácet peníze za placení za služby třetích stran. Nákup se rychle vyplatí, pokud se pustíte do vlastní výroby ohýbání trubek na míru.
Ohýbání, eloxování a práškové lakování
Ohýbání hliníkových profilů se obvykle provádí před operací eloxování, protože křehká eloxovaná vrstva může během ohýbání prasknout, zejména v oblastech, které jsou vystaveny natahování. Práškové lakování snese ohýbání do velkých poloměrů, například při výrobě oblouků pro okna a dveře metodou tříválcového ohýbání. Při malých poloměrech ohybu však může dojít k poškození práškové barvy, viditelné nebo skryté. Skryté poškození se může projevit po určité době ve formě snížené odolnosti proti korozi.
Rotační ohýbání
Rotační ohýbání je nejoblíbenější metodou ohýbání hliníkových profilů. Tato metoda se používá například k ohýbání profilů pro okenní rámy v osobních automobilech. Tato technologie umožňuje získat malé úhly a zajišťuje dobrou opakovatelnost rozměrů ohýbaných dílů.
Díl je upevněn na masivním otočném válečku (obrázek 1). Válec a jezdec mají tvar profilu, který podléhá ohybu. Profil se otáčí spolu s otočným válečkem, proto se tento způsob někdy nazývá ohýbání s navíjením. Během procesu ohýbání je vnější část profilu vystavena roztahování a vnitřní část je vystavena tlaku. Aby se zabránilo vzniku škrábanců a promáčklin na profilu, jsou váleček a jezdec vyrobeny z polymerního materiálu, obvykle fluoroplastu.
Obrázek 1 – Rotační ohýbání [3]
Je možné ohýbat trubku doma
Pokud trubka nemá největší rozměry a přesnost ohybu není kritickým parametrem, je možné provést potřebný cyklus práce doma.
Samozřejmě by bylo lepší, kdyby pro tuto práci byla samostatná místnost vybavená pracovním stolem, svěrákem a dalším potřebným nářadím. Navíc během pracovního procesu budete s největší pravděpodobností muset použít brusku, svářečku nebo otevřený zdroj ohně. Musíte souhlasit s tím, že soukromý dům nebo byt k tomu není příliš vhodný.
Ještě jedna důležitá rada. Kov je poměrně elastický materiál, který má tendenci se po jakékoli deformaci vrátit do původního tvaru. Z tohoto důvodu by měla být trubka ohnuta pod úhlem o něco větším, než je uvedeno v návrhu. Kov se vrátí o několik stupňů zpět a získáme přesně takový poloměr ohybu, jaký jsme původně očekávali.
Čtěte také: Logosol udělej si sám video

Pro usnadnění procesu ohýbání lze příslušnou část trubky předehřát. Rozžhavený kov se stává plastičtějším a poddajnějším, což značně usnadňuje proces. K zahřívání se nejčastěji používají:
Čtěte také: Steel 45: obecná charakteristika a vlastnosti značky
V místě budoucího ohybu se trubka důkladně prohřeje (délka topného místa se bere na šest průměrů trubky).
Stojí za to připomenout, že několik cyklů silného zahřívání a ochlazování nevyhnutelně činí kov křehčím.
Stretch ohýbání
Technologie Stretch ohýbání poskytuje velmi vysokou přesnost. Což je velmi důležité při výrobě trojrozměrného tvaru ohýbaného profilu [1]. Z hlediska deformačního vzoru je to spíše formování než ohýbání. Proto se tato metoda často nazývá stretch forming.
Profil se umístí mezi dvě svorky a poté se postupně natáhne na pevnou matrici daného tvaru (obrázek 3). Tvar této matrice odpovídá tvaru průřezu profilu. Kov je natažen až k horní hranici plasticity a proto je efekt pružného zpětného rázu nevýznamný.
Náklady na takové zařízení jsou poměrně vysoké. Tento způsob ohýbání a tvarování hliníkových profilů se používá v automobilovém průmyslu například při výrobě nárazníků a rámových prvků.
Obrázek 3 – Ohýbání natažením [3]
Skleníky, které používají ohýbané profily
Schéma instalace skleníku z profilu.
Při konstrukci multifunkční konstrukce je potřeba profil ohnout. Profil je potřeba ohnout pro oblouk, který jde od základny svisle nahoru a uprostřed je ohnut do oblouku. Používá se rám, jehož pevnost je zajištěna spojovacími nosníky a sloupky. Skleníky kopulovitého tvaru mají konstrukci vyrobenou z polygonálních rámů (hliník nebo kov) a je obtížné je sestavit ručně. Všechny materiály rámu jsou vybírány s ohledem na konstrukci skleníku a jeho rozměry. Při stavbě obloukového skleníku je nutné připravit 12 pružných tyčí na polooblouky, jejich délka je 1,5m. Pro vysoký skleník (1,8 m) je připraveno 10 tyčí o průměru 30 mm, délce 2,9 m. Výroba rámu začíná určením otvorů pro pružné tyče. Vyvrtají je a připraví podpěry. Při montáži hlavního rámu vlastníma rukama je nutné pečlivě ohýbat kovové tyče v oblouku.
Jak ohnout čtvercovou trubku pro polykarbonátový skleníkový oblouk
Při stavbě skleníku z polykarbonátu je někdy nutné ohnout do oblouku čtvercovou trubku o průřezu 20 x 20 mm. Průměr mezi jejich konci bude 3 metry.
Nástroje jsou připraveny předem:
- ohýbačka;
- trubky pro ohýbání: profil;
- vládce;
- bulharská pila;
- svařování;
- tužku.
Trubka je ohýbána na ohýbačce vyrobené ručně. Stroj se otáčí rukojetí, ale práce vyžaduje velké úsilí, pokud je jeho stěna 1,5 – 2 mm. Bez stroje můžete ohýbat ručně pomocí paralelních trubek, které jste předtím spojili dohromady. Na zemi je nakreslen oblouk požadovaného poloměru. Je třeba k němu připevnit ohnutý výrobek a ohnout jej tak, aby originál odpovídal nakreslenému výkresu. Druhý oblouk je ohnutý a porovnává se s vyrobeným obloukem.
Trubka je nejprve rozdělena na několik stejných částí, rozřezána pilou („bulharská“) a poté ohnuta podle dostupné šablony. Oblasti řezu jsou zpracovány bodovým svařováním.
Profil je odolný a lehký, dobře se napojuje na jakýkoli povrch a snese velké příčné zatížení.
Čtěte také: Jak ohýbat hliníkový plech doma
Ohýbání profilu pomocí ohýbačky trubek
Vývojář, který profil ohýbal, ví, že se jedná o složitou operaci a lze ji provést pomocí tovární nebo domácí ohýbačky trubek. Jedním ze způsobů ohýbání profilu je použití zdroje ohně – acetylenového hořáku, propanové řezačky nebo foukačky.
Jedna část se zahřeje a poté se pomocí páky ohne pod úhlem. Nevýhody tohoto typu práce: vyžaduje velkou fyzickou námahu, neestetický vzhled výrobku po zpracování.
Na ohýbačce trubek se operace ohýbání profilu provádí rychleji a přesněji. Profil je tažen podél válečků ohýbačky trubek pomocí rukojeti, zatímco další válec tlačí na trubku a deformuje ji. Ohýbačka trubek, která prochází trubkou, z ní vytváří oblouk daného poloměru. Ohýbání probíhá pod úhlem od 30 do 179° na hydraulicky poháněných ohýbačkách trubek. Ruční ohýbačka trubek může být použita k ohýbání trubek pro zimní práce nebo pro instalaci ventilačních zařízení.
K výrobě ohýbačky trubek jsou zapotřebí následující nástroje:
- 3 válečky;
- konzola s upínací osou;
- vodicí šroub;
- kovový stůl;
- obrobek;
- vzorek;
- ocelové trubky o průměru 70 – 150 mm;
- kanál;
- betonová malta;
- svařování.
Výroba domácí ohýbačky trubek
Domácí ohýbačka trubek se vyrábí vlastníma rukama ze dvou trubek, jejich průměr od 70 do 150 mm. K desce se připevňují betonovou maltou. Můžete je zajistit přivařením ke kanálu. Trubky jsou umístěny ve vzdálenosti 600 mm od sebe. Mezi sloupky je umístěna trubka, která se silou ohne pod úhlem.
Válečky jsou umístěny na nápravách a jsou uspořádány ve stejné úrovni, přičemž vzdálenost mezi nimi je asi 50 cm a třetí válec je umístěn uprostřed. Je třeba ji zvednout na úroveň 100 mm. Zvedák zvedá válec a nastavuje poloměr ohybu trubky. Domácí ohýbačka trubek ohýbá válcované profily pro výrobu konstrukcí pro skleníky a skleníky. Tenkostěnná trubka musí být na jednom konci naplněna pískem a vložena do ohýbačky trubek. Po zpracování se písek odstraní a získá se stejný průměr produktu po celé délce. Profilová trubka má různé průřezy: kulaté, oválné, obdélníkové. Ohýbačka trubek se liší od podobného stroje pro běžné trubky. Válce a výrobek mají stejný průřez.
Při výrobě je váleček umístěn na kovovém stole. Na ose je připevněn držák s upínací osou. Na ose je instalován váleček kopírující profil trubky. Obrobek se podává ručně; Při průchodu je výrobek přitlačován k válci. Několikrát se zatáhne mezi válečky a nakonec se vytvoří požadovaný ohyb. Hotový materiál se aplikuje na šablonu.
Profilová trubka nemá obvyklý kulatý průřez, ale obdélníkový, čtvercový nebo oválný. V každodenním životě se takové trubky používají k výrobě nábytku, stavbě lešení, instalaci plotů, altánů a skleníků.
Často je nutné ohýbat profilovou trubku. Při ohýbání trubky s nestandardním průřezem hrozí její poškození – může dojít ke zploštění. Vzhled trhlin a lomů naznačuje, že materiál je poškozen. Použití speciálního stroje umožňuje ohýbat trubku bez poškození. Při provádění práce pomocí ohýbačky trubek se berou v úvahu následující parametry:
- velikost průřezu potrubí;
- Tloušťka stěny;
- materiál, ze kterého je potrubí vyrobeno;
- poloměr ohybu.
Stroj na ohýbání profilových trubek je poměrně drahý nástroj, a pokud je objem práce malý, je lepší použít jiné metody. Ruční ohýbačka trubek je levnější, ale při jejím používání bude vyžadovat značné fyzické úsilí.
Hydrostatický tlak uvnitř potrubí ho chrání před poškozením. Pracovní příkaz:
- Na jeden konec trubky umístěte speciální zátku.
- Naplňte potrubí vodou.
- Zajistěte druhou zástrčku.
- Ohněte trubku pomocí stroje, začněte od středu ohybu.
K ohýbání profilové trubky můžete použít brusku a svařování.
- Vypočítejte požadovaný poloměr zakřivení.
- Pomocí diamantového kotouče proveďte příčné řezy na třech stranách profilu.
- Ohněte trubku.
- Ke svařování řezů použijte svářečku.
- Ošetřete a obrouste svarové oblasti.
Při práci s úhlovou bruskou dodržujte bezpečnostní opatření – používejte kryt kotouče a ochranné brýle.
Další metodou je ohýbání pomocí čtvercové pružiny. K výrobě pružiny použijte tyč a ocelový drát o tloušťce 2-4 mm. Pružina musí mít menší rozměr než je průřez trubky, aby mohla volně procházet do otvoru.
- Udělejte pružinu.
- Umístěte pružinu do potrubí.
- Zahřejte požadovanou oblast pomocí ofukovacího hořáku.
- Umístěte trubku na polotovar.
- Pevně stiskněte na obou stranách ve vzdálenosti 20-25 cm od ohybu.
Předběžný výpočet a výkres vám pomohou vytvořit správný ohyb trubek pro skleník.
- Nakreslete oblouk požadovaného poloměru.
- Vyplňte dutinu potrubí říčním nebo křemičitým pískem.
- Ohněte trubku.
- Zkontrolujte správný ohyb pomocí nakresleného poloměru.
- První ohnutá trubka bude sloužit jako šablona pro výrobu zbytku.
Složitost práce závisí na tloušťce kovu. Abyste se s ohýbáním trubek vyrovnali sami, budete potřebovat zručnost a trpělivost. Můžete se obrátit na dílnu nebo si koupit hotovou ohýbanou trubku – ušetříte si tak nákup drahého vybavení.